Дефекты печати · уровень: новичок · 5 мин чтения · обновлено 06.11.2026
Паутина и нити между деталями
Тонкие нити между частями модели появляются, когда пластик вытекает из сопла во время холостых перемещений. Главные причины — влажная нить, слишком горячее сопло и неподходящий откат.
Как выглядит
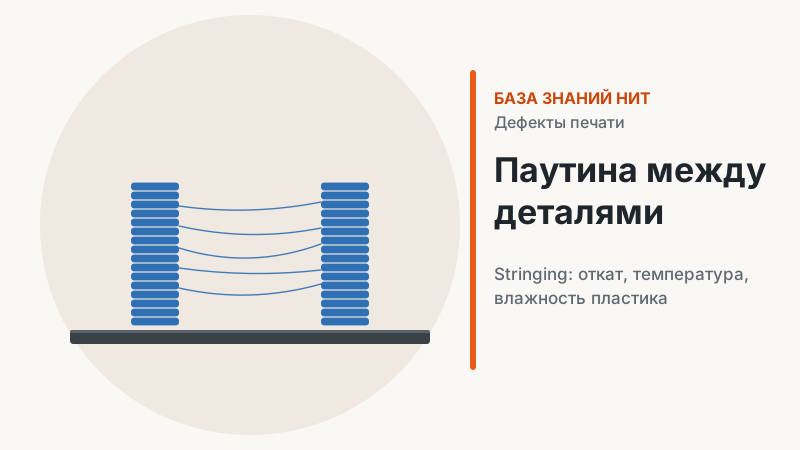
Паутина — тонкие волоски пластика между отдельными частями модели: между башнями, пальцами фигурки, зубцами. Иногда это едва заметный пушок, иногда — плотная сетка. Похожий дефект — капли и прыщи на поверхности: их причина отчасти та же, давление пластика в сопле, но лечится она другими настройками.
 Слева — влажный пластик и слабый откат, справа — сухая нить и подобранные настройки.
Причины по вероятности
- Влажный пластик. Вода в нити закипает в сопле, выталкивает расплав, и он подтекает даже при правильном откате. Особенно этим страдают PETG, TPU и полиамид. Если паутина появилась внезапно на проверенном профиле — начните с сушки.
- Слишком высокая температура. Чем горячее расплав, тем он жиже и тем легче вытекает. Снижение на 5–10 °C часто убирает паутину, но не опускайтесь ниже рекомендованного диапазона — пострадает спекание слоёв.
- Мало отката (retraction). Откат подтягивает нить назад и сбрасывает давление в сопле. Для принтеров с прямым экструдером типичны 0,4–2 мм, для боуден-систем — 3–6 мм. В рекомендациях НИТ для PLA и PETG указан откат 0,8 мм на скорости 30 мм/с — это значение для прямого экструдера.
- Медленные холостые перемещения. Чем дольше сопло висит над пустотой, тем больше успевает вытечь.
- Перемещения через пустоту. Если путь идёт по воздуху, а не над уже напечатанной частью, капля обязательно останется нитью.
Пошаговое решение
Убираем паутину по порядку
- Высушите пластик. PETG — 55–60 °C, 6–8 часов; PLA — 45–50 °C, 4–6 часов; TPU — 50–55 °C, 8–12 часов (рекомендации НИТ). Сушите в сушилке для филамента, а не в духовке без точного термостата.
- Снизьте температуру. Опуститесь на 5 °C к нижней границе рекомендованного диапазона. Для PETG НИТ это 240–255 °C, для PLA — 200–220 °C. Удобно подобрать по температурной башне.
- Подберите откат. Напечатайте тест на откат и меняйте длину шагом 0,2 мм (прямой экструдер) или 0,5 мм (боуден). Скорость отката — 30–45 мм/с. Не превышайте 2 мм на прямом экструдере: длинный откат затягивает расплав в горло и может вызвать засор.
- Ускорьте холостые перемещения. Скорость перемещений 150–250 мм/с на обычных принтерах и выше на быстрых CoreXY уменьшает время подтекания.
- Включите обход пустот и протирку. Пусть сопло двигается над напечатанными участками, а в конце периметра протирает кончик о деталь.
- Уберите остатки. Тонкие волоски легко снимаются строительным феном на секунду-две или зажигалкой на расстоянии. Не перегревайте деталь.
Параметры в слайсерах
Названия в английском интерфейсе| Что меняем | Bambu Studio / Orca Slicer | Cura |
|---|
| Длина отката | Retraction length | Retraction Distance |
| Скорость отката | Retraction speed | Retraction Speed |
| Скорость перемещений | Travel speed | Travel Speed |
| Обход пустот | Avoid crossing walls | Combing Mode |
| Протирка сопла | Wipe while retracting | Outer Wall Wipe Distance / Coasting |
| Подъём сопла | Z hop when retract | Z Hop When Retracted |
Особый случай: PETG
PETG — чемпион по паутине. Он вязкий, липкий и активно впитывает влагу. Рабочий рецепт: сухая нить, температура у нижней границы диапазона, откат 0,8–1,5 мм на прямом экструдере, протирка и обход пустот, умеренный обдув. Небольшой пушок на PETG — норма, его снимают феном. Если нужна идеально чистая поверхность сложной модели, рассмотрите PLA или матовый PETG — у матовых вариантов поверхность меньше выдаёт мелкие волоски.
Рекомендованные настройки НИТ: PETG (профиль каталога «PETG Basic»)| Сопло, °С | 240-255 |
|---|
| Стол, °С | 70-80 |
|---|
| Охлаждение, % | 10-30 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 55-60; 6-8 часов |
|---|
Как правильно тестировать
Классический тест — две или несколько тонких башенок на расстоянии 30–50 мм друг от друга. Сопло вынуждено каждый слой перелетать через пустоту, и любая склонность к подтеканию сразу видна. В Orca Slicer и Bambu Studio есть встроенные калибровочные тесты, в том числе на откат и температуру; для других слайсеров тестовые модели легко найти в библиотеках моделей.
Меняйте один параметр на одну тестовую печать. Например, сначала подберите температуру по температурной башне, затем откат по тесту на откат при выбранной температуре, и только потом скорость перемещений. Записывайте результат: так вы получите рабочий профиль под конкретную катушку.
Профилактика
- Храните открытые катушки PETG, TPU и PA в герметичном боксе с силикагелем: даже несколько дней во влажной комнате заметно увеличивают паутину.
- Печатайте гигроскопичные пластики прямо из сушилки, если работаете с длинными заданиями.
- Следите за состоянием сопла: изношенное или забитое нагаром сопло хуже держит давление и даёт подтёки.
- Сохраняйте подобранные температуру и откат в отдельном профиле под каждую катушку и цвет — пигменты влияют на текучесть.
Паутина или что-то другое
Тонкие нити между деталями — классическая паутина. Но если вместо нитей на поверхности остаются точки и бугорки, это скорее прыщи и капли, и лечатся они настройкой шва и pressure advance. Если паутины внезапно стало много на старой катушке при прежних настройках, почти наверняка пластик набрал влагу: прислушайтесь, нет ли треска из сопла. А толстые «волосы» с каплями на концах часто появляются при перегреве — проверьте, не поднята ли температура выше рекомендованного диапазона.
Пластик, который не тянет нити
Сухой пластик с ровным диаметром — главное условие чистой печати. Храните открытые катушки НИТ в герметичном пакете с силикагелем.
Вопросы и ответы
Сколько отката ставить на Bambu Lab и других принтерах с прямым экструдером?
Обычно 0,4–1,5 мм. Начните с рекомендации производителя пластика (для PLA и PETG НИТ — 0,8 мм на 30 мм/с) и подстройте по тестовой модели.
Почему после сушки паутина осталась?
Проверьте температуру и откат. Если пластик сушили при слишком низкой температуре или недолго, влага могла остаться. Ещё одна причина — изношенное или повреждённое сопло.
Паутина только на TPU. Это нормально?
Для гибких пластиков — отчасти да: их печатают с малым откатом или вовсе без него, чтобы нить не изгибалась в подающем тракте. Помогают сушка, пониженная температура и медленная печать.
Можно ли просто увеличить откат до 5 мм на прямом экструдере?
Не стоит. Длинный откат на прямом экструдере втягивает расплав в холодную зону и провоцирует засор. Ищите причину в сушке и температуре.
PLA и PETG НИТ — Рекомендуемые температура и откат указаны в каждой карточке.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
