Проектирование и постобработка · уровень: новичок · 6 мин чтения · обновлено 06.11.2026
Удаление поддержек
Поддержки, которые не отламываются или оставляют рваную поверхность, — частая боль 3D-печати. Лёгкое удаление закладывается ещё в слайсере: правильный зазор, интерфейс и тип поддержек. А дальше помогают инструменты и аккуратная техника.
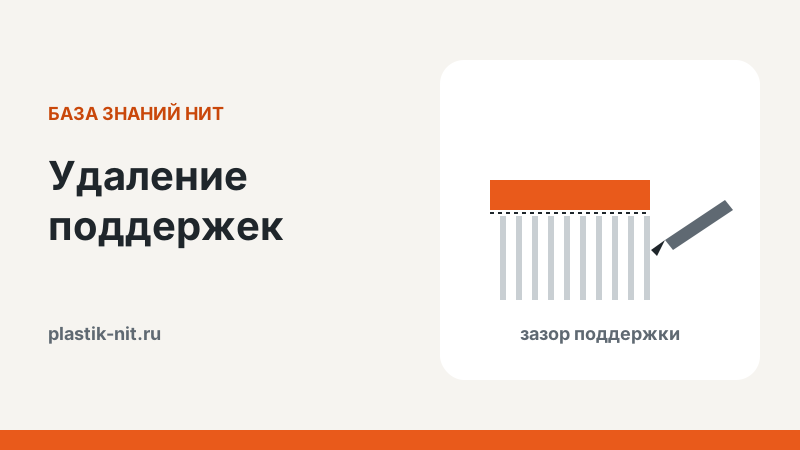
Поддержка должна держать нависание во время печати и легко отделяться после. Эти требования противоречат друг другу: чем прочнее поддержка связана с деталью, тем ровнее нижняя поверхность и тем труднее её снять. Задача настройки — найти баланс для конкретного пластика и принтера.
Зазор между поддержкой и деталью
 Параметр Z-distance: больше зазор — легче снять, хуже нижняя поверхность
Главный параметр — вертикальный зазор между верхом поддержки и деталью (в слайсерах — Z-distance или «зазор сверху»). Обычно его задают равным одной высоте слоя — 0,1–0,25 мм. Меньше — поддержка приваривается, больше — нижняя поверхность детали провисает. Многие слайсеры округляют зазор до целого числа слоёв, поэтому при слое 0,2 мм значение 0,15 мм может превратиться в 0,2.
- PLA — зазор в один слой обычно отделяется легко.
- PETG — липнет к себе сильнее: увеличьте зазор, снизьте температуру поддержек или используйте интерфейс из другого пластика.
- ABS — отделяется хорошо, но поддержки в закрытой камере могут спекаться; проверяйте зазор на тестовой детали.
- Горизонтальный зазор (XY) — расстояние от поддержки до боковых стенок; 0,5–0,8 мм не даёт поддержке прилипать к стенкам.
Интерфейсные слои
Интерфейс — плотные слои на верхушке поддержки, на которые ложится деталь. Без него нижняя поверхность повторяет редкие линии поддержки и выходит волнистой. С интерфейсом в 2–3 слоя поверхность получается почти ровной. Чтобы интерфейс отделялся легче, его делают с небольшим промежутком между линиями и чередуют направление линий относительно слоёв детали.
Интерфейс из другого пластика
Если у принтера есть система смены материалов, например AMS, интерфейс поддержки можно печатать другим пластиком, который плохо сцепляется с основным. Классическая пара — PLA и PETG: они почти не склеиваются друг с другом, поэтому поддержка из одного пластика под деталью из другого отходит чисто, а нижняя поверхность получается гладкой. Достаточно напечатать другим пластиком только интерфейс — тело поддержки можно оставить основным материалом. Смена пластика на каждом слое интерфейса добавляет время и отходы на промывку.
Для ABS классическая растворимая пара — HIPS: он растворяется в лимонене, а ABS — нет. Деталь с поддержками из HIPS кладут в лимонен, и поддержки растворяются, освобождая сложные внутренние полости. Способ требует двухматериальной печати и времени на растворение, зато позволяет печатать то, что иначе не освободить.
Тип поддержек
- Обычные (сетка) — надёжны под большими плоскостями, но касаются детали большой площадью и снимаются труднее.
- Древовидные — растут ветками и касаются только нужных точек; экономят пластик и отделяются легче, особенно на фигурках.
- Только от стола — поддержки не опираются на саму деталь и не оставляют следов на её поверхностях.
- Блокировщики и рисованные поддержки — позволяют убрать лишние поддержки или добавить их только там, где нужно.
Подробная настройка — в статье поддержки: настройка. А лучший способ избавиться от поддержек — убрать нависания ещё в модели, см. нависания и мосты.
Инструменты
- Бокорезы с плоской стороной — срезают поддержку вровень с поверхностью.
- Длинногубцы и пинцет — достают поддержки из отверстий и узких мест.
- Макетный нож и шабер — снимают остатки интерфейса; режьте от себя.
- Гратосниматель — снимает заусенцы по краям отверстий и граней.
- Тонкая шпатель-лопатка — подцепляет поддержки под плоскими поверхностями.
Техника удаления
Как снимать поддержки
- Дайте детали остыть. Тёплый пластик мягкий и тянется. Снимайте поддержки с полностью остывшей детали.
- Начните с крупных частей. Отломите основную массу поддержки, затем убирайте остатки у поверхности.
- Отламывайте поперёк линий интерфейса. Поддержка отходит легче, если тянуть её вдоль слабого направления, а не отрывать от поверхности целиком.
- Не тяните за тонкие детали. У фигурок сначала освободите поддержки вокруг пальцев, усов и антенн, придерживая саму деталь.
- Доведите поверхность. Остатки снимите ножом, затем отшлифуйте — см. шлифовка.
Если поддержка не снимается
- Увеличьте зазор по Z на один слой.
- Снизьте температуру печати поддержек или поток интерфейса, если слайсер это позволяет.
- Включите интерфейс с промежутком между линиями.
- Используйте интерфейс из другого пластика.
- Проверьте калибровку потока: при переэкструзии поддержки спекаются с деталью, см. калибровка потока.
Поддержки, встроенные в модель
Для деталей, которые печатаются сериями, иногда выгоднее нарисовать поддержки прямо в модели: тонкие отламываемые рёбра с зазором 0,2–0,3 мм от детали или перемычки в одну линию. Такие поддержки всегда одинаковые, ломаются в предсказуемом месте и не зависят от настроек слайсера. Так часто делают мостики под отверстиями, опоры под выступами корпусов и «жертвенные» слои над гнёздами для гаек.
Ещё один приём — разделить модель на части так, чтобы каждая печаталась без поддержек, и склеить их после печати, см. склейка напечатанных деталей. Это часто быстрее, чем часами чистить внутренние поверхности от поддержек.
Рекомендованные настройки НИТ: PLA HS| Сопло, °С | 220-230 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 100 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,98 |
|---|
| Мин. сопло, мм | 0,4 латунь |
|---|
| Макс. объемный расход, мм³/с | 21 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Пластики для печати с поддержками
PLA и PETG — удобная пара для интерфейса поддержек, HIPS — растворимые в лимонене поддержки для ABS.
Сохраните удачные настройки
Записывайте удачные настройки поддержек для каждого пластика: зазор, число слоёв интерфейса, тип поддержки. В большинстве слайсеров их можно сохранить как отдельный профиль процесса — например, «PETG, лёгкое удаление» или «PLA, фигурки с деревьями». Тогда при следующей печати не придётся заново искать баланс между ровной нижней поверхностью и лёгким удалением.
Вопросы и ответы
Какой зазор поддержек ставить для PLA?
Обычно один слой — 0,2 мм при слое 0,2 мм. Если поддержка снимается тяжело, увеличьте его; если низ провисает — уменьшите или добавьте интерфейс.
Почему поддержки PETG не отделяются?
PETG сильно липнет к себе. Увеличьте зазор, снизьте температуру поддержек или печатайте интерфейс из PLA.
Древовидные поддержки лучше обычных?
Для фигурок и органических форм — да: меньше контакт и пластика. Для больших плоских потолков обычные поддержки с интерфейсом дают более ровную поверхность.
Можно ли растворить поддержки?
Да, при двухматериальной печати: например, HIPS под ABS растворяется в лимонене. Для однокатушечной печати остаётся механическое удаление.
PLA, PETG и HIPS НИТ — Пластики для печати сложных деталей и пар поддержек на принтерах с AMS.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
