Проектирование и постобработка · уровень: новичок · 6 мин чтения · обновлено 06.11.2026
Ориентация модели на столе
Одна и та же модель, повёрнутая по-разному, печатается за разное время, с разным количеством поддержек и разной прочностью. Правильная ориентация — бесплатный способ улучшить деталь без смены пластика и принтера.
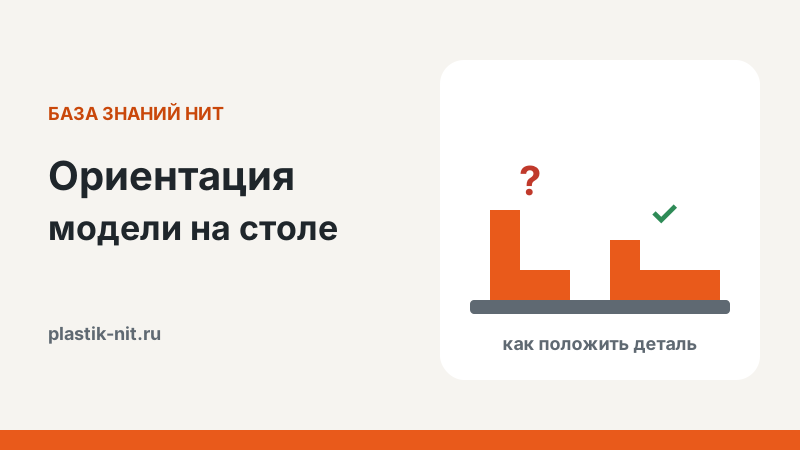
Слайсер позволяет повернуть модель как угодно, и многие оставляют ориентацию «как в САПР». Но у FDM-печати четыре свойства, которые зависят от ориентации: прочность (слои слабее поперёк), качество поверхностей (нижние и верхние грани выглядят по-разному), количество поддержек и точность размеров. Выбор ориентации — всегда компромисс между ними.
Четыре вопроса перед печатью
Решаем по порядку
- Где будет нагрузка?. Слои должны идти вдоль направления растяжения и изгиба. Это главный критерий для функциональных деталей.
- Какая поверхность лицевая?. Нижняя грань повторяет текстуру стола, верхняя — гладкая, но с видимой «штриховкой» заполнения, боковые — со ступеньками слоёв.
- Где нужны поддержки?. Каждая поддержка — время, пластик и след на поверхности. Ищите ориентацию с минимумом нависаний больше 45°.
- Какие размеры важны?. Отверстия, ось которых вертикальна, круглее и точнее. Высота кратна слою, поэтому точные размеры по высоте могут округляться.
Пример: уголок-кронштейн
 Стоя изгиб разрывает слои у основания, на боку слои идут вдоль нагрузки
Уголок для полки можно положить тремя способами. Стоя на короткой полке — вертикальная часть растёт слоями, и под нагрузкой её отрывает по слою у основания. Лёжа на длинной стороне — нужен мост или поддержки под выступ. На боку — обе полки лежат в плоскости слоёв, нагрузка тянет вдоль дорожек, поддержки не нужны. Третий вариант почти всегда лучший: самая прочная и быстрая печать.
Типовые случаи
- Корпуса и коробки — дном на стол: стенки вертикальны, внутри нет нависаний. Крышку — лицевой стороной вниз, если нужна гладкая поверхность, или вверх, если на ней есть надписи и рельеф.
- Шестерни — плоской стороной на стол: зубья лежат в плоскости слоя и прочны на изгиб, см. печать шестерён.
- Валы и оси — горизонтально, если нужна прочность на изгиб; вертикально, если важна круглость и точность диаметра, а нагрузка небольшая.
- Резьбовые стержни — вертикально: профиль резьбы получается одинаковым по окружности.
- Фигурки — стоя, с поддержками под выступающими деталями; лицо и важные поверхности стараются не ставить на поддержки.
- Длинные тонкие детали — плашмя: высокая тонкая деталь качается и может оторваться от стола.
Качество поверхностей
Нижняя грань повторяет поверхность стола: на гладком PEI она глянцевая, на текстурном — с узором. Это часто самая красивая сторона детали, поэтому таблички и логотипы выгодно печатать лицом вниз. Верхняя грань получается ровной, если задано достаточно сплошных слоёв и включено разглаживание (ironing) — сопло проходит по верху повторно с минимальной подачей. Боковые стенки показывают ступеньки слоёв, которые особенно заметны на пологих склонах — уменьшение высоты слоя или адаптивные слои их сглаживают.
Меньше поддержек — лучше деталь
Поддержки оставляют след на поверхности, увеличивают время и расход пластика. Перед тем как включать поддержки, покрутите модель: часто достаточно повернуть её на 45° или положить на другую грань. Если поддержки неизбежны, старайтесь, чтобы они опирались на стол, а не на саму деталь, и не касались лицевых поверхностей. Настройки поддержек — в статье поддержки, а приёмы их удаления — в статье удаление поддержек.
Точность и усадка
Отверстия с вертикальной осью — круглые; с горизонтальной — слегка овальные, их верх провисает. Размеры по высоте кратны высоте слоя. Длинные детали из ABS сильнее подвержены короблению, поэтому их кладут на самую большую плоскую грань, а углы в плане скругляют. Если деталь коробится, помогут кайма и правильная поверхность стола — см. отслаивание углов и кайма и подложка.
Время печати
Время сильно зависит от высоты: каждый слой — это перемещения, смены направления, иногда смена цвета. Деталь, положенная плашмя, обычно печатается быстрее, чем стоящая. При многоцветной печати это особенно заметно: число смен цвета пропорционально числу слоёв, где встречаются разные цвета, см. многоцветная печать.
Когда деталь лучше разрезать
Если для детали нет хорошей ориентации — одна часть требует поддержек, другая слаба на изгиб, — разрежьте её. Современные слайсеры умеют резать модель плоскостью и добавлять шипы-соединители. Части склеиваются или стягиваются винтами, каждая печатается в своей лучшей ориентации. Как надёжно склеить — в статье склейка напечатанных деталей.
Несколько деталей на одном столе
Когда на стол ставится несколько деталей, принтер переходит между ними в каждом слое. Это добавляет время и риск паутины, особенно у PETG. Располагайте детали плотнее, но не вплотную: между ними должно оставаться место для каймы и для того, чтобы сопло не задевало соседние модели. Высокие и низкие детали лучше печатать разными заданиями — низкие быстро закончатся, а высокие будут печататься одни, без лишних перемещений.
Если на столе много мелких деталей, повышается риск отрыва одной из них: сопло может зацепить край, и деталь утащит соседние. Включите для мелких деталей кайму, снизьте скорость первого слоя и проверьте чистоту стола. Одинаковые детали в одной ориентации печатаются стабильнее, чем разные модели вперемешку.
Крупные детали, которые не помещаются
Деталь, которая не помещается на стол, иногда можно повернуть по диагонали — так в квадрат стола входит модель длиннее его стороны примерно на 40 %. Если и это не помогает, модель режут на части с замками или шипами и склеивают. Линию разреза выбирайте там, где она будет менее заметна и меньше нагружена: по рёбрам, внутренним углам или границам цветов.
Пластики для первых экспериментов
PLA и PETG НИТ легко печатаются и позволяют быстро сравнить ориентации на практике.
Вопросы и ответы
Слайсер сам выбирает ориентацию — можно доверять?
Автоориентация обычно минимизирует поддержки или площадь контакта, но не знает, где нагрузка. Для функциональных деталей проверяйте вручную.
Почему круглое отверстие вышло овальным?
Его ось была горизонтальной: верхняя часть отверстия печатается как нависание и проседает. Поверните деталь или используйте форму «капля».
Как печатать табличку, чтобы буквы были чёткими?
Лицом вверх, если буквы выпуклые, или лицом вниз на гладком столе, если важна зеркальная поверхность. Для разных цветов букв удобна смена пластика по высоте или AMS.
Влияет ли ориентация на расход пластика?
Да, через поддержки и кайму. Без поддержек расход меньше, а иногда и разница во времени достигает десятков процентов.
PLA и PETG НИТ — Надёжные пластики для повседневной печати в широкой палитре цветов.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
