Дефекты печати · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Отклеиваются углы (warping)
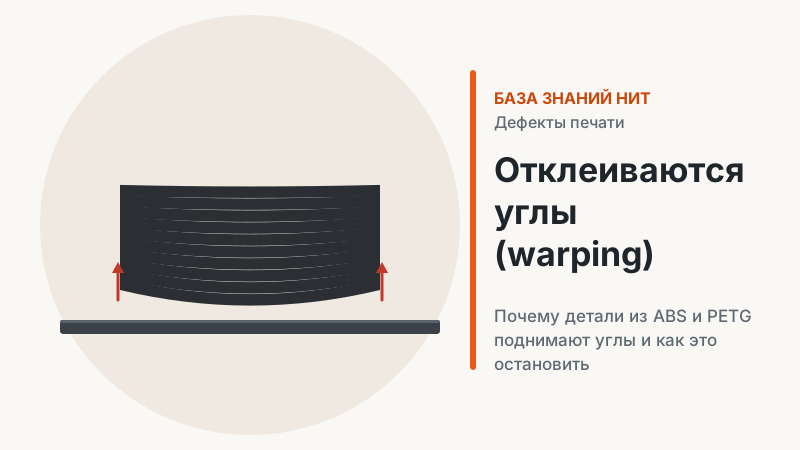
Warping — это когда углы детали поднимаются от стола, а низ выгибается дугой. Причина одна — усадка пластика при остывании. Задача — сделать так, чтобы деталь остывала медленно и равномерно и крепко держалась за стол.
Почему это происходит
Горячий пластик при остывании сжимается. Верхние слои остывают и сжимаются, пока нижние ещё держатся за тёплый стол. Каждый новый слой тянет предыдущие к центру, напряжение накапливается и сильнее всего действует на углы — там деталь и отрывается. Чем больше усадка материала и чем больше деталь, тем сильнее эффект: ABS, ASA и полиамиды склонны к warping намного больше, чем PLA.
 Сквозняк охлаждает верх детали быстрее, чем низ. В закрытой камере тепло распределено равномерно.
Причины по вероятности
- Холодный воздух вокруг детали. Открытый принтер, сквозняк от окна или кондиционера, вентилятор обдува для ABS — главные виновники.
- Недостаточная адгезия. Грязная поверхность, высокий первый слой, холодный стол — деталь держится слабо и отрывается при первом же напряжении.
- Материал с большой усадкой. ABS, ASA, PA, PC и некоторые композиты без закрытой камеры почти всегда будут поднимать углы на больших деталях.
- Геометрия. Длинные плоские детали, острые углы и сплошное плотное заполнение накапливают больше напряжения.
- Перегрев стола для PLA. Парадокс: при слишком горячем столе PLA остаётся мягким у основания, и края «плывут». Для PLA НИТ рекомендует 50–60 °C.
Пошаговое решение
Как остановить warping
- Уберите сквозняк. Закройте дверцу и крышку принтера. Для открытых принтеров используйте короб-кожух. Для ABS прогрейте камеру столом 10–15 минут перед стартом — внутри должно стать заметно теплее комнаты.
- Выключите обдув для ABS и ASA. Рекомендация НИТ для ABS — обдув 0 % в закрытой камере. Обдув можно включать точечно только для мостов и мелких деталей.
- Поднимите температуру стола. Для ABS — 100–110 °C, для PETG — 70–80 °C, для полиамида — 100–110 °C. Добавьте адгезив, если поверхность гладкая.
- Добавьте кайму. Кайма шириной 5–10 мм увеличивает площадь сцепления и принимает напряжение на себя. Для углов можно использовать «ушки» — маленькие диски по углам.
- Уменьшите напряжение в детали. Скруглите острые углы в модели, снизьте процент заполнения, используйте заполнение, которое меньше тянет (например, гироид), разбейте очень длинные детали на части.
- Защитный экран. В некоторых слайсерах есть защитная стенка вокруг модели (draft shield). Она держит тёплый воздух у детали в открытом принтере.
Что настроить в слайсере
Параметры против warping| Задача | Bambu Studio / Orca Slicer | Cura |
|---|
| Кайма | Brim type, Brim width | Build Plate Adhesion Type: Brim, Brim Width |
| Обдув | Fan speed (min/max), No cooling for the first … layers | Fan Speed, Initial Fan Speed |
| Стол | Bed temperature | Build Plate Temperature |
| Защитная стенка | Draft shield (Orca) | Enable Draft Shield |
Рекомендованные настройки НИТ: ABS (профиль каталога «ABS Basic»)| Сопло, °С | 260-270 °C |
|---|
| Стол, °С | 100-110 °C |
|---|
| Охлаждение, % | 0 закрытая камера |
|---|
| Откаты, мм х мм/с | 0,4 х 30 |
|---|
| Поток | 0,95 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 14 |
|---|
| Температура и время сушки, °С | 70-80; 8-12 часов |
|---|
Какие пластики склонны к warping
Склонность к короблению (ориентировочно, для деталей средних размеров)| Пластик | Склонность | Что нужно |
|---|
| PLA | низкая | чистый стол 50–60 °C |
| PETG | низкая–средняя | стол 70–80 °C, без сквозняков |
| HIPS | средняя | закрытая камера, стол 70–100 °C |
| ABS, ASA | высокая | закрытая камера, стол 100–110 °C, кайма |
| PA (нейлон) | высокая | камера, адгезив, сухой пластик |
| Композиты CF/GF | ниже, чем у базового пластика | камера и закалённое сопло |
Как понять, что проблема решена
Напечатайте контрольную деталь: прямоугольную пластину 100×20×10 мм с острыми углами. Это худший случай для warping — длинная, плоская, с углами. Если после остывания пластина лежит на ровной поверхности без качания, а под углами не проходит лист бумаги, настройки рабочие. Если углы поднялись на десятые доли миллиметра — увеличьте кайму, добавьте тепла в камеру или уменьшите заполнение.
Важно снимать деталь только после полного остывания стола. Если оторвать горячую деталь из ABS, она может выгнуться уже на руках: внутреннее напряжение ещё не успокоилось. Пусть деталь остынет вместе со столом в закрытой камере — это бесплатный и очень действенный приём.
Конструктивные приёмы
Если деталь проектируете вы, warping можно ослабить ещё в CAD. Скругляйте наружные углы радиусом 2–5 мм — острый угол концентрирует напряжение. Делайте прорези-компенсаторы в длинных плоских основаниях, чтобы усадка не суммировалась на всей длине. Избегайте толстых сплошных массивов: стенки 2–3 мм с рёбрами жёсткости дают меньше напряжения, чем монолит. Длинную деталь можно напечатать из двух частей и соединить на клей или винты. Подробнее о проектировании — в статье Проектирование под FDM-печать.
Средства для адгезии
Если настройки уже правильные, а углы всё равно поднимаются, помогает слой клея на столе. Клей-карандаш — самое доступное и смываемое водой средство: он подходит для ABS, PETG и полиамида и защищает гладкую PEI-пластину от слишком сильного прилипания PETG. Для полиамида и композитов на его основе клей почти обязателен. Специальные жидкие адгезивы для 3D-печати держат сильнее и рассчитаны на определённые температуры стола — следуйте инструкции производителя. Вспененный PLA Aero НИТ, по рекомендации из карточки, печатают на столе 60–70 °C с клеем-адгезивом. После печати клей смывают тёплой водой, чтобы он не копился на пластине.
Пластики для крупных деталей
Если камеры нет, а деталь большая, выбирайте PETG или PETG-композиты — они почти не коробятся.
Вопросы и ответы
Можно ли печатать ABS на открытом принтере?
Мелкие детали — да, с каймой и без сквозняков. Крупные плоские детали почти наверняка поднимут углы или треснут по слоям. Для них нужна закрытая камера.
Поможет ли лак для волос или клей?
Адгезив усиливает сцепление и может удержать деталь. Но если причина в сквозняке, деталь всё равно будет выгибаться — просто начнёт трескаться по слоям выше.
Почему PETG поднял угол, хотя он почти не коробится?
Обычно из-за слишком сильного обдува или холодного стола. Для PETG НИТ рекомендует обдув 10–30 % и стол 70–80 °C.
Что лучше: кайма или подложка (raft)?
Кайма проще и почти не портит низ детали. Подложку используют для очень капризных материалов или неровных столов: она надёжнее держит, но низ детали получается шероховатым.
PETG и композиты НИТ — Материалы, которые печатаются без коробления даже на больших деталях.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
