Проектирование и постобработка · уровень: опытный · 6 мин чтения · обновлено 06.11.2026
Проектирование под FDM-печать
Модель, нарисованная «как для фрезеровки», часто печатается плохо: с поддержками, провисаниями и неточными отверстиями. Несколько простых правил превращают её в деталь, которая печатается с первого раза и служит долго.
FDM-принтер строит деталь снизу вверх, выкладывая дорожки шириной около 0,4–0,5 мм. Из этого вытекают все правила проектирования: каждый слой должен на что-то опираться, стенки удобно делать кратными ширине линии, а прочность поперёк слоёв ниже, чем вдоль. Учитывать это нужно ещё в САПР — переделывать готовую деталь дольше и дороже.
 Пять правил, которые решают большинство проблем печати
Толщина стенок
Слайсер заполняет стенку целым числом линий. Если стенка 1,0 мм, а ширина линии 0,45 мм, получится две линии и узкая щель или «перекрученная» заливка между ними. Делайте стенки кратными ширине линии: при сопле 0,4 мм удобно 0,8; 1,2; 1,6; 2,0 мм. Минимум для самостоятельной стенки — две линии, для нагруженной — от 3–4 линий, то есть 1,2–1,6 мм.
- Тонкие декоративные элементы — не тоньше 0,8 мм, иначе они могут пропасть при нарезке.
- Высокие тонкие стенки качаются от сопла: добавляйте рёбра или скругления у основания, см. рёбра жёсткости.
- Толщину дна и крышки задавайте не меньше 0,8–1,2 мм, чтобы верх был закрыт без дыр.
Нависания и мосты
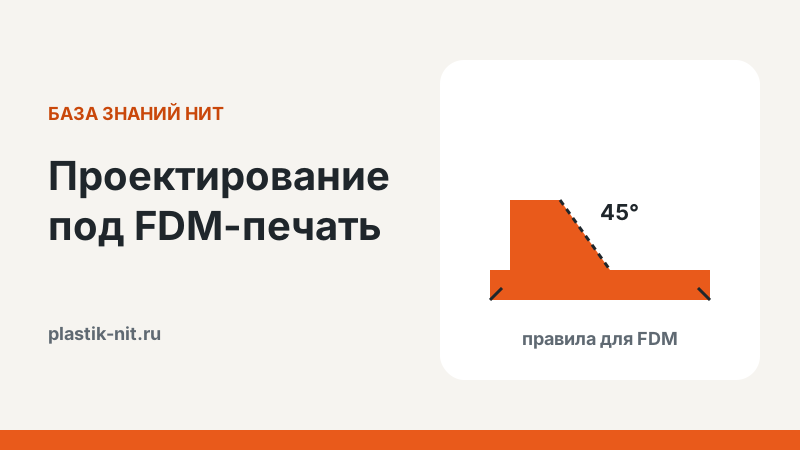
Правило 45°: стенка, наклонённая от вертикали не больше чем на 45°, обычно печатается без поддержек — каждый новый слой опирается на половину предыдущего. Горизонтальные перекрытия между двумя опорами печатаются мостом: нить натягивается от одной стенки к другой. Длина хорошего моста зависит от пластика и обдува, для PLA это нередко 30–50 мм.
Где возможно, заменяйте горизонтальные «потолки» фасками 45°, а круглые горизонтальные отверстия — формой «капля» с острым верхом. Подробные приёмы — в статье нависания и мосты.
Отверстия и посадочные размеры
Вертикальные отверстия на FDM почти всегда выходят меньше модели на 0,1–0,3 мм: окружность аппроксимируется многоугольником, а расплав немного затекает внутрь. Для болтов закладывайте отверстие на 0,2–0,4 мм больше номинала, для посадок используйте таблицу допусков и зазоров. Если нужна точность, проверьте свой принтер: напечатайте пластину с отверстиями разного диаметра или сгенерируйте тест зазоров в Мастерской НИТ.
Фаски, скругления и первый слой
- Фаска 0,5–1 мм по нижнему краю компенсирует «слоновью ногу» — расширение первого слоя, см. слоновья нога.
- Скругления внутренних углов уменьшают концентрацию напряжений: трещины почти всегда начинаются в острых внутренних углах.
- Верхние кромки лучше скруглять, а нижние — делать фаской: скругление снизу превращается в нависание.
- Большая плоская опора снижает риск отрыва от стола; для ABS добавьте скругления углов в плане — так меньше отслаивание углов.
Думайте об ориентации заранее
Сразу решите, какой стороной деталь будет лежать на столе. Это определяет, где нужны поддержки, какие поверхности получатся гладкими и как нагрузка будет распределяться относительно слоёв. Ушки, защёлки и консоли, работающие на изгиб, должны лежать вдоль слоёв, а не поперёк. Подробно — в статьях ориентация на столе и прочность деталей.
Крепёж и сборка
Учитывайте материал
PLA жёсткий и точный, но размягчается уже около 55–60 °C. PETG вязче и прочнее на удар, лучше переносит улицу. ABS выдерживает нагрев выше, но даёт заметную усадку — длинные детали из него проектируют с запасом по размеру и без острых углов в плане. Полиамиды и композиты с волокном выбирают для нагруженных механизмов. Подбор пластика по условиям — в статье как выбрать пластик.
Надписи, мелкие детали и рельеф
Выпуклый текст на верхней грани печатается лучше всего: буквы ложатся слоями, их контуры чёткие. Высота символов — от 5–6 мм, толщина линий шрифта — не меньше двух ширин линии, иначе узкие засечки пропадут. Вдавленный текст на вертикальной стенке тоже читается, но его глубину делайте 0,6–1 мм. Текст на нижней грани получается зеркально-гладким, но мелкие буквы на первом слое легко сливаются — для них лучше подходит отдельный цвет, который печатается в нескольких первых слоях на AMS.
Мелкие штырьки, шипы и выступы диаметром меньше 3 мм ломаются по слоям. Если такой элемент работает на изгиб, увеличьте его сечение, добавьте скругление у основания или положите деталь так, чтобы штырь печатался горизонтально.
Если деталей будет много
Для серийной печати модель стоит оптимизировать по времени: убрать лишние поддержки, уменьшить высоту, где это не влияет на функцию, заменить сплошные массивы рёбрами и сделать так, чтобы на стол помещалось больше копий. Иногда лучше печатать деталь из двух частей — каждая займёт меньше высоты и напечатается быстрее, чем одна высокая. Хорошая практика — закладывать в модель номер версии рельефной надписью: так проще разбираться с партиями и доработками.
Проверяйте модель на первой копии, прежде чем запускать полный стол. Одна контрольная деталь с замером ключевых размеров экономит часы и килограммы пластика.
Рекомендованные настройки НИТ: PETG Basic| Сопло, °С | 240-255 |
|---|
| Стол, °С | 70-80 |
|---|
| Охлаждение, % | 10-30 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 55-60; 6-8 часов |
|---|
Пластики для функциональных деталей
PETG — универсальный выбор для деталей, ABS — для нагрева, PETG CF10 — для жёстких и точных деталей.
Чек-лист перед экспортом
Проверьте модель за пять минут
- Стенки. Все стенки не тоньше двух линий и кратны ширине линии.
- Нависания. Нет горизонтальных потолков без опоры, острые нависания заменены фасками 45°.
- Отверстия. Заложен зазор под крепёж и посадки, отверстия под втулки — по таблице производителя втулки.
- Опора. Деталь стоит на большой плоской грани, по низу есть фаска.
- Экспорт. Сохраните исходник в САПР, а для печати выгрузите STEP или 3MF с достаточной детализацией окружностей.
Вопросы и ответы
Какая минимальная толщина стенки для PLA?
Технически печатается и одна линия 0,4–0,45 мм, но такая стенка хрупкая. Для деталей, которые держат в руках, берите от 1,2 мм, для нагруженных — от 1,6–2 мм.
Нужно ли делать отверстия больше в модели?
Да, обычно на 0,2–0,4 мм под болты. Точное значение зависит от принтера и пластика — один тест экономит много перепечаток.
Почему трескается деталь в углах?
Острые внутренние углы концентрируют напряжения. Добавьте скругление радиусом хотя бы 1–2 мм и проверьте, не работает ли угол поперёк слоёв.
Можно ли печатать без поддержек вообще?
Часто да, если на этапе проектирования заменить нависания фасками, отверстия — каплями, а деталь правильно повернуть на столе.
Готовые технические детали без САПР — Шестерни, переходники, корпуса и крепёж с правильными зазорами — бесплатно в Мастерской НИТ.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
