Проектирование и постобработка · уровень: опытный · 6 мин чтения · обновлено 06.11.2026
Вплавляемые резьбовые втулки
Латунная вплавляемая втулка превращает пластиковую деталь в надёжный крепёжный узел с металлической резьбой, которая выдерживает многократную сборку. Установить её несложно, если правильно подготовить отверстие и не перегреть пластик.
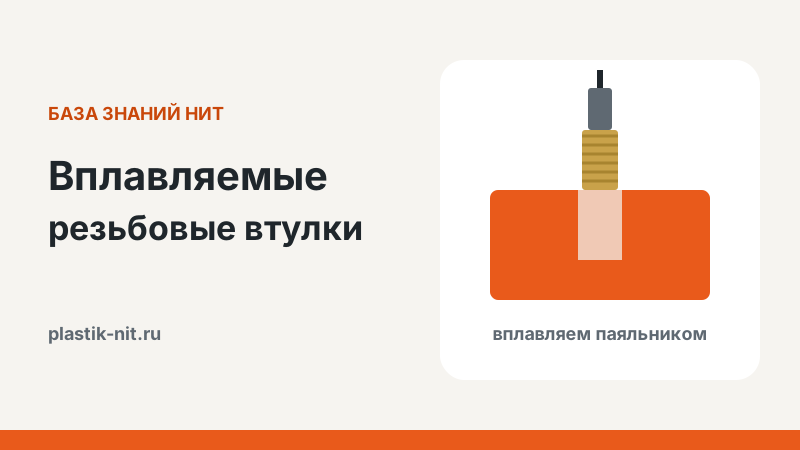
Вплавляемая втулка (heat-set insert) — это латунный цилиндр с внутренней метрической резьбой и наружной накаткой. Её вставляют в отверстие, нагревают паяльником, и пластик вокруг размягчается, затекая в рифление. После остывания втулка держится за счёт формы накатки, а не трения. Такой крепёж используют производители корпусов, станков и 3D-принтеров.
Когда втулки лучше других способов
- Соединение разбирается много раз: крышки корпусов, сервисные лючки, крепления плат.
- Нужна мелкая резьба M2–M5, которую невозможно качественно напечатать.
- Нет места под шестигранный карман для гайки.
- Важна аккуратность: втулка не видна снаружи и не выпадает при разборке.
Размер и форма отверстия
 Диаметр берите из таблицы производителя втулки, глубину — с запасом под вытесненный пластик
Главное правило: диаметр отверстия берут из таблицы производителя конкретной втулки. Втулки одного номинала бывают разной длины и наружного диаметра — короткие, стандартные, с конусом. Для распространённых втулок M3 с наружным диаметром около 4,5–5 мм отверстие обычно 4,0–4,2 мм, но это ориентир, а не правило.
- Глубина — на 1–1,5 мм больше длины втулки: вытесненному пластику нужно место, иначе он упрётся в дно и вытолкнет втулку.
- Фаска 0,3–0,5 мм на входе центрирует втулку при установке.
- Стенки вокруг — 3–4 периметра и 100 % заполнение в зоне отверстия. Удобно сделать модификатор в слайсере или увеличить число периметров для всей детали.
- Ориентация — лучше всего, когда ось отверстия вертикальна (вдоль Z): отверстие круглое и точное, а вытяжка втулки идёт поперёк слоёв, которые надёжно держат накатку.
Как установить втулку
Пошагово
- Подготовьте паяльник. Лучше всего подходит специальное жало-насадка под размер втулки. Можно и обычным конусным жалом, но тогда сложнее держать втулку ровно.
- Выставьте температуру. Ориентир — на 20–50 °C выше температуры печати пластика: около 220–240 °C для PLA, 250–270 °C для PETG и ABS. Слишком горячий паяльник вытапливает пластик и оставляет «бублик» вокруг втулки.
- Поставьте втулку ровно. Положите втулку на фаску отверстия узкой стороной вниз, если она коническая.
- Вдавливайте без усилия. Прижмите жало и дайте втулке погружаться под собственным небольшим нажимом 5–10 секунд. Не давите сильно: перекос появляется именно от спешки.
- Выровняйте и остудите. Когда втулка ушла заподлицо, уберите паяльник и сразу прижмите её плоским холодным предметом — так верх встанет в одну плоскость с деталью.
Для серии деталей удобно сделать направляющую: паяльник закрепляют в вертикальной стойке, как в сверлильном станке. Тогда все втулки встают перпендикулярно и на одну глубину. В интернете много самодельных стоек, но работает и простая струбцина с упором.
Особенности разных пластиков
- PLA — плавится легко, держит хорошо, но склонен к ползучести: под постоянной нагрузкой и в тепле втулка может со временем ослабнуть.
- PETG — лучший компромисс: вязкий, хорошо затекает в накатку, не трескается при установке.
- ABS — отлично держит втулки, подходит для корпусов, которые нагреваются от электроники.
- PA-6 и композиты — требуют более высокой температуры паяльника и аккуратности. Волокно в композите делает посадку жёстче, тестовая пластина обязательна.
- TPU — для втулок не подходит: материал слишком мягкий.
Как выбрать втулки
Втулки различаются длиной, наружным диаметром и формой накатки. Короткие удобны в тонких крышках, стандартные — универсальный выбор, длинные держат лучше на вырыв. Встречаются втулки с прямой накаткой, с косой накаткой в разные стороны и с конусом на входе. Двойная косая накатка лучше сопротивляется и вырыву, и проворачиванию, а конус облегчает центровку при установке.
Покупайте втулки у одного поставщика и сохраняйте его таблицу размеров: при смене производителя тот же номинал M3 может потребовать другого отверстия. Удобно держать в САПР параметрический элемент «отверстие под втулку» с переменными диаметра и глубины — тогда смена поставщика превращается в правку двух чисел.
Проектирование узла под втулку
Втулку ставят в бобышку — цилиндрическое утолщение вокруг отверстия. Наружный диаметр бобышки — примерно в два раза больше наружного диаметра втулки, к стенке корпуса её связывают рёбрами. Если втулка стоит близко к краю детали, оставьте между ней и краем не меньше 2–3 мм пластика, иначе при установке стенка вспучится. Для крышек корпусов удобно ставить втулки в корпус, а в крышке делать гладкие отверстия под винт с потайной или цилиндрической головкой.
Если деталь будет нагреваться, например корпус блока питания, выбирайте пластик с запасом по термостойкости: размягчение пластика вокруг втулки — главная причина её ослабления. Подробнее о выборе материала — в статье термостойкость пластиков.
Рекомендованные настройки НИТ: ABS Basic| Сопло, °С | 260-270 °C |
|---|
| Стол, °С | 100-110 °C |
|---|
| Охлаждение, % | 0 закрытая камера |
|---|
| Откаты, мм х мм/с | 0,4 х 30 |
|---|
| Поток | 0,95 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 14 |
|---|
| Температура и время сушки, °С | 70-80; 8-12 часов |
|---|
Пластики для корпусов с втулками
Для корпусов электроники с многократной сборкой чаще всего берут PETG и ABS.
Типичные ошибки и как их исправить
- Втулка встала криво. Сразу, пока пластик горячий, выровняйте её жалом. Если остыла — нагрейте снова и поправьте.
- Пластик залил резьбу. Прогоните резьбу метчиком или вкрутите винт сразу после установки, пока пластик мягкий.
- Втулка проворачивается. Отверстие слишком большое или паяльник был слишком горячим. Вклейте втулку на эпоксидный клей или перепечатайте с меньшим отверстием.
- Треснула стенка. Мало периметров или слишком маленькое отверстие. Добавьте периметры и увеличьте диаметр на 0,1 мм.
Если паяльника нет
Есть запрессовочные втулки, которые вдавливаются без нагрева, и врезные втулки с наружной резьбой. Но самая доступная альтернатива — обычная гайка в шестигранном кармане или саморез. Сравнение способов — в статье резьба в 3D-печати.
Вопросы и ответы
Можно ли использовать обычное жало паяльника?
Можно, но держите втулку строго вертикально и не давите. Для регулярной работы купите насадку под ваш размер втулок — это недорого и сильно упрощает работу.
Какая температура нужна?
Начните с температуры на 20–30 °C выше температуры печати и повышайте, если втулка идёт туго. Если вокруг втулки появляется вспученный валик, температура слишком высокая.
Выдержит ли втулка в PLA нагрузку?
Да, для большинства бытовых задач. Но если деталь стоит в тепле или под постоянным натягом, выберите PETG или ABS — PLA ползёт.
Можно ли вплавить втулку в горизонтальное отверстие?
Можно, но отверстие будет менее круглым и точным. По возможности располагайте отверстия под втулки вертикально.
PETG и ABS для корпусов — Пластики НИТ для деталей с крепежом и многократной сборкой.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
