Проектирование и постобработка · уровень: профи · 6 мин чтения · обновлено 06.11.2026
Защёлки и пружинящие элементы
Защёлка позволяет собрать корпус без винтов, а пружинящий элемент — сделать фиксатор, клипсу или кнопку. Но напечатанные защёлки часто ломаются после пары использований. Причина — в ориентации слоёв, форме и материале.
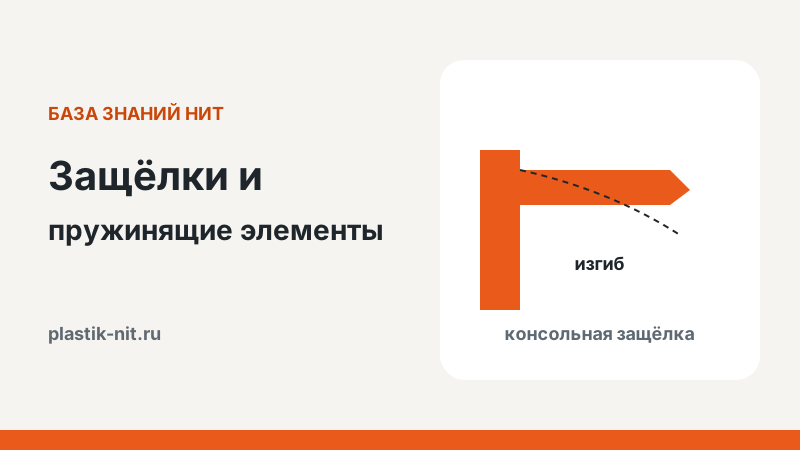
Защёлка (snap-fit) работает за счёт упругой деформации: при сборке гибкий элемент отгибается, проходит выступ ответной детали и возвращается на место. Главное условие — деформация должна оставаться упругой. Если пластик деформируется сильнее допустимого, он либо ломается, либо получает остаточный изгиб и перестаёт держать.
 Длина балки и толщина у основания определяют допустимый прогиб
Виды защёлок
- Консольная — гибкая балка с крючком на конце. Самая распространённая и легко рассчитываемая.
- Кольцевая — по окружности, как крышка тюбика или колпачок маркера. Хорошо держит, но требует точных размеров.
- Торсионная — элемент работает на кручение; встречается в рычажных фиксаторах.
- U-образная — длинная балка, изогнутая петлёй: большой ход при малом напряжении, удобна в FDM.
Расчёт консольной защёлки
Для балки постоянного прямоугольного сечения допустимый прогиб на конце оценивают формулой y ≈ 0,67 · ε · L² / t, где L — длина балки, t — толщина у основания, ε — допустимая деформация материала в долях. Если балка сужается к концу вдвое, она гнётся равномернее, и допустимый прогиб растёт примерно в полтора раза. Из формулы видно главное: прогиб растёт с квадратом длины. Удлинить балку в два раза — значит вчетверо снизить напряжения при том же ходе.
Для напечатанных деталей берите осторожные значения допустимой деформации: для жёстких хрупких пластиков вроде PLA — около 1–2 %, для вязких PETG, ABS и полиамида — больше, но проверяйте на образце: свойства FDM-деталей зависят от ориентации и спекания слоёв. Пример: балка длиной 15 мм и толщиной 1,5 мм при деформации 1,5 % допускает прогиб около 1,5 мм — значит, высота крючка не должна превышать примерно 1,2–1,5 мм.
Ориентация слоёв — критично
Балка защёлки должна печататься так, чтобы слои шли вдоль её длины. Если балка растёт вертикально, при изгибе её разрывает по слою у основания — именно так ломается большинство напечатанных защёлок. Для корпусов это часто означает, что защёлки лучше располагать на боковых стенках так, чтобы балка изгибалась в плоскости слоёв, или печатать защёлки отдельными вставками. Подробнее — в статье прочность деталей.
Правила формы
- Скругление у основания радиусом 0,5–1 толщины снижает концентрацию напряжений в разы.
- Длина балки — 5–10 толщин и больше; короткая толстая балка ломается.
- Угол захода крючка 25–35° облегчает сборку, угол выхода 90° делает соединение неразборным, 45–60° — разборным.
- Ширина балки влияет на силу удержания, но не на напряжения при изгибе.
- Ограничитель хода — упор, который не даёт перегнуть балку при разборке.
Материал
Поведение материалов в защёлках| Пластик | Пригодность | Комментарий |
|---|
| PLA | низкая | жёсткий и хрупкий, допускает малый прогиб, со временем ползёт |
| PETG | хорошая | вязкий, выдерживает многократную сборку |
| ABS | хорошая | упругий, держит форму в тепле |
| PA-6 | отличная | лучший для многократных защёлок и клипс, нужна сушка |
| TPU 95A | особая | мягкие клипсы, заглушки, демпферы |
Рекомендованные настройки НИТ: PETG Basic| Сопло, °С | 240-255 |
|---|
| Стол, °С | 70-80 |
|---|
| Охлаждение, % | 10-30 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 55-60; 6-8 часов |
|---|
Пластики для защёлок и клипс
PETG и ABS — для корпусов, полиамид — для многократных клипс, TPU — для мягких фиксаторов.
Пружины из пластика
Пластиковые пружины работают, пока напряжения малы: плоские змейки, S-образные и спиральные элементы, кнопки с упругой мембраной. Пластик под постоянной нагрузкой ползёт, поэтому пружина, сжатая месяцами, ослабнет. Для постоянного усилия лучше металлическая пружина, а пластиковый элемент — для кнопок, фиксаторов и демпферов, которые большую часть времени не нагружены.
Почему ломаются защёлки
- Балка напечатана поперёк слоёв.
- Нет скругления у основания.
- Слишком короткая балка или слишком высокий крючок.
- Хрупкий материал: PLA вместо PETG или полиамида.
- Пластик влажный или плохо спёкся — см. сушка филамента.
Кольцевые и торсионные защёлки
Кольцевая защёлка — это выступ или канавка по всей окружности: крышка банки, колпачок, заглушка трубы. Деформируется не балка, а вся стенка, поэтому натяг должен быть маленьким: обычно десятые доли миллиметра на сторону для жёстких пластиков. Чтобы стенка могла упруго раздаться, её делают тонкой или прорезают продольными пазами — тогда кольцо превращается в несколько коротких консолей. Печатайте такие детали вертикально: окружность в плоскости слоя получается круглой и одинаково прочной во всех направлениях.
Торсионная защёлка поворачивается вокруг тонкой перемычки, работающей на кручение, — так устроены рычажки-фиксаторы на крышках батарейных отсеков. Её удобно открывать пальцем, а нагрузка распределяется по длине перемычки, но она сложнее в расчёте, и её почти всегда подбирают на образце.
Защёлки в корпусе электроники
Как спроектировать крышку на защёлках
- Выберите место. Ставьте защёлки на длинных сторонах, ближе к углам, но не в самих углах: стенка там жёсткая и не даёт балке работать.
- Сделайте прорези. Отделите балку от стенки прорезями шириной 0,6–1 мм с двух сторон — так она гнётся независимо от корпуса.
- Задайте ход и упор. Высота крючка — меньше допустимого прогиба; позади балки оставьте место для отгиба и упор, ограничивающий перегиб.
- Предусмотрите разборку. Если крышку будут снимать, сделайте скошенный выход крючка или отверстие для отвёртки, через которое балку можно отжать.
- Напечатайте пробник. Вырежьте из модели угол корпуса с одной защёлкой и напечатайте его: это несколько минут вместо нескольких часов на весь корпус.
Помните о зазорах: крышка должна садиться на корпус с посадочным зазором, иначе защёлка будет постоянно нагружена. Подробнее о подборе зазоров для вашего принтера — в статье допуски и зазоры.
Вопросы и ответы
Сколько раз можно открыть напечатанную защёлку?
Хорошо спроектированная защёлка из PETG или полиамида выдерживает десятки и сотни циклов. Из PLA — обычно немного, особенно если деформация близка к предельной.
Как сделать неразборную защёлку?
Сделайте угол выхода крючка 90° и закройте доступ к балке. Такой узел разбирается только поломкой, поэтому продумайте сервисный доступ.
Можно ли печатать корпус и защёлки из PLA?
Для прототипа — да. Для изделия, которое будут открывать, лучше PETG или ABS: они упругие и меньше ползут.
Почему защёлка перестала держать через месяц?
Пластик ползёт под постоянной нагрузкой. Уменьшите натяг в собранном состоянии — в покое балка должна быть почти не нагружена.
Корпуса с крепежом без САПР — Генератор корпусов для электроники НИТ строит коробку со стойками под плату и крепежом крышки.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
