Проектирование и постобработка · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Прочность деталей: ориентация и настройки
Напечатанная деталь может быть удивительно прочной — или ломаться от лёгкого усилия. Разница почти никогда не в принтере, а в том, как деталь ориентирована, сколько у неё периметров и из какого пластика она сделана.
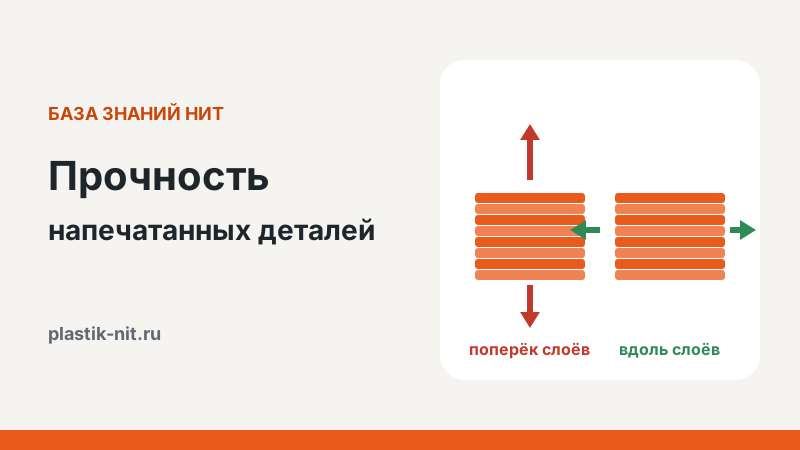
FDM-деталь состоит из дорожек пластика, сплавленных друг с другом. Вдоль дорожки работает сплошной материал, а между слоями — только зона сплавления, которая слабее. Поэтому деталь ведёт себя как слоёная: прочность в плоскости слоя заметно выше, чем поперёк. По данным разных испытаний, при растяжении поперёк слоёв FDM-образцы теряют до половины прочности и больше — величина зависит от пластика и настроек.
 Если нагрузка разрывает слои, деталь расслаивается; если тянет вдоль слоёв, работают сплошные нити пластика
Ориентация — главный фактор
Мысленно приложите к детали нагрузку и представьте, где она будет ломаться. Изгибаемая консоль, крючок, ушко, защёлка — все они должны лежать так, чтобы слои шли вдоль длинной стороны. Классический пример — крючок для полки: напечатанный стоя, он ломается по слою у основания; напечатанный на боку, держит в несколько раз больше.
Иногда хорошей ориентации для всех нагрузок нет. Тогда деталь делят на части и склеивают или скрепляют винтами, чтобы каждая часть работала вдоль слоёв. Подробно — в статье ориентация на столе.
Периметры важнее заполнения
 При изгибе и кручении работают наружные стенки — их толщина важнее процента заполнения
При изгибе максимальные напряжения возникают на поверхности детали, поэтому основная нагрузка ложится на периметры — сплошные стенки. Увеличение числа периметров с 2 до 4–6 обычно даёт больший прирост прочности, чем рост заполнения с 20 до 60 %. Заполнение важнее для деталей, которые сжимают, и для резьб и посадок, где нужна сплошная зона.
- Для бытовых деталей: 3–4 периметра, 15–25 % заполнения.
- Для нагруженных кронштейнов: 5–6 периметров, 30–40 % заполнения, верх и низ по 5–6 слоёв.
- Узоры заполнения «гироид» и «кубический» ведут себя одинаково во всех направлениях и хорошо подходят для механических деталей.
- Вокруг отверстий под крепёж делайте сплошную зону — модификатором в слайсере или дополнительными периметрами.
Температура и спекание слоёв
Прочность между слоями определяется тем, насколько хорошо новая дорожка сплавляется с предыдущей. Слишком низкая температура сопла, сильный обдув и высокая скорость ухудшают сплавление. Для механических деталей печатайте ближе к верхней границе рекомендованного диапазона пластика, уменьшайте обдув для PETG и ABS и не гонитесь за скоростью. Для ABS и полиамидов закрытая камера заметно повышает прочность между слоями — об этом в статье закрытая камера.
Есть и обратная сторона: слишком горячая печать ухудшает поверхность и точность, а влажный пластик даёт пористость и хрупкость — перед ответственной печатью высушите филамент.
Высота слоя и ширина линии
Толстые слои при той же ширине линии дают меньше межслойных границ, а более широкая линия — лучшее сплавление и прочность стенки. На практике для прочных деталей часто используют слой 0,2–0,28 мм при сопле 0,4 мм и ширину линии 0,45–0,5 мм. Сопло 0,6 мм заметно ускоряет печать и повышает прочность крупных деталей, а для композитов с волокном его рекомендуют и по другой причине — меньше риск засора.
Выбор пластика
Ориентиры по поведению материалов в функциональных деталях| Пластик | Сильная сторона | Слабая сторона |
|---|
| PLA | жёсткость, точность | хрупкость, размягчение от 55–60 °C |
| PETG | ударная вязкость, влага, улица | чуть меньше жёсткость, тянет нити |
| ABS | термостойкость, обработка | усадка, нужна камера |
| PA-6 | износостойкость, ударная вязкость | гигроскопичность, нужна сушка |
| Композиты CF/GF | жёсткость, стабильность размеров | абразивность, нужно закалённое сопло |
Для кронштейнов на улице хорош PETG, для шестерён и трущихся пар — полиамид, для жёстких точных деталей — композиты с углеволокном, для горячих мест — ABS и композиты на его основе. Подробнее — в статьях композиты CF/GF и полиамид.
Рекомендованные настройки НИТ: PA-6 CF10| Сопло, °С | 280-300 °C |
|---|
| Стол, °С | 100-110 °C |
|---|
| Охлаждение, % | 0 (закрытая камера) |
|---|
| Откаты, мм х мм/с | 1,2 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,4 зак. сталь |
|---|
| Макс. объемный расход, мм³/с | 10 |
|---|
| Температура и время сушки, °С | 80-90; 12-24 часов |
|---|
Прочные пластики НИТ
От универсального PETG до инженерных композитов с углеволокном для нагруженных деталей.
Проектирование под нагрузку
- Скругляйте внутренние углы. Острый угол — концентратор напряжений, трещина начинается именно там.
- Добавляйте рёбра вместо утолщения стенок — см. рёбра жёсткости.
- Распределяйте нагрузку шайбами и широкими опорными площадками под болтами.
- Избегайте тонких штырей вдоль Z — они ломаются по слою.
- Учитывайте ползучесть. Пластик под постоянной нагрузкой медленно деформируется, особенно в тепле. Для постоянно нагруженных деталей берите запас прочности и более жёсткие материалы.
Можно ли упрочнить деталь после печати
Отжиг — нагрев детали ниже температуры плавления — повышает термостойкость и иногда прочность некоторых пластиков, но меняет размеры. Это рабочий приём для отдельных задач, а не универсальное средство, подробности — в статье отжиг. Чаще эффективнее правильно повернуть деталь, добавить периметры и выбрать подходящий материал.
Как проверить прочность дома
Для сравнения настроек не нужна разрывная машина. Напечатайте несколько одинаковых крючков или балок с разными параметрами — ориентацией, числом периметров, температурой — и нагружайте их ведром, в которое постепенно доливаете воду, или подвешиваете грузы. Записывайте массу, при которой деталь сломалась, и смотрите на излом: ровная гладкая поверхность по слою говорит о слабом спекании, рваный волокнистый излом — о хорошем.
Меняйте только один параметр за раз, иначе невозможно понять, что именно помогло. И печатайте по два-три образца на вариант: разброс результатов у FDM-деталей заметный, единичный тест может ввести в заблуждение.
Скорость печати и прочность
Современные принтеры печатают очень быстро, но у каждого пластика есть предел объёмного расхода, выше которого сопло не успевает прогреть материал. Недогретый пластик хуже сплавляется со слоем ниже, и деталь становится хрупкой, хотя внешне выглядит нормально. Для функциональных деталей не превышайте максимальный объёмный расход, указанный для пластика, и оставляйте запас — подробности в статье максимальный объёмный расход. У пластиков НИТ это значение указано в карточке товара вместе с остальными настройками.
Вопросы и ответы
100 % заполнения — самая прочная деталь?
Не всегда. Сплошная деталь тяжелее, дольше печатается и сильнее коробится. Часто 5–6 периметров при 30–40 % заполнения дают сопоставимую прочность на изгиб быстрее и легче.
Почему деталь ломается по слою при небольшой нагрузке?
Нагрузка приложена поперёк слоёв, слои плохо спеклись из-за низкой температуры или сильного обдува, либо пластик влажный. Проверьте ориентацию, температуру и сушку.
Какой пластик самый прочный?
Зависит от вида нагрузки. Для удара — PETG и полиамид, для жёсткости — композиты с углеволокном, для износа — полиамиды. Универсально прочного материала нет.
Влияет ли цвет на прочность?
Пигменты слегка меняют свойства, но гораздо меньше, чем ориентация, температура и влажность пластика.
Инженерные пластики НИТ — PETG, ABS, полиамиды и композиты с углеволокном и стекловолокном собственного производства.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
