Принтеры, слайсеры и калибровки · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Максимальный объёмный расход
Принтер может разгоняться до сотен миллиметров в секунду, но хотэнд расплавляет пластик с конечной скоростью. Объёмный расход в мм³/с — главный ограничитель скорости печати. Узнав предел, вы перестанете получать недоэкструзию на быстрых профилях.
Что такое объёмный расход
Объёмный расход — это сколько кубических миллиметров пластика в секунду проходит через сопло. Он считается просто: ширина линии × высота слоя × скорость печати. Линия 0,45 мм при слое 0,2 мм на скорости 200 мм/с требует 0,45 × 0,2 × 200 = 18 мм³/с. Если хотэнд не успевает расплавить столько пластика, нить выходит недоплавленной: линии становятся тоньше, появляются пропуски, а экструдер начинает щёлкать.
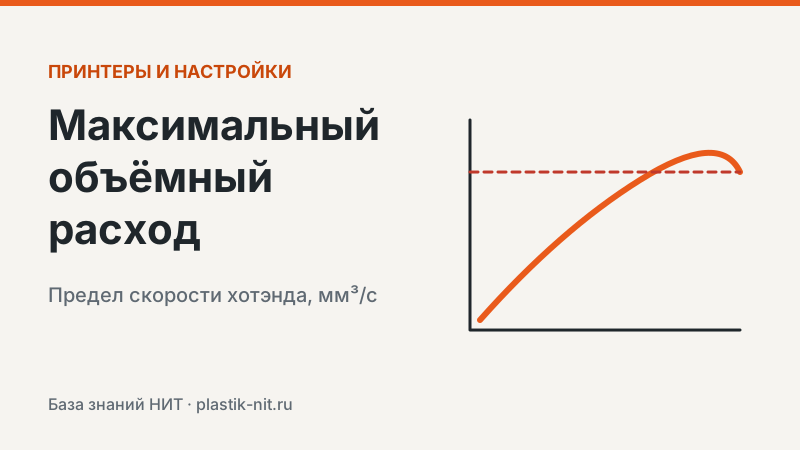
 До предела хотэнда расход растёт вместе со скоростью, дальше пластик не успевает плавиться.
От чего зависит предел
- Конструкция хотэнда — длина зоны плавления и мощность нагревателя. Обычные хотэнды держат порядка 10–15 мм³/с на PLA, высокопоточные — 20–40 мм³/с и больше.
- Сопло — у закалённой стали теплопроводность ниже латуни, предел расхода меньше; у сопел увеличенного диаметра и специальных высокопоточных сопел — больше.
- Пластик — вязкость расплава у всех разная: PLA плавится легко, TPU и наполненные композиты — тяжело.
- Температура — чем горячее, тем выше расход, но тем больше паутина и риск перегрева.
- Экструдер — шестерни должны протолкнуть нить без проскальзывания.
Пределы для пластиков НИТ
В карточке каждого пластика НИТ указан рекомендуемый максимальный объёмный расход. Это ориентир для слайсера: не задавайте профилю больше, иначе на длинных быстрых линиях будет недоплав.
Максимальный объёмный расход — рекомендации НИТ| Пластик НИТ | Макс. расход, мм³/с |
|---|
| PLA HS | 21 |
| PETG Basic, PETG 3 кг | 18 |
| ABS Basic | 14 |
| PLA 3 кг, PLA Silk | 12 |
| PETG CF10, ABS CF10 | 12 |
| PLA Matte, PETG Matte | 10 |
| PA-6 CF10 | 10 |
| TPU 95A | 5 |
| TPU 90A | 3,5 |
| TPU 75A | 1,5 |
Видно, что «быстрый» PLA HS рассчитан почти на вдвое больший расход, чем матовые пластики. Матовые и шёлковые серии содержат добавки, из-за которых расплав течёт тяжелее, а мягкие TPU печатают медленно в принципе.
Как откалибровать свой предел
Тест максимального расхода
- Выберите тест. В Orca Slicer и Bambu Studio есть калибровка максимальной объёмной скорости: печатается полоса или стенка, где скорость, а значит и расход, растёт по высоте.
- Задайте диапазон. Например, от 5 до 30 мм³/с с шагом 0,5–1 мм³/с. Для TPU — от 1 до 8 мм³/с.
- Печатайте при рабочей температуре. Температура сильно влияет на результат, тест нужно делать при той же температуре, что и детали.
- Найдите высоту отказа. Посмотрите, где стенка стала шероховатой, появились пропуски или матовые полосы. Переведите высоту в расход по формуле теста.
- Оставьте запас. В профиль запишите значение на 10–20 % ниже точки отказа: катушки и условия печати бывают разными.
Как пересчитать расход в скорость
Скорость = расход / (ширина линии × высота слоя). Для PETG Basic НИТ с пределом 18 мм³/с, линией 0,45 мм и слоем 0,2 мм получаем 18 / (0,45 × 0,2) = 200 мм/с. При слое 0,28 мм тот же хотэнд выдержит уже около 143 мм/с. Поэтому толстые слои не ускоряют печать бесконечно: ускорение упирается в расход.
- Хотите печатать быстрее при том же качестве — смотрите на хотэнд и высокоскоростные пластики вроде PLA HS.
- Хотите прочнее — печатайте медленнее и горячее: слои свариваются лучше.
- Для внешних стенок скорость обычно ниже, чем для заполнения: качество поверхности важнее.
Как поднять предел расхода
Если пластик упирается в хотэнд, а печатать нужно быстрее, есть несколько способов. Они различаются ценой и побочными эффектами, поэтому начинайте с простых.
- Поднимите температуру на 5–10 °C в пределах рекомендаций для пластика. Это самый простой способ, но паутины и подтёков станет больше.
- Выберите пластик для быстрой печати. Высокоскоростные серии вроде PLA HS рассчитаны на больший расход при той же температуре.
- Поставьте высокопоточное сопло или хотэнд с удлинённой зоной плавления. Это даёт самый большой прирост, но требует совместимых деталей.
- Перейдите на сопло 0,6 мм для крупных деталей: те же мм³/с дают меньше движений и меньше разгонов.
- Проверьте экструдер: изношенные или забитые шестерни проскальзывают раньше, чем хотэнд достигает предела.
Помните, что предел расхода меняется и со временем: изношенное сопло, нагар внутри канала и влажный пластик снижают его. Если быстрые профили, которые раньше работали, начали давать недоплав, повторите тест.
Признаки превышения расхода
- Заполнение и толстые линии с пропусками, а тонкие стенки нормальные.
- Щелчки экструдера на длинных прямых участках.
- Матовые или белёсые полосы на цветном пластике — недоплав.
- Слабое сцепление слоёв: деталь ломается по слою.
- Проблема пропадает, если снизить скорость или поднять температуру.
Если похожие симптомы есть и на медленных скоростях, причина в другом — проверьте засор сопла и щелчки экструдера.
Рекомендованные настройки НИТ: PLA (профиль каталога «PLA 3 кг»)| Сопло, °С | 210-220 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 100 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Пластики для быстрой печати
PLA HS и PETG Basic НИТ рассчитаны на высокий объёмный расход.
Вопросы и ответы
Почему принтер с заявленной скоростью 500 мм/с печатает медленнее?
Реальную скорость ограничивают объёмный расход хотэнда и ускорения. Для толстых линий и высоких слоёв предел расхода наступает задолго до максимальной скорости движения.
Что лучше для скорости: сопло 0,6 или выше температура?
Оба способа увеличивают производительность. Сопло 0,6 мм позволяет печатать более толстыми линиями, но расход по-прежнему ограничен хотэндом; температура повышает расход, но усиливает паутину.
Почему у TPU такой маленький расход?
Мягкая нить плохо проталкивается и плавится медленнее; при высокой скорости её сминает в экструдере. Печатайте TPU медленно.
Нужно ли калибровать расход для каждой катушки?
Для каждой серии пластика достаточно один раз; рекомендации НИТ — хорошая стартовая точка.
Высокоскоростные пластики НИТ — Подберите пластик под скорость вашего принтера.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
