Принтеры, слайсеры и калибровки · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Скорость и ускорения
Скорость в слайсере — это потолок, а не реальная скорость движения. Головка разгоняется и тормозит, хотэнд ограничивает расход, а обдув — время остывания слоя. Разберём, из чего складывается реальная скорость печати и какие настройки действительно сокращают время.
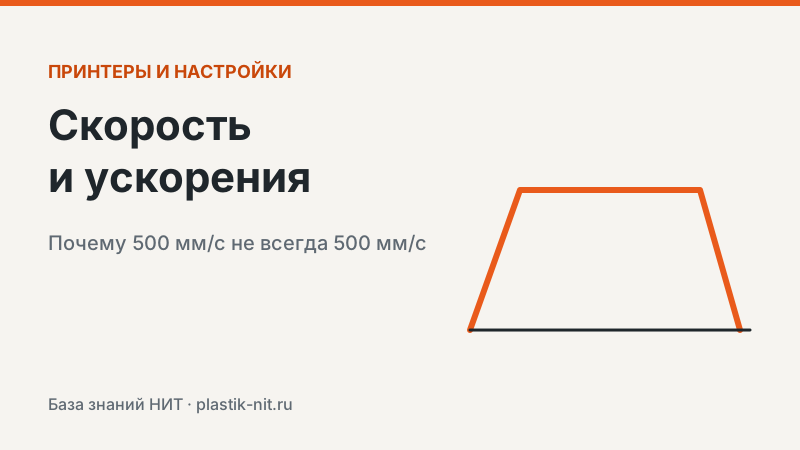
Заданная и реальная скорость
Печатающая головка не может мгновенно набрать скорость. Она разгоняется с заданным ускорением (мм/с²), едет с постоянной скоростью и тормозит перед поворотом. Если отрезок короткий, головка не успевает разогнаться до заданной скорости и тормозит раньше. Поэтому мелкие детали с множеством коротких линий печатаются почти одинаково при 150 и при 300 мм/с, а длинные прямые стенки — заметно быстрее.
 На длинном отрезке головка выходит на заданную скорость, на коротком — разворачивается раньше.
Посчитать просто: путь разгона равен v² / (2a). При скорости 200 мм/с и ускорении 5000 мм/с² головке нужно 4 мм на разгон и столько же на торможение. Значит, отрезок короче 8 мм она не пройдёт на полной скорости. При ускорении 1000 мм/с² для этого нужны уже 40 мм. Отсюда правило: на мелких деталях время сокращает ускорение, а не скорость.
Скорость по типам линий
Слайсер задаёт скорость отдельно для каждого типа линии. Это позволяет печатать быстро там, где качество не видно, и аккуратно там, где видно.
Логика распределения скоростей| Тип линии | Скорость | Почему |
|---|
| первый слой | низкая | надёжное прилипание к столу |
| внешняя стенка | ниже средней | внешний вид и точность размеров |
| внутренние стенки | средняя–высокая | не видны снаружи |
| заполнение | высокая | скрыто внутри, ограничено расходом |
| верхний слой | средняя | ровная поверхность |
| мосты и нависания | низкая | пластик должен успеть остыть |
| перемещения | максимальная | меньше времени для подтекания |
Три ограничителя скорости
- Объёмный расход хотэнда. Ширина линии × высота слоя × скорость не может превышать предел хотэнда и пластика. Для PLA HS НИТ рекомендация до 21 мм³/с, для PLA Matte — 10 мм³/с, для TPU 95A — 5 мм³/с. Подробнее — Максимальный объёмный расход.
- Ускорения и механика. Чем легче головка и жёстче рама, тем выше допустимые ускорения без вибраций. Принтеры с подвижным столом обычно ограничены массой стола, а у CoreXY двигается только лёгкая головка. См. Типы FDM-принтеров.
- Охлаждение. Мелкий слой должен остыть, прежде чем на него ляжет следующий. Слайсер замедляет печать маленьких слоёв по параметру минимального времени слоя. См. Обдув и охлаждение.
Вибрации и рывок
Резкие разгоны и торможения раскачивают раму и головку. Колебания отпечатываются на стенках волнами после углов и рельефов — это рябь (ringing, ghosting). Чем выше ускорение, тем она заметнее. Современные прошивки умеют компенсировать резонансы (input shaping): принтер измеряет свои частоты акселерометром или по тестовой печати и сглаживает движения. С такой компенсацией допустимы ускорения в разы выше.
- Рывок (jerk) или отклонение на стыке (junction deviation, square corner velocity в Klipper) — насколько резко головка проходит углы без остановки. Большие значения ускоряют печать, но усиливают рябь и наплывы на углах.
- Ускорение для внешних стенок обычно ставят ниже, чем для заполнения, — так поверхность чище без заметной потери времени.
- Если на стенках волны, сначала проверьте натяжение ремней и люфты, затем снижайте ускорения для внешних стенок.
Скорость и pressure advance
Чем быстрее головка разгоняется и тормозит, тем сильнее отстаёт давление в сопле: на разгоне линия тоньше, на торможении — наплыв в углу. На высоких ускорениях без pressure advance углы получаются скруглёнными, а стенки неровными по толщине. Калибруйте его при тех же ускорениях, на которых печатаете.
Как ускорить печать с умом
Порядок действий
- Найдите предел расхода. Откалибруйте максимальный объёмный расход и запишите его в профиль пластика — слайсер сам ограничит скорость там, где хотэнд не успевает.
- Поднимите ускорения для заполнения. Оно скрыто внутри; вибрации на нём не видны.
- Оставьте внешние стенки аккуратными. Скорость и ускорение для внешних стенок — ниже, чем для внутренних.
- Проверьте обдув. Быстрая печать требует сильного охлаждения у PLA; у PETG и ABS слишком сильный обдув ослабит слои.
- Поднимите температуру. На высокой скорости пластику нужно больше тепла, чтобы успеть расплавиться. Держитесь верхней границы рекомендаций из карточки пластика.
- Перекалибруйте pressure advance. На новых ускорениях коэффициент может отличаться.
Гибкие и особые пластики
TPU печатают медленно: мягкую нить сминает в экструдере при резких подачах и откатах. Для TPU 95A НИТ рекомендован расход до 5 мм³/с, для TPU 75A — 1,5 мм³/с, то есть единицы и десятки миллиметров в секунду. Медленнее стоит печатать и пластики со вспениванием вроде PLA Aero: рекомендованный расход у него до 5 мм³/с.
Рекомендованные настройки НИТ: PLA HS| Сопло, °С | 220-230 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 100 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,98 |
|---|
| Мин. сопло, мм | 0,4 латунь |
|---|
| Макс. объемный расход, мм³/с | 21 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Пластики для быстрой печати
PLA HS и PETG Basic НИТ выдерживают высокий объёмный расход.
Вопросы и ответы
Почему принтер на 500 мм/с печатает мелкие детали не быстрее старого?
Короткие отрезки не дают разогнаться, а маленький слой упирается в минимальное время остывания. На мелких деталях выигрыш дают ускорения и параллельная печать нескольких деталей.
Какая скорость первого слоя?
Обычно в несколько раз ниже основной — порядка 20–50 мм/с. Это повышает надёжность прилипания.
Почему после повышения скорости появились волны на стенках?
Это рябь от вибраций при высоких ускорениях. Снизьте ускорения для внешних стенок, проверьте ремни и включите компенсацию резонансов, если её поддерживает прошивка.
Почему на высокой скорости матовые полосы?
Хотэнд не успевает расплавить пластик. Снизьте скорость или поднимите температуру и проверьте лимит расхода.
PLA HS для быстрых принтеров — Высокоскоростной PLA НИТ с рекомендациями по печати.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
