Дефекты печати · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Расслоение и трещины между слоями
Расслоение — когда слои детали плохо сцеплены между собой: появляются трещины по горизонтали, деталь ломается вдоль слоя от небольшого усилия. Причина почти всегда в том, что новый слой ложится на слишком холодный предыдущий.
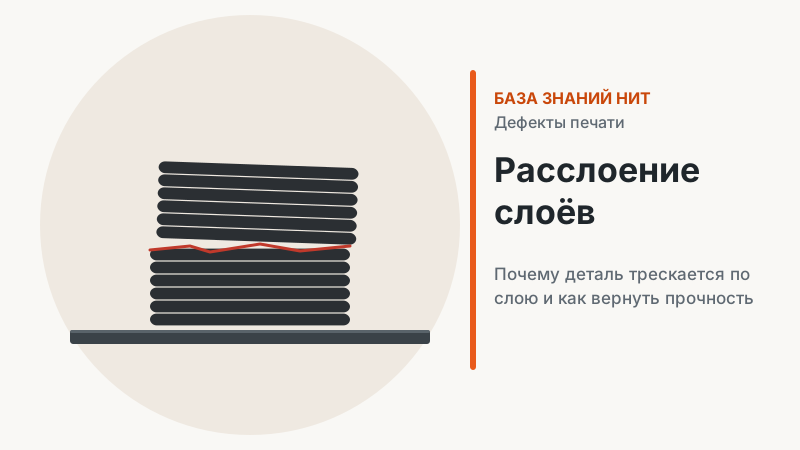
Как выглядит
Видимые признаки — горизонтальные трещины на стенках, чаще на высоких деталях и ближе к углам. Скрытые — деталь выглядит нормально, но ломается вдоль слоя при нагрузке, которую по расчёту должна выдерживать. На изломе видны отдельные «колбаски» нитей, которые почти не сплавились друг с другом: поверхность излома ровная и блестящая, а не рваная.
 Прочность между слоями определяется шириной зоны, где расплав нового слоя сплавился с предыдущим.
Почему слои не спекаются
Чтобы слои стали одним целым, полимерные цепочки на границе должны перемешаться. Это возможно, только пока предыдущий слой ещё тёплый, а новый — достаточно горячий. Если температура сопла низкая, обдув сильный, а слой маленький и печатается быстро, граница успевает остыть, и цепочки не проникают друг в друга. Получается не монолит, а стопка склеенных пластин. Поэтому прочность любой FDM-детали поперёк слоёв ниже, чем вдоль, — но при правильных настройках разница умеренная, а при ошибках деталь рассыпается.
Причины по вероятности
- Слишком сильный обдув. Для ABS, ASA и полиамида обдув почти не нужен: НИТ рекомендует 0 % в закрытой камере. Для PETG — 10–30 %. Обдув 100 % на этих материалах почти гарантирует слабые слои.
- Низкая температура сопла. Печать у нижней границы диапазона даёт красивую поверхность, но слабее спекает слои. Для функциональных деталей поднимите температуру на 5–10 °C.
- Сквозняк и холодная комната. Для ABS и ASA — главная причина трещин на высоких деталях. Нужна закрытая камера.
- Слишком высокая скорость. Пластик проводит в сопле меньше времени и выходит холоднее, чем показывает термистор.
- Влажный пластик. Пар оставляет поры, которые ослабляют сцепление. Особенно критично для PA и PETG.
- Недоэкструзия. Если пластика мало, контакт между слоями меньше. Проверьте поток и объёмный расход.
- Слишком толстый слой для сопла. Высота слоя не должна превышать 70–75 % диаметра сопла: для 0,4 мм — не больше 0,28–0,3 мм.
Пошаговое решение
Возвращаем прочность
- Снизьте обдув. Выставьте обдув по рекомендации производителя пластика. Для ABS и PA — только в закрытой камере и с минимальным обдувом или без него.
- Поднимите температуру. Перейдите к верхней половине диапазона: например, 250–255 °C для PETG Basic НИТ, 265–270 °C для ABS НИТ.
- Закройте камеру. Для ABS, ASA, PA и композитов на их основе — закрытый принтер без сквозняков.
- Высушите пластик. PA-6 НИТ — 80–90 °C, 12–24 часа; PETG — 55–60 °C, 6–8 часов; ABS — 70–80 °C, 8–12 часов.
- Проверьте скорость и расход. Не превышайте максимальный объёмный расход пластика. Для прочных деталей скорость лучше снизить.
- Увеличьте ширину линии. Линия 0,45–0,5 мм для сопла 0,4 мм даёт больше площади контакта между слоями и заметно прочнее.
Ориентация детали: самое дешёвое усиление
Если деталь будет работать на изгиб или растяжение, положите её так, чтобы нагрузка шла вдоль слоёв, а не поперёк. Кронштейн, напечатанный «стоя», ломается по слою при первом же нагружении; тот же кронштейн «лёжа» выдерживает в разы больше. Поворот модели в слайсере ничего не стоит и часто решает проблему лучше любых настроек. Подробнее — в статьях Прочность деталей и Ориентация на столе.
Рекомендованные настройки НИТ: ABS (профиль каталога «ABS Basic»)| Сопло, °С | 260-270 °C |
|---|
| Стол, °С | 100-110 °C |
|---|
| Охлаждение, % | 0 закрытая камера |
|---|
| Откаты, мм х мм/с | 0,4 х 30 |
|---|
| Поток | 0,95 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 14 |
|---|
| Температура и время сушки, °С | 70-80; 8-12 часов |
|---|
Параметры в слайсерах
Что влияет на спекание слоёв| Параметр | Bambu Studio / Orca Slicer | Cura |
|---|
| Обдув | Fan speed, Overhang fan speed | Fan Speed |
| Минимальное время слоя | Slow printing down for better layer cooling | Minimum Layer Time |
| Температура | Nozzle temperature | Printing Temperature |
| Ширина линии | Line width | Line Width |
| Число периметров | Wall loops | Wall Line Count |
Профилактика и проверка
Для функциональных деталей заведите отдельный «прочный» профиль: температура в верхней половине диапазона, умеренный обдув, ширина линии 110–120 % диаметра сопла, 3–4 периметра, скорость внешних стенок ниже обычной. Красивый профиль для фигурок и прочный профиль для кронштейнов — это разные настройки, и смешивать их не нужно.
Перед ответственной печатью проверьте влажность пластика: если при прогоне нити из сопла слышен треск или видны пузырьки, сначала сушка. Для крупных деталей из ABS и полиамида убедитесь, что камера прогрета, а в комнате нет сквозняка от окна или кондиционера. После печати дайте детали остыть в закрытом принтере — резкое охлаждение на воздухе тоже может дать трещины по слою.
Спекание слоёв у разных пластиков
- PLA спекается хорошо, но сильный обдув для красивых нависаний ослабляет слои. Для прочных деталей обдув снижают.
- PETG даёт отличное межслойное сцепление при умеренном обдуве (НИТ: 10–30 %) и температуре 245–255 °C.
- ABS без закрытой камеры расслаивается чаще всех: верхние слои остывают быстро и тянут деталь.
- PA-6 спекается очень прочно, если сухой и напечатан в тёплой камере; влажный полиамид даёт поры и слабые слои.
- TPU сцепляется между слоями настолько хорошо, что гибкие детали почти не расслаиваются.
Прочные материалы НИТ
Для функциональных деталей подойдут PETG, полиамид и композиты на их основе.
Вопросы и ответы
Можно ли укрепить готовую деталь после печати?
Отжиг (нагрев в духовке с точным термостатом) может повысить прочность некоторых пластиков, но меняет размеры. Подробнее — в статье об отжиге. Обычно проще перепечатать с правильными настройками.
Почему трещины только на верхней части высокой детали?
Наверху деталь дальше от горячего стола и сильнее охлаждается воздухом. На ABS это классика без закрытой камеры.
Обдув для PLA тоже вреден?
PLA нужен обдув для качества поверхности и нависаний: НИТ рекомендует 100 %. Если нужна максимальная прочность детали из PLA, обдув снижают до 40–60 % и поднимают температуру.
Как проверить прочность между слоями?
Напечатайте тонкую стенку в один-два периметра высотой 30–40 мм и попробуйте сломать её руками поперёк слоёв. Хорошо спечённая стенка ломается с усилием и рваным изломом.
Инженерные пластики НИТ — PETG, PA и композиты для деталей, которые должны работать.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
