Дефекты печати · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Трещины в деталях из ABS
ABS — прочный и термостойкий пластик, но при остывании он заметно сжимается. Если деталь остывает неравномерно — сверху холоднее, чем снизу, сбоку дует, — внутри копятся напряжения. Они рвут деталь по самому слабому месту: по границе между слоями. Почти всегда решение одно: тёплая и спокойная среда вокруг детали.
Как выглядит
- Горизонтальная трещина по слою на высоких стенках, иногда с громким щелчком прямо во время печати.
- Трещины начинаются от углов и острых переходов, где напряжения максимальны.
- Вместе с трещинами часто отрываются от стола углы — это та же усадка.
- Деталь выглядит целой, но позже трескается от небольшого удара или при закручивании винта.
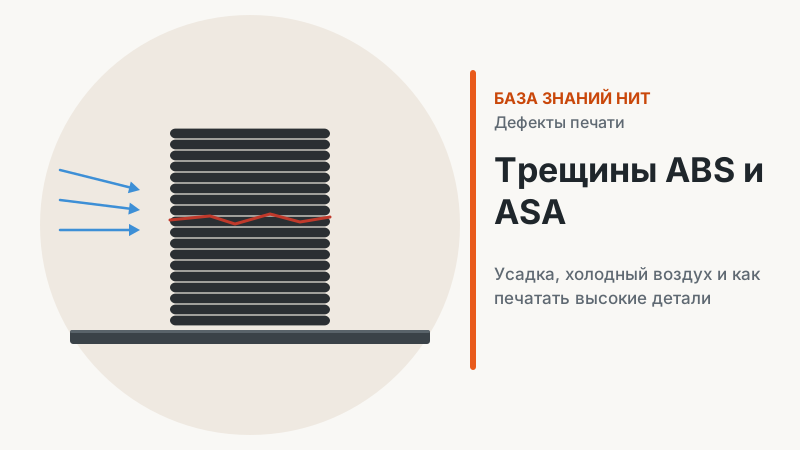
 В открытом принтере верх детали остывает быстрее низа и рвётся по слою; в закрытой камере температура вокруг детали ровнее.
Почему ABS трескается
ABS аморфный пластик с температурой стеклования около 100 °C. Каждый новый слой кладётся горячим на уже остывший и сжавшийся предыдущий. Пока деталь тёплая, напряжения невелики. Но если воздух вокруг холодный, верхние слои остывают и сжимаются быстро, а нижние — удерживаются горячим столом. Возникает изгиб, и самое слабое место — граница между слоями — не выдерживает. Чем выше и массивнее деталь, тем больше накопленное напряжение.
Причины по вероятности
- Открытый принтер и холодная комната. Без закрытой камеры крупные детали из ABS почти всегда трескаются или коробятся.
- Сквозняк. Окно, кондиционер, вентилятор рядом. Даже в закрытом принтере сквозняк через щели заметно вредит.
- Включённый обдув детали. НИТ рекомендует для ABS обдув 0 % при закрытой камере.
- Низкая температура сопла. Слабое спекание слоёв делает границу ещё слабее.
- Резкое охлаждение после печати. Открыли дверцу сразу после окончания — горячая деталь остывает рывком.
- Острые углы и тонкие стенки рядом с массивными частями. Концентраторы напряжений в самой модели.
Пошаговое решение
Печатаем ABS без трещин
- Закройте камеру. Закрытый принтер или корпус-короб вокруг открытого. Внутри при горячем столе устанавливается температура около 40–50 °C — этого достаточно для большинства деталей.
- Прогрейте камеру перед печатью. Включите стол на 100–110 °C и подождите 10–15 минут с закрытой дверцей, прежде чем запускать печать.
- Выключите обдув. Обдув детали — 0 %. Небольшой обдув допустим только на мостах и мелких нависаниях.
- Работайте у верхней границы температуры. Для ABS НИТ рекомендован диапазон 260–270 °C. Ближе к 270 °C слои спекаются лучше.
- Добавьте кайму и защитный экран. Кайма 5–10 мм держит углы. Защитный экран — тонкая стенка вокруг детали — закрывает её от потоков воздуха в камере.
- Остужайте медленно. После окончания печати не открывайте дверцу 15–30 минут: дайте детали остыть вместе с камерой.
Параметры в слайсерах
Названия в английском интерфейсе| Что | Bambu Studio / Orca Slicer | Cura |
|---|
| Обдув | Fan speed (Min/Max), Keep fan always on — выкл. | Fan Speed, Enable Print Cooling — выкл. |
| Защитный экран | Orca: Draft shield (раздел Skirt) | Enable Draft Shield |
| Кайма | Brim type, Brim width | Build Plate Adhesion Type: Brim |
| Температура стола | Bed temperature | Build Plate Temperature |
| Температура сопла | Nozzle temperature | Printing Temperature |
Модель тоже влияет
Скругляйте внутренние углы радиусом от 1–2 мм: острый угол концентрирует напряжения. Избегайте резких переходов от тонких стенок к массивным участкам — они остывают с разной скоростью. Для длинных плоских деталей предусмотрите «ушки» — маленькие диски по углам, которые держат углы на столе. Крупные корпуса иногда выгоднее разделить на части и склеить: ABS отлично склеивается растворённым в ацетоне ABS. Подробнее — в статье Склейка пластиков.
Композиты ABS: меньше усадка
Наполнитель из углеволокна или стекловолокна заметно снижает усадку и коробление, а жёсткость детали растёт. Поэтому для крупных точных корпусов и кронштейнов часто выбирают ABS CF10 или ABS GF10 вместо чистого ABS. У композитов свои требования: закалённое сопло от 0,4 мм (для ABS GF30 — от 0,6 мм), режим близкий к ABS: 260–270 °C для ABS CF10, 260–275 °C для ABS GF10, стол 100–110 °C, обдув 0 % в закрытой камере.
Рекомендованные настройки НИТ: ABS (профиль каталога «ABS Basic»)| Сопло, °С | 260-270 °C |
|---|
| Стол, °С | 100-110 °C |
|---|
| Охлаждение, % | 0 закрытая камера |
|---|
| Откаты, мм х мм/с | 0,4 х 30 |
|---|
| Поток | 0,95 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 14 |
|---|
| Температура и время сушки, °С | 70-80; 8-12 часов |
|---|
Профилактика
- Ставьте принтер подальше от окон, дверей и кондиционеров.
- Сушите ABS перед ответственной печатью — влага ослабляет межслойное сцепление.
- Для крупных деталей планируйте кайму и защитный экран сразу.
- Не открывайте камеру во время печати и сразу после неё.
Как проверить свою камеру
Положите внутрь принтера недорогой цифровой термометр на уровне середины детали и посмотрите показания через 15–20 минут после нагрева стола. Если внутри едва теплее, чем в комнате, корпус негерметичен: заклейте щели, закройте верх, уберите открытые прорези. Проверьте и то, где расположен вентилятор охлаждения электроники или фильтр: если он выдувает тёплый воздух из камеры наружу, прогрев будет слабым. Простой тест на трещины — высокий тонкостенный цилиндр высотой 80–100 мм: если он печатается без трещин и не отрывается от стола, условия подходят для большинства деталей из ABS.
ABS и композиты НИТ
Чистый ABS для корпусов и деталей, композиты — для жёстких и точных деталей с меньшей усадкой.
Вопросы и ответы
Можно ли печатать ABS на открытом принтере?
Мелкие детали — иногда да, в тёплой комнате без сквозняков. Крупные и высокие — почти наверняка будут трескаться. Простой короб из картона или акрила уже сильно помогает.
Нужно ли греть камеру сильнее 50 °C?
Для обычного ABS достаточно 40–50 °C, которые даёт горячий стол в закрытом корпусе. Более высокую температуру камеры используют для крупных деталей и инженерных пластиков на принтерах с активным подогревом.
Трещина появилась через день после печати. Почему?
Остаточные напряжения. Деталь могла остыть слишком быстро. Помогают медленное остывание в камере и скругления углов в модели.
Чем заменить ABS, если нет закрытого принтера?
PETG: он термостойче PLA, меньше коробится и печатается на открытом принтере. Подробнее — в статье «PETG или ABS».
ABS НИТ, в том числе по 2 кг — Для корпусов, технических деталей и серийной печати.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
