Принтеры, слайсеры и калибровки · уровень: новичок · 5 мин чтения · обновлено 06.11.2026
Периметры и заполнение
Многие сначала поднимают заполнение до 100 %, чтобы деталь стала прочнее. Чаще всего это лишний пластик и часы печати. Основную нагрузку несут стенки — периметры, — а заполнение лишь поддерживает их изнутри. Разберёмся, как распределить пластик с умом.
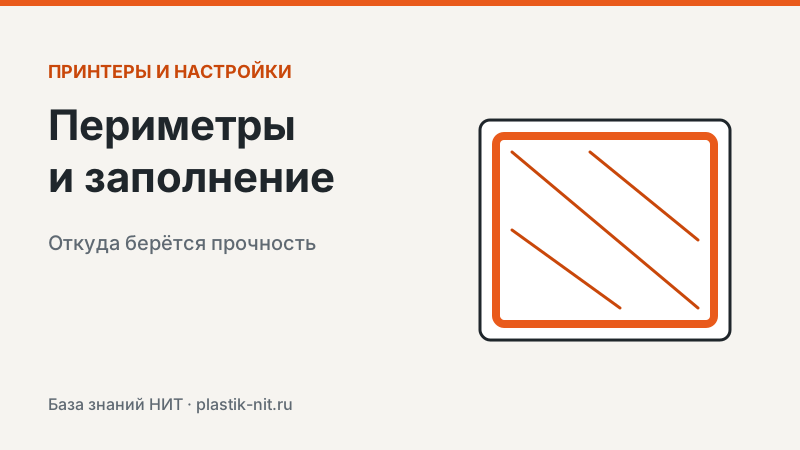
Из чего состоит деталь
Слайсер строит деталь из четырёх частей. Периметры (стенки, wall loops) — замкнутые контуры по краю каждого слоя. Нижние и верхние сплошные слои закрывают деталь снизу и сверху. Заполнение (infill) — редкая решётка внутри, которая поддерживает верхние слои и связывает стенки между собой. У каждой части своя роль, и настраиваются они отдельно.
 Стенки по краям, сплошные слои сверху и снизу, внутри — заполнение одного из узоров.
Периметры — главный источник прочности
При изгибе и кручении максимальные напряжения возникают у поверхности детали — это свойство любой балки, не только напечатанной. Поэтому одна дополнительная стенка обычно добавляет больше прочности, чем десятки процентов заполнения. Стенки также определяют, насколько надёжно держатся винты, вплавляемые втулки и резьба.
Сколько стенок ставить (сопло 0,4 мм)| Деталь | Стенки | Комментарий |
|---|
| декор, фигурки | 2 | достаточно для внешнего вида |
| бытовые детали, корпуса | 3 | хороший баланс прочности и времени |
| кронштейны, крепёж, детали под нагрузкой | 4–6 | прочнее, особенно у отверстий |
| герметичные ёмкости | 3–4 и больше | плюс правильные поток и температура |
- Толщина стенок = число периметров × ширина линии. При линии 0,45 мм три стенки дают около 1,35 мм.
- Тонкие элементы модели лучше проектировать кратными ширине линии, тогда не будет пустот между стенками. Современные генераторы стенок (Arachne) сглаживают эту проблему.
- Вокруг отверстий под винты слайсер строит те же периметры: больше стенок — прочнее посадка. См. Вплавляемые втулки.
Верхние и нижние слои
Сплошные слои задаются числом или толщиной. Для слоя 0,2 мм обычно хватает 4–5 верхних слоёв (0,8–1 мм) и 3–4 нижних. Если верхних слоёв мало или заполнение редкое, на верхней поверхности появляются провалы и «подушки» — см. Дыры в верхнем слое. Для гладкого верха включите глажку (ironing) — сопло пройдёт по верхнему слою ещё раз с минимальной подачей.
Плотность заполнения
- 10–15 % — декоративные детали и фигурки.
- 15–25 % — большинство бытовых деталей.
- 25–40 % — функциональные детали со средней нагрузкой.
- 50 % и выше — небольшие нагруженные детали, где важна жёсткость по всему объёму. Но сначала добавьте стенки.
Рост прочности от заполнения замедляется: переход с 20 % на 40 % заметно укрепляет деталь, а с 60 % на 100 % добавляет в основном массу и время. 100 % заполнения иногда даже вредит: деталь сильнее коробится, а внутренние напряжения растут.
Узоры заполнения
Популярные узоры и где они уместны| Узор | Плюсы | Когда выбирать |
|---|
| Сетка (grid) | быстрый, простой | черновики и обычные детали |
| Линии (rectilinear) | самый экономный | декор, детали без нагрузки |
| Гироид (gyroid) | одинаково прочен во всех направлениях, без пересечений | универсальный выбор, TPU, детали с нагрузкой в разных направлениях |
| Кубическое (cubic) | объёмная жёсткая структура | корпуса и функциональные детали |
| Сотовое (honeycomb) | жёсткое | плоские детали, но печатается медленнее |
| Молния (lightning) | минимум пластика | только поддержка верха у декоративных моделей |
Как подобрать под деталь
Настройка прочности без лишнего пластика
- Определите нагрузку. Декор, бытовая деталь или крепёж под нагрузкой. От этого зависит число стенок.
- Поставьте стенки. 2 для декора, 3 для бытовых деталей, 4–6 для нагруженных.
- Выберите заполнение. 15–25 % гироида или кубического узора для большинства задач.
- Проверьте верх. Не меньше 0,8–1 мм верхних сплошных слоёв, иначе будут провалы.
- Усильте локально. Модификатором добавьте плотность и стенки только там, где нужна прочность: у отверстий, креплений, тонких перемычек.
- Сравните массу и время. Слайсер покажет, сколько стоит каждое изменение в граммах и минутах.
Особые случаи
- TPU. Мягкость детали из гибкого пластика задаётся заполнением: 10–20 % гироида — мягко, 50 % и выше — заметно жёстче. Стенок обычно 2–3.
- Герметичные ёмкости. Добавьте стенки, слегка увеличьте поток и температуру, чтобы слои срослись. PETG держит воду лучше PLA.
- Детали под нагрев. Плотная деталь из PLA размягчится так же, как редкая: термостойкость определяет пластик, а не заполнение. См. Деталь деформируется от жары.
- Композиты. Пластики с углеволокном жёстче, и даже при 3 стенках и 20–30 % заполнения деталь получается крепкой.
Рекомендованные настройки НИТ: PETG (профиль каталога «PETG Basic»)| Сопло, °С | 240-255 |
|---|
| Стол, °С | 70-80 |
|---|
| Охлаждение, % | 10-30 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 55-60; 6-8 часов |
|---|
Пластики для функциональных деталей
Вязкий PETG, жёсткий PETG CF10 и термостойкий ABS — под разную нагрузку и условия.
Вопросы и ответы
Что прочнее: 100 % заполнения или 6 стенок?
Для изгиба и кручения обычно выгоднее стенки: они несут нагрузку у поверхности. 100 % заполнения добавляет массу и время, но меньше прочности на грамм.
Какой узор заполнения самый прочный?
Однозначного ответа нет: гироид и кубическое хорошо работают при нагрузке в разных направлениях. Важнее правильное число стенок и плотность.
Почему через верхний слой просвечивает заполнение?
Мало верхних слоёв или слишком редкое заполнение. Увеличьте толщину верха до 0,8–1 мм или плотность заполнения.
Нужно ли заполнение в маленьких деталях?
В мелких деталях стенки часто занимают почти весь объём, и заполнения почти нет. Это нормально.
Пластики для прочных деталей — PETG, ABS и композиты НИТ с рекомендациями по печати.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
