Дефекты печати · уровень: новичок · 5 мин чтения · обновлено 06.11.2026
Слоновья нога
Слоновья нога — расширение первых слоёв детали: низ выпирает на 0,1–0,5 мм наружу. Внешне мелочь, но для деталей, которые вставляются друг в друга или стоят в корпусе, это лишний миллиметр, который не даёт собрать изделие.
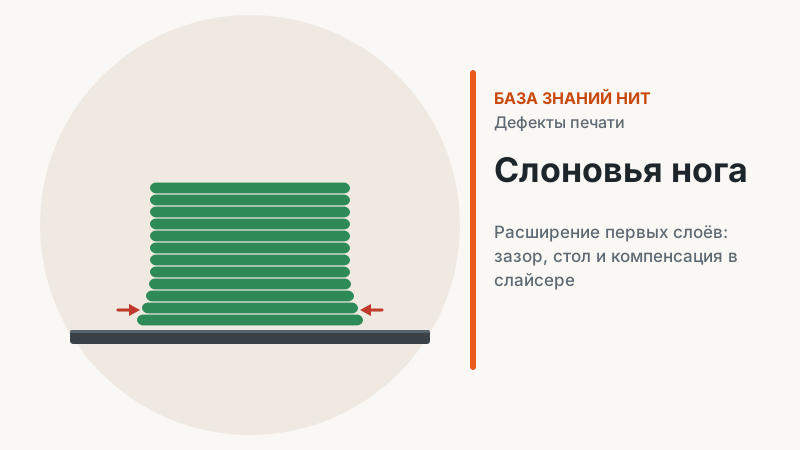
Как узнать
Проведите пальцем по нижней кромке детали: если чувствуется губа, а штангенциркуль показывает у основания на 0,2–0,4 мм больше, чем на середине высоты, — это слоновья нога. Обычно она видна на 2–5 нижних слоях и особенно заметна на крупных деталях с горячим столом и на мягких пластиках.
 Расширение первых слоёв убирают зазором, температурой стола и компенсацией в слайсере.
Причины по вероятности
- Сопло слишком близко к столу. Первый слой сильно прижат, лишнему пластику некуда деться, и он выдавливается наружу.
- Горячий стол. Нижние слои долго остаются мягкими и проседают под весом детали. Особенно заметно на PLA при столе выше 60 °C.
- Переэкструзия первого слоя. Увеличенный поток или ширина линии первого слоя добавляют пластика у основания.
- Тяжёлая деталь. Вес большой модели продавливает нижние тёплые слои.
- Мало охлаждения нижних слоёв. Обдув выключен на нескольких первых слоях — это правильно для адгезии, но затягивает остывание.
Пошаговое решение
Убираем слоновью ногу
- Проверьте зазор. Поднимите Z-offset на 0,02–0,05 мм и напечатайте тестовый квадрат. Первый слой должен быть сплошным и ровным, без гребней по краям линий.
- Снизьте температуру стола. Держитесь нижней части рекомендованного диапазона: для PLA НИТ — 50–55 °C, для PETG — около 70 °C. Иногда помогает понизить стол на 5 °C после первых слоёв.
- Включите компенсацию в слайсере. Задайте компенсацию 0,1–0,2 мм: слайсер сам сузит первые слои. Подбирайте по замеру штангенциркулем.
- Включите обдув раньше. Обдув со второго-третьего слоя вместо пятого ускоряет остывание основания у PLA и PETG.
- Добавьте фаску в модели. Фаска 0,3–0,5 мм под 45° по нижней кромке прячет остаточное расширение. Это стандартный приём в проектировании под FDM.
Параметры компенсации
Названия в английском интерфейсе| Слайсер | Параметр | Как задать |
|---|
| Bambu Studio | Elephant foot compensation | положительное значение, обычно 0,1–0,2 мм |
| Orca Slicer | Elephant foot compensation | положительное значение, можно задать число слоёв |
| Cura | Initial Layer Horizontal Expansion | отрицательное значение, например −0,1…−0,2 мм |
| PrusaSlicer | Elephant foot compensation | положительное значение |
Где это критично
Слоновья нога мешает корпусам, которые собираются из двух половин, крышкам, вставным деталям, шестерням (первые слои зубьев шире, и зацепление тугое), втулкам на вал и всему, что ставится в паз. Для декоративных фигурок её можно не замечать. Если вы печатаете точные технические детали, после настройки компенсации проверьте результат на детали-эталоне: кубике 20 мм или пластине с вырезами. Удобно использовать генератор теста зазоров в Мастерской НИТ: он показывает, какой зазор нужен вашему принтеру для посадок.
Особенности материалов
Мягкие и эластичные пластики — TPU — склонны к слоновьей ноге больше: материал легко деформируется под весом. Для них компенсация больше, а стол — у нижней границы (НИТ рекомендует 35–55 °C). ABS и ASA в закрытой камере дольше остаются тёплыми у основания, поэтому компенсация тоже нужна. У PETG эффект умеренный, у PLA при правильном столе 50–60 °C — минимальный.
Рекомендованные настройки НИТ: PLA (профиль каталога «PLA 3 кг»)| Сопло, °С | 210-220 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 100 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Как измерить и подобрать компенсацию
Напечатайте калибровочный кубик 20×20×20 мм. Измерьте штангенциркулем ширину на высоте 0,5 мм от основания (по самой губе) и на середине высоты. Разница — это и есть величина слоновьей ноги с обеих сторон. Разделите её пополам — получите значение компенсации на сторону. Например, внизу 20,36 мм, посередине 20,04 мм: разница 0,32 мм, компенсация ≈ 0,15 мм.
После ввода компенсации напечатайте кубик ещё раз и повторите замер. Если внизу стало даже чуть меньше, чем посередине, компенсация завышена — уменьшите её. Помните, что компенсация обычно применяется только к первому слою (в Orca можно задать число слоёв), поэтому на нескольких следующих слоях небольшое расширение может остаться — его закрывает фаска в модели.
Профилактика
- Сохраняйте компенсацию в профиле принтера или пластика — она зависит от пары «стол + материал».
- Не держите стол горячее, чем нужно для адгезии: лишние 10 °C почти всегда усиливают слоновью ногу.
- Проектируйте фаски по нижней кромке у деталей, которые будут вставляться или стыковаться.
- Перепроверяйте Z-offset после замены сопла, пластины или чистки стола абразивом.
С чем не путать
Слоновью ногу легко спутать с остатками каймы: если кайма отделена небрежно, по низу остаётся тонкая бахрома. Её снимают ножом или шабером, и настройки тут ни при чём. Другой похожий случай — warping: при отслаивании углов низ детали не расширяется, а приподнимается, и под углом видна щель. Бывает и наоборот: при слишком высоком сопле первый слой не прижат, линии круглые, и нижняя кромка выглядит «рыхлой» — это уже проблема первого слоя, а не расширения.
Наконец, расширение по всей высоте детали, а не только у основания, — признак переэкструзии: там нужно калибровать поток, а не компенсацию первого слоя.
Пластики для точных деталей
Для корпусов и вставных деталей хорошо подходят PLA и PETG НИТ — небольшая усадка и предсказуемые размеры.
Вопросы и ответы
Можно ли просто срезать губу ножом?
Да, для одной детали это быстро. Но при серийной печати проще один раз настроить компенсацию.
Почему слоновья нога появилась на новом столе?
У разных поверхностей разная толщина и теплопроводность. После замены пластины заново настройте Z-offset.
Нужна ли компенсация, если печатаю с каймой?
Кайма не влияет на ширину детали — расширение останется. Компенсация применяется к самой модели.
Компенсация испортила тонкие детали. Что делать?
Большая компенсация может «съесть» мелкие элементы на первом слое. Уменьшите её до 0,05–0,1 мм или используйте фаску в модели.
Тест зазоров в Мастерской НИТ — Бесплатный генератор: узнайте, какой зазор нужен вашему принтеру.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
