Дефекты печати · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Размеры не совпадают с моделью
В модели отверстие 8 мм, а штангенциркуль показывает 7,7 мм; две половины корпуса не сходятся; подшипник не лезет на место. Это не случайность: у FDM-печати есть систематические отклонения, и почти все они предсказуемы. Разберёмся, откуда они берутся и как настроить принтер под точные детали.
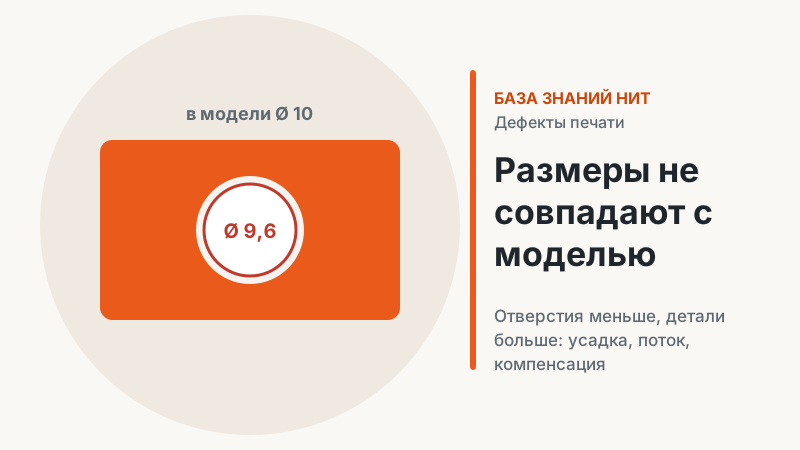
Типичные отклонения
- Отверстия меньше заданных — самое частое: на 0,1–0,4 мм в зависимости от диаметра и настроек.
- Внешние размеры больше — на 0,1–0,2 мм, особенно у основания (слоновья нога).
- Все размеры отличаются на одинаковый процент — признак усадки материала или ошибки калибровки шагов.
- Размер по высоте не совпадает — высота детали не кратна высоте слоя, или первый слой сильно прижат.
- Круглые отверстия выходят многоугольными — низкое разрешение экспортированной модели.
 Лишняя ширина линии сжимает отверстия и раздувает внешний контур. Калибруйте поток, затем компенсацию или масштаб.
Причины по вероятности
- Поток и ширина линии. Если линия шире расчётной, каждый периметр «съедает» отверстие и раздувает внешний контур. Сначала откалибруйте поток.
- Многоугольник вместо круга. STL описывает окружность гранями. Грубый экспорт превращает отверстие в многоугольник, вписанный в окружность, — его «диаметр» меньше заданного.
- Усадка при остывании. Внутренний периметр отверстия сжимается к центру. У ABS и PA усадка заметнее, чем у PLA и PETG.
- Слоновья нога. Расширение первых слоёв мешает посадке, даже если остальная деталь точная.
- Калибровка принтера. Если все размеры отличаются на одинаковый процент по одной оси, проверьте шаги на миллиметр и натяжение ремней.
- Отсутствие зазора в модели. Детали, которые должны входить друг в друга, смоделированы «в ноль». Для FDM нужен зазор.
Пошаговое решение
Добиваемся точных размеров
- Откалибруйте поток. Это основа: без правильного потока остальные компенсации бессмысленны. Используйте встроенную калибровку Flow rate в Bambu Studio или Orca.
- Экспортируйте модель с высоким разрешением. В CAD при экспорте STL уменьшите допуск хорды и угла или сохраняйте в 3MF или STEP. Bambu Studio и Orca открывают STEP и позволяют задать точность триангуляции.
- Напечатайте калибровочную деталь. Куб 20 мм для внешних размеров и пластину с отверстиями 3, 5, 8, 10 и 20 мм. Измерьте всё штангенциркулем и запишите.
- Включите компенсацию отверстий и контура. Задайте компенсацию отверстий так, чтобы отверстия вышли номинальными. Аналогично — компенсацию внешнего контура, если внешние размеры больше.
- Учтите усадку материала. Если все размеры детали из ABS или PA меньше на одинаковый процент, задайте компенсацию усадки в профиле пластика или масштабируйте модель.
- Уберите слоновью ногу. Компенсация первого слоя и фаска по нижней кромке в модели.
Параметры в слайсерах
Названия в английском интерфейсе| Что | Bambu Studio / Orca Slicer | Cura |
|---|
| Компенсация отверстий | X-Y hole compensation | Hole Horizontal Expansion |
| Компенсация внешнего контура | X-Y contour compensation | Horizontal Expansion |
| Многоугольные отверстия | Orca: Convert holes to polyholes | нет |
| Компенсация усадки | Orca: Shrinkage (профиль пластика) | Scaling Factor Shrinkage Compensation |
| Слоновья нога | Elephant foot compensation | Initial Layer Horizontal Expansion |
| Поток | Flow ratio | Flow |
Зазоры для посадок
Даже идеально откалиброванный принтер не печатает деталь «в ноль»: поверхность слоёв неровная, а отверстия по-разному сжимаются. Поэтому в моделях для FDM закладывают зазор. Ориентир — 0,1–0,3 мм на сторону в зависимости от посадки: для плотной посадки меньше, для свободного вращения больше. Точное значение зависит от принтера и пластика, поэтому лучше один раз напечатать тест зазоров и использовать свои цифры. Подробнее — в статье Допуски и зазоры.
Точность разных пластиков
PLA и PETG дают небольшую усадку и предсказуемые размеры — это лучший выбор для деталей, которые должны точно стыковаться. ABS и полиамид заметно сжимаются при остывании, поэтому для них нужна компенсация усадки, а крупные детали ещё и коробятся. Композиты с углеволокном и стекловолокном (например, PETG CF10, ABS CF10, PA-6 CF10 НИТ) сжимаются меньше своей основы и держат размеры стабильнее — их выбирают для кронштейнов и корпусов с точными посадками.
Как измерять правильно
Измеряйте детали после полного остывания: тёплый пластик ещё не закончил усадку. Внешние размеры меряйте на середине высоты, а не у основания, чтобы слоновья нога не исказила результат. Для отверстий удобнее калиброванные штифты или хвостовики свёрл известного диаметра, чем губки штангенциркуля: губки касаются отверстия в двух точках и легко попадают на грань многоугольника. Делайте по три замера в разных направлениях и записывайте среднее. Меняйте за раз только один параметр — иначе не поймёте, что именно помогло.
Рекомендованные настройки НИТ: PETG (профиль каталога «PETG Basic»)| Сопло, °С | 240-255 |
|---|
| Стол, °С | 70-80 |
|---|
| Охлаждение, % | 10-30 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 55-60; 6-8 часов |
|---|
Профилактика
- Храните компенсации и усадку в профиле каждого пластика: они разные для PLA, PETG и ABS.
- Перекалибруйте поток после смены сопла или катушки другого типа.
- Экспортируйте модели с высоким разрешением или в 3MF и STEP.
- Проектируйте зазоры и фаски сразу, а не подтачивайте детали напильником.
Пластики для точных деталей
PLA и PETG НИТ — небольшая усадка, PETG CF10 — жёсткость и стабильность размеров.
Вопросы и ответы
Почему маленькие отверстия сжимаются сильнее больших?
Доля периметра и эффект многоугольника у маленького отверстия больше. Отверстия до 5 мм часто проще досверлить сверлом нужного диаметра.
Можно ли исправить размеры масштабированием?
Масштаб меняет все размеры пропорционально и подходит для компенсации усадки материала. Отверстия и контур лучше корректировать отдельной компенсацией.
Высота детали меньше на 0,1 мм. Почему?
Высота не кратна высоте слоя, либо первый слой сильно прижат к столу. Подберите высоту слоя так, чтобы важная высота делилась на неё без остатка.
Нужно ли калибровать шаги на миллиметр?
На серийных принтерах обычно нет. Если отклонение одинаковое по всей длине оси и не зависит от материала — проверьте шаги и ремни.
Тест зазоров в Мастерской НИТ — Узнайте точный зазор для вашего принтера и пластика.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
