Практикум в слайсере · уровень: новичок · 5 мин чтения · обновлено 08.11.2026
Режим вазы: одна стенка, спираль и ни одного шва
В режиме вазы слайсер печатает модель одной непрерывной спиралью: дно, затем стенка, которая плавно поднимается без остановок. Нет шва, нет заполнения, нет крышки. Показываем, как включить режим и какие настройки он меняет.
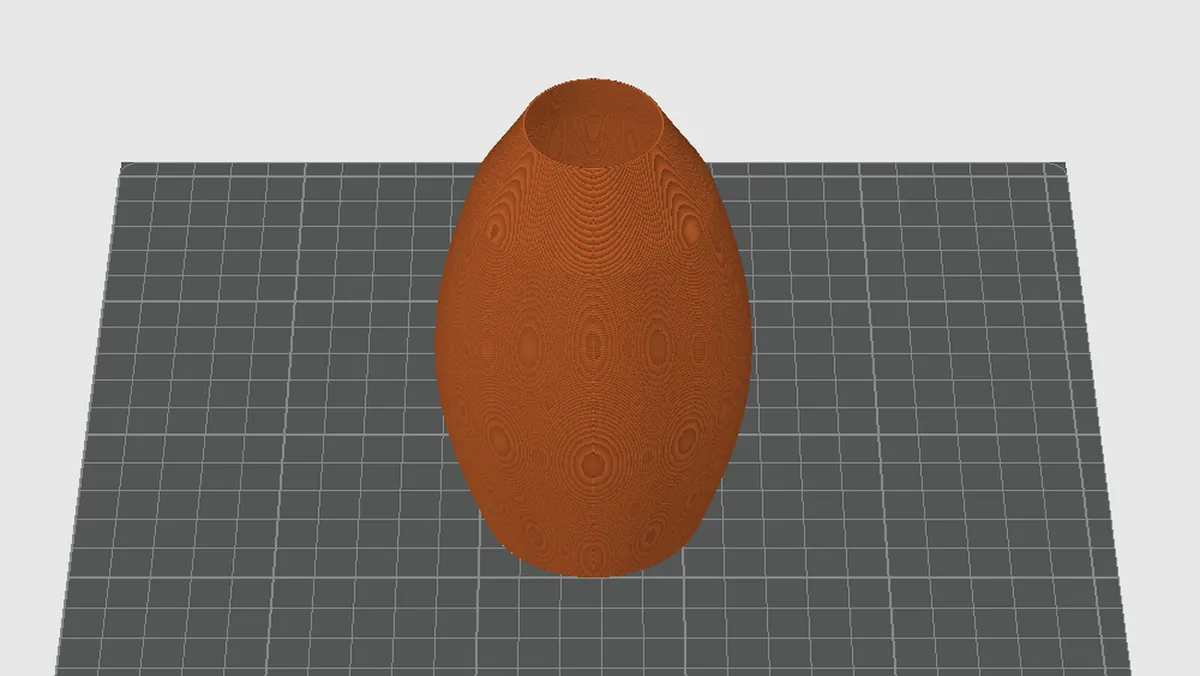
Что такое режим вазы
В обычном режиме каждый слой — отдельный замкнутый контур: сопло доходит до конца, поднимается на высоту слоя и начинает новый круг. В режиме вазы (в английских инструкциях — spiral vase или vase mode) стенка печатается одной линией, которая поднимается постепенно по ходу движения. Сопло не останавливается, поэтому нет шва и откатов, а поверхность получается очень ровной.
Плата за это — ограничения: одна стенка, без заполнения, без верхней крышки и поддержек. Так печатают вазы, кашпо, абажуры, стаканы для карандашей, декоративные чехлы. Скриншоты сделаны в бесплатном слайсере с русским интерфейсом; в Orca Slicer пункт называется так же, в PrusaSlicer — флажок «Спиральная ваза» в настройках слоёв и периметров, в Cura — параметр Spiralize Outer Contour в разделе специальных режимов.
Шаг 1. Включаем режим
 1 — вкладка «Прочее», 2 — раздел «Специальные режимы», 3 — флажок «Спиральная ваза».
Как включить
- Откройте вкладку «Прочее» (1). В панели процесса — последняя вкладка после «Поддержки».
- Найдите «Специальные режимы» (2). Там же режим нарезки, последовательность печати и нечёткая оболочка.
- Поставьте флажок «Спиральная ваза» (3). Слайсер сразу предложит поменять несовместимые настройки.
 1 — список условий режима, 2 — кнопка «Да», 3 — подсказка с описанием режима.
Окно (1) перечисляет условия: одна стенка, поддержки выключены, ноль верхних слоёв, плотность заполнения 0 %, обычный тип таймлапса и выключено сглаживание скорости стенки по Z. Часть текста в этой версии не переведена, но смысл простой. Нажмите «Да» (2) — слайсер всё поменяет сам. Подсказка внизу (3) коротко объясняет режим: одна стенка без верха, заполнения и поддержки, непрерывная спираль без шва.
Шаг 2. Проверяем, что изменилось
 1 — периметров 1, 2 — сплошных слоёв сверху 0, 3 — нижние слои остались, 4 — плотность заполнения 0 %.
На вкладке «Прочность» изменённые поля подсвечены: «Периметров» — 1, «Сплошных слоёв сверху» — 0, «Плотность заполнения» — 0 %. «Сплошных слоёв снизу» остаётся 3: дно печатается обычными сплошными слоями, а спираль начинается сразу над ним. Если нужна труба без дна, поставьте 0 нижних слоёв. В разделе режима появляется ещё флажок «Сглаживать спиральные контуры» — он сглаживает переход между слоями на моделях со сложным профилем.
Шаг 3. Нарезаем и смотрим внутрь
 Опустите верхний ползунок (1): внутри одна стенка (2), снизу сплошное дно (3).
Наша ваза — 76 мм в диаметре и 120 мм в высоту, профиль НИТ PLA, слой 0,2 мм. После нарезки опустите верхний ползунок слоёв: видно одну тонкую стенку и сплошное дно. Печать займёт 1 ч 23 мин и 12,02 г пластика — внешний периметр составляет 96 % всего времени.
Почему стенка печатается так медленно
 Схема «Скорость» (1): почти вся стенка — в диапазоне 13–30 мм/с (2, 3).
Переключите схему предпросмотра на «Скорость». Стенка почти целиком окрашена в самые медленные цвета — 13–30 мм/с, хотя процесс разрешает больше. Причина — охлаждение. Один виток нашей вазы — около 240 мм, на высокой скорости он печатается за пару секунд, и пластик не успевает остыть до следующего витка. Слайсер замедляет печать так, чтобы слой длился не меньше заданного времени.
 Профиль пластика → «Охлаждение» (1): замедление включено (2), минимальная скорость 10 мм/с (3), время слоя для максимального обдува — 8 с (4).
Эти правила живут в профиле пластика, вкладка «Охлаждение». Флажок «Замедлять печать для лучшего охлаждения слоёв» включён, «Минимальная скорость печати» — 10 мм/с, а в строке «Порог макс. скорости вентилятора» стоит время слоя 8 с. 240 мм за 8 секунд — как раз 30 мм/с. Не отключайте замедление ради скорости: горячая стенка начнёт оплывать и закручиваться. Подробнее — в статье про обдув и охлаждение.
Шаг 4. Делаем стенку толще
 Ширина внешнего периметра 0,6 мм (1): стенка — по-прежнему основная часть печати (2), пластика 17,70 г (3), время 1 ч 23 мин (4).
Одна стенка из сопла 0,4 мм получается тонкой — около 0,4 мм, такую вазу легко продавить. Стенку утолщают шириной линии: вкладка «Качество» → «Ширина экструзии» → «Внешний периметр». Мы поставили 0,6 мм — это 1,5 диаметра сопла, сопло 0,4 мм с такой линией справляется. Пластика стало 17,70 г вместо 12,02 г, а время не изменилось: печать по-прежнему ограничена временем слоя. Для ещё более толстых стенок ставят сопло 0,6 мм — см. типы сопел.
Практические советы
- Модель должна быть цельным телом без внутренних перегородок: слайсер возьмёт только внешний контур.
- Печатайте по одной вазе за раз — спираль не прерывается переходами между моделями.
- Нависания стенки до 45–50° от вертикали проходят нормально, круче — стенка начнёт свисать.
- Шёлковый PLA особенно красив в вазах: спираль без шва даёт непрерывный блеск. Рекомендация НИТ для PLA Silk — сопло 220–230 °C, обдув 70–100 %; для PETG — 240–255 °C, обдув 10–30 %.
- Нужен подарок с именем или своей формой — загляните в Мастерскую НИТ: там бесплатные генераторы готовых к печати моделей.
Рекомендованные настройки НИТ: PLA Silk| Сопло, °С | 220-230 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 70-100 |
|---|
| Откаты, мм х мм/с | 1 х 30 |
|---|
| Поток | 0,98 |
|---|
| Мин. сопло, мм | 0,4 латунь |
|---|
| Макс. объемный расход, мм³/с | 12 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Вопросы и ответы
Можно ли напечатать вазу с узором на стенке?
Да, если узор выпуклый или вдавленный на внешней поверхности: спираль повторит профиль. Отверстия насквозь в режиме вазы не получатся — нужна обычная печать.
Почему стенка разошлась или видны щели?
Чаще всего не хватает подачи: проверьте поток — урок калибровки потока — и сушку пластика. Помогает и более широкая линия.
Ваза печатается долго — как ускорить?
Увеличьте высоту слоя до 0,24–0,28 мм: витков станет меньше. Скорость самого витка поднимать бессмысленно — её ограничивает охлаждение.
Нужна ли крышка или донышко?
Дно печатается автоматически из нижних слоёв. Крышку в режиме вазы сделать нельзя — напечатайте её отдельной деталью.
Пластики для ваз
Шёлковый PLA НИТ — для декоративных ваз, PETG — для кашпо и ёмкостей, которые контактируют с водой.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
