Практикум в слайсере · уровень: опытный · 4 мин чтения · обновлено 08.11.2026
Калибровка потока в два прохода
Коэффициент потока решает, сколько пластика выдавит принтер на каждый миллиметр пути. Слайсер печатает набор квадратов с разным потоком, а вы выбираете самый гладкий. Разберём оба прохода, формулу и сохранение результата.
Как устроен тест
Слайсер печатает несколько тонких квадратов. Каждый напечатан с потоком, отличающимся от текущего на заданный процент, — этот процент выдавлен цифрой на «язычке» квадрата. При недоэкструзии между линиями верхнего слоя видны щели, при переэкструзии поверхность бугристая, а края задираются. Лучший квадрат — гладкий, линии сливаются без зазоров и валиков. Зачем вообще нужен коэффициент потока, объяснено в статье «Калибровка потока».
Проход 1: грубый поиск
 1 — меню «Калибровка»; 2 — «Скорость потока»; 3 — «Проход 1».
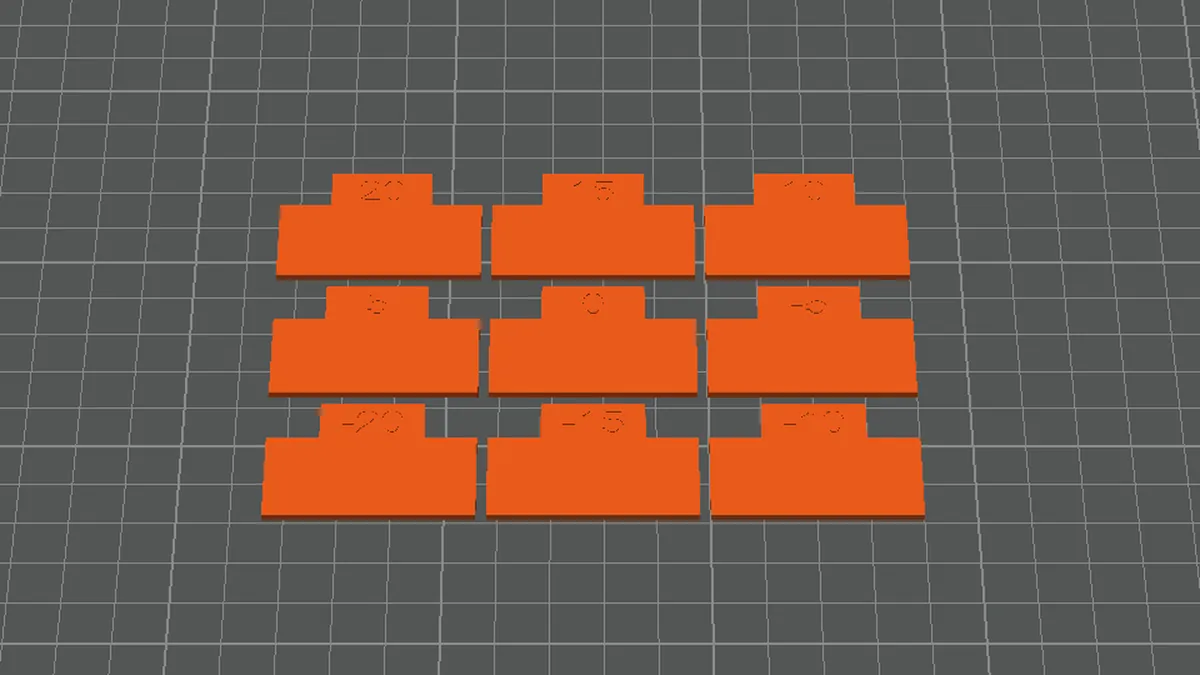
Выберите «Калибровка» → «Скорость потока» → «Проход 1». На столе появятся девять квадратов с отметками +20, +15, +10, +5, 0, −5, −10, −15 и −20 процентов.
 1 — набор квадратов первого прохода; 2 — квадрат «0»: текущий поток без изменений.
Нарежьте стол и посмотрите предпросмотр: квадраты тонкие — несколько слоёв общей высотой около 1,4 мм, а печать занимает около получаса. Верхний слой у всех одинаковый по рисунку, разница только в количестве пластика.
 1 — все квадраты в предпросмотре; 2 — квадрат «0». Цифры на язычках — изменение потока в процентах.
Как выбрать квадрат
- Смотрите на верхнюю поверхность под острым углом к свету: так видны и щели, и валики.
- Проведите пальцем: лучший квадрат гладкий, без ощутимых рёбер.
- Если два соседних квадрата одинаково хороши, берите значение между ними.
- Не выбирайте квадрат с блестящими «перегретыми» валиками — это переэкструзия.
Слайсер не подставляет результат сам — новое значение нужно посчитать: новый поток = текущий поток × (100 + отметка) / 100. Например, лучший квадрат «+5» при потоке 0,96: 0,96 × 10⁵ / 100 = 1,008. Впишите его в поле «Коэф. потока модели» на вкладке «Профиль прутка» в настройках пластика.
 1 — коэффициент после первого прохода; 2 — сохранить профиль.
Проход 2: точная настройка
Второй проход строится уже от нового коэффициента. Выберите «Калибровка» → «Скорость потока» → «Проход 2» — получится десять квадратов с отметками от 0 до −9 с шагом 1 %.
 1 — «Скорость потока»; 2 — «Проход 2».
 1 — квадраты второго прохода; 2 — квадрат «−4», выбранный в нашем примере.
Формула та же. Если лучший квадрат «−4»: 1,008 × 96 / 100 = 0,9677, округляем до 0,968. Впишите значение в то же поле.
 1 — итоговый коэффициент; 2 — кнопка сохранения профиля.
Сохраняем профиль
Как не потерять результат
- Нажмите значок дискеты. Он рядом с названием профиля пластика. Без сохранения значение останется только в текущем проекте.
- Дайте понятное имя. Например «НИТ PLA — откалиброван»: потом легко отличить от исходного профиля.
- Выберите «Пользовательский профиль». Тогда профиль будет доступен во всех проектах. «Внутрипроектный» сохранится только в этом файле.
- Нажмите OK. Новый профиль появится в списке пластиков, его можно выбрать для следующих тестов.
 1 — имя профиля; 2 — тип «Пользовательский профиль»; 3 — сохранить.
Типичные ошибки
- Выбирают квадрат по цвету, а не по рельефу. Блеск зависит от света; смотрите на щели между линиями и на валики, лучше всего — пальцем и в лупу.
- Забывают про второй проход. Он строится от текущего коэффициента в профиле. Если не вписать результат первого прохода и не применить его, второй проход повторит старую точку.
- Калибруют на влажном пластике. Пар в расплаве делает поверхность пористой, и лучший квадрат «уезжает» в плюс. После сушки коэффициент снова придётся менять.
- Сохраняют изменённый процесс. Тест меняет высоту слоя и другие поля процесса; если сохранить их, обычная печать станет странной.
- Путают поток и ширину линии. Если стенки толще модели, сначала проверьте поток, и только потом компенсацию размеров.
Когда повторять калибровку
Коэффициент потока зависит от пластика, сопла и подающего механизма. Повторите оба прохода, если перешли на другой тип или марку пластика, заменили сопло, особенно на другой диаметр или материал, поставили новый экструдер или заметно изменили температуру печати. Для другого цвета той же марки обычно хватает одного быстрого первого прохода — если квадрат «0» остаётся лучшим, менять ничего не нужно.
Удобно вести небольшую таблицу: пластик, сопло, температура, найденный поток и дата. Через месяц вы не будете гадать, откуда взялось 0,968, а при смене катушки сразу поймёте, нужно ли калибровать заново.
Пластики для калибровки
У PLA и PETG НИТ на карточке указан стартовый поток 0,96 — с него удобно начинать первый проход.
Вопросы и ответы
Все квадраты первого прохода с дырками. Что делать?
Это признак сильной недоэкструзии: проверьте сопло, натяжение подающего механизма и сухость пластика. Если всё в порядке, выберите «+20» и повторите первый проход уже от нового значения.
Нужен ли второй проход?
Для обычной печати хватает первого. Второй даёт точность 1 % — это заметно на верхних поверхностях и в точных деталях.
Почему у разных цветов разный поток?
Пигменты и наполнители немного меняют вязкость и усадку расплава. Обычно разница в пределах 1–2 %, поэтому для одной марки достаточно одной калибровки.
Коэффициент получился больше 1 — это ошибка?
Нет. Это значит, что принтер при текущих настройках подаёт чуть меньше пластика, чем нужно. Значения от 0,9 до 1,05 встречаются часто.
Катушки PLA и PETG НИТ — Откалибровали — печатайте. Стартовые настройки указаны в карточке каждого пластика.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
