Практикум в слайсере · уровень: опытный · 5 мин чтения · обновлено 08.11.2026
Температурная башня в слайсере
Слайсер сам строит башню из секций и меняет температуру сопла на каждой. Покажем, какие значения ставить для PLA и PETG НИТ, как убедиться в предпросмотре, что температура действительно меняется, и куда вписать результат.
Что покажет башня
Башня состоит из одинаковых секций: на каждой есть мост, нависания под разными углами и мелкие детали. Каждая следующая секция печатается на несколько градусов холоднее. На готовом отпечатке сразу видно, где пластик провисает, где появляется паутина, а где слои начинают плохо спекаться. Теорию — почему температура так влияет на печать — мы разобрали в статье «Температурная башня», здесь только практика.
Создаём тест
Выберите принтер и профиль пластика, который настраиваете, затем откройте меню «Калибровка» → «Температура». Появится окно с параметрами башни.
 1 — тип пластика; 2 — начальная температура (нижняя секция); 3 — конечная (верхняя); 4 — шаг, здесь он фиксирован — 5 °C; 5 — создать тест.
Параметры башни
- Тип пластика. Отметьте тип, близкий к вашему: PLA, PETG, ABS/ASA, TPU и т. д. Слайсер подставит типичный диапазон и подходящие настройки модели.
- Начальная температура. Это нижняя, самая горячая секция. Берите верх диапазона с карточки товара: для PLA НИТ — 220 °C, для PETG НИТ — 255 °C.
- Конечная температура. Верхняя, самая холодная секция: 200 °C для PLA НИТ, 240 °C для PETG НИТ. Диапазон шире 25–30 °C делать не стоит — башня станет высокой, а крайние секции бесполезны.
- Шаг. Шаг 5 °C задан слайсером. Для диапазона 220→200 получится пять секций: 220, 215, 210, 205 и 200 °C.
- OK. Слайсер предложит сохранить текущий проект и создаст новый с башней на столе.
 1 — готовая башня: пять секций с цифрами температуры на боковой грани.
Проверяем в предпросмотре
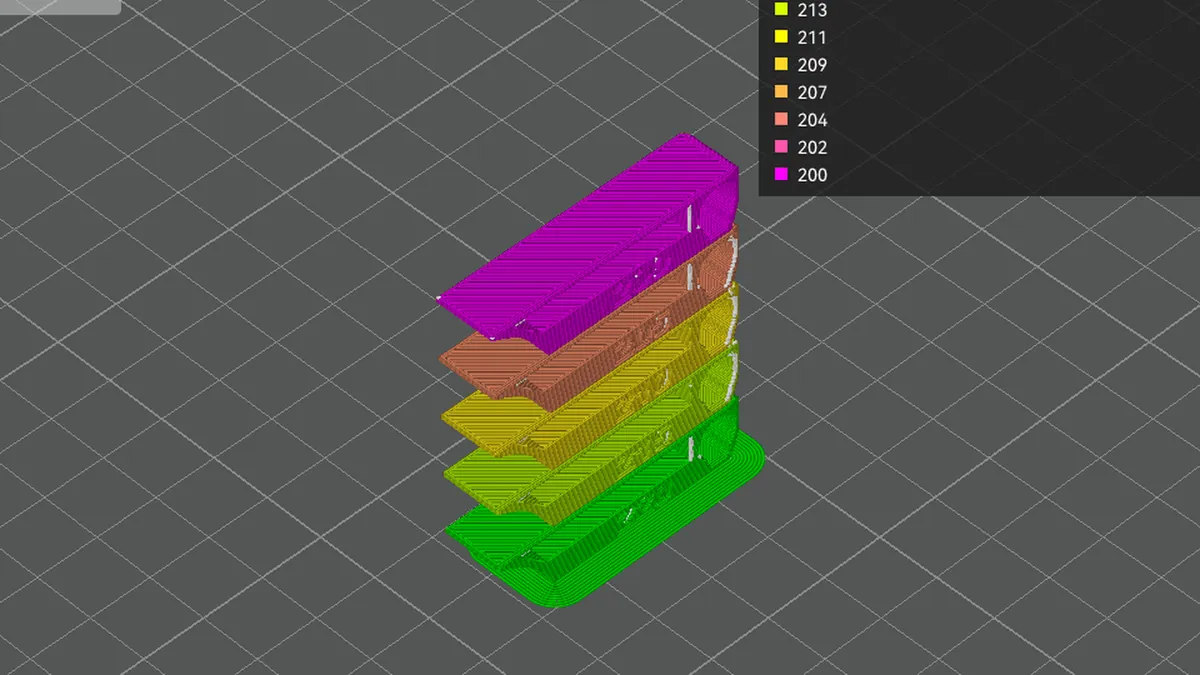
Нажмите «Нарезать стол». В окне «Результат нарезки» откройте список «Цветовая схема» и выберите «Температура». Секции окрасятся в разные цвета, а легенда покажет значения. Это быстрый способ убедиться, что смена температуры попала в G-code: если башня одного цвета, вы, скорее всего, нарезали обычный проект, а не тест.
 1 — цветовая схема «Температура»; 2 — легенда температур; 3 — секции башни: внизу 220 °C, наверху 200 °C.
Слайсер показывает и время печати — обычно около 40–50 минут для пяти секций. Печатайте на чистом столе с обычным для этого пластика обдувом.
Как читать отпечаток
- Мост под каждой секцией: при слишком высокой температуре нити провисают, при оптимальной — натянуты ровно.
- Нависания: смотрите, на какой секции крутой скос становится чистым, без «бороды».
- Паутина между выступами: с понижением температуры её становится меньше.
- Спекание слоёв: попробуйте отломить верхние секции. Если холодная секция ломается по слою с хрустом, а горячая гнётся — оптимум где-то посередине.
- Поверхность: глянец и цвет тоже меняются; для шёлковых и матовых PLA это часто решающий признак.
Вписываем температуру в профиль
Откройте настройки пластика — значок с тремя точками рядом с названием в «Материалах проекта», пункт «Правка». На вкладке «Профиль прутка» найдите раздел «Температура печати».
 1 — рекомендуемый диапазон; 2 — сопло, первый слой; 3 — сопло, последующие слои; 4 — сохранить профиль.
Что заполнить
- Рекомендуемая температура сопла. Диапазон, за пределами которого слайсер предупредит об ошибке. Оставьте диапазон с карточки товара.
- Сопло — первый слой. Обычно на 5 °C выше найденной: первый слой лучше прилипает. В примере — 215 °C.
- Сопло — последующие слои. Найденная по башне температура, в примере 210 °C.
- Сохранить. Нажмите значок дискеты и сохраните как пользовательский профиль с понятным именем, например «НИТ PLA — мой принтер».
Частые ошибки
- Выбирают температуру только по внешнему виду и не проверяют спекание слоёв — красивая деталь потом трескается по слою.
- Печатают башню на влажном пластике: паутина на всех секциях, и кажется, что нужна ещё более низкая температура.
- Ставят слишком широкий диапазон: крайние секции печатаются плохо и мешают сравнивать средние.
Для PETG башня читается так же, но акценты другие. PETG почти не боится расслоения, зато сильнее тянет нити и хуже держит мосты при высокой температуре. Обычно лучшие секции — ближе к середине диапазона карточки: для PETG НИТ это 240–255 °C. Обдув на время теста держите таким, как в обычной печати PETG, — 10–30 %. Если поверхность нижних секций шершавая и с пузырьками, а верхних — ровная, причина может быть во влажности: просушите катушку и повторите тест, прежде чем снижать температуру.
Рекомендованные настройки НИТ: PLA (профиль каталога «PLA 3 кг»)| Сопло, °С | 210-220 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 100 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Вопросы и ответы
Башня печатается одной температурой — почему?
Скорее всего, вы открыли сохранённую модель башни как обычный проект. Создавайте тест через меню «Калибровка»: только тогда слайсер вставляет смену температуры на каждой секции. Проверить можно схемой «Температура» в предпросмотре.
Нужно ли делать башню для каждого цвета?
Для обычных цветов одной марки — нет. Для пластиков с наполнителями (шёлк, светящийся, с блёстками) и для двух- и трёхцветных PLA лучше проверить: оптимум у них часто выше на 5–10 °C.
Какой обдув ставить на время теста?
Такой же, как в обычной печати этим пластиком: для PLA НИТ — 100 %, для PETG НИТ — 10–30 %. Иначе найденная температура не подойдёт для реальных деталей.
Все секции выглядят одинаково хорошо. Что выбрать?
Отлично — у пластика широкое окно. Выберите середину диапазона и проверьте прочность на изгиб тестовой детали.
PLA и PETG НИТ — Рекомендуемые температуры указаны в карточке каждого пластика — с них и начинайте башню.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
