Практикум в слайсере · уровень: новичок · 4 мин чтения · обновлено 08.11.2026
Порядок калибровок новой катушки в слайсере
Каждый тест в слайсере опирается на результат предыдущего, поэтому порядок важен. Разбираем, с чего начинать новую катушку, что можно пропустить и где найти все калибровки в меню — дальше по ссылкам семь пошаговых уроков.
Зачем калибровать каждую катушку
Профиль пластика в слайсере — это набор чисел: температура, коэффициент потока, откат, предельный объёмный расход. Цифры с карточки товара — хорошая отправная точка: для PLA НИТ это сопло 200–220 °C, стол 50–60 °C, поток 0,96, откат 0,8 мм на 30 мм/с и до 12 мм³/с. Но ваш принтер, сопло и даже влажность в комнате немного сдвигают оптимум. Полчаса на тесты экономят метры пластика и часы перепечаток.
Скриншоты в уроках сделаны в бесплатном слайсере с русским интерфейсом. В Orca Slicer пункты называются так же или похоже, в PrusaSlicer и Cura тестовые модели придётся загружать отдельно, но принцип чтения результата тот же.
Где в слайсере калибровки
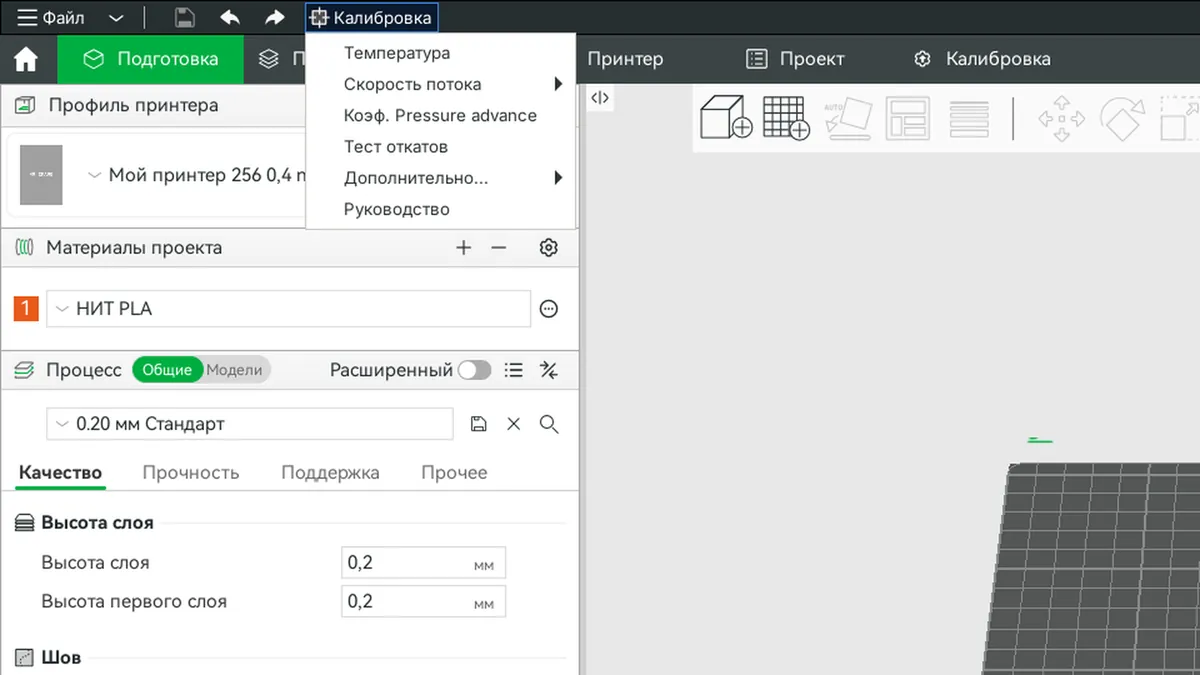
Все тесты собраны в меню «Калибровка» в заголовке окна, рядом с меню «Файл». Тест создаётся как новый проект с готовой моделью и уже изменёнными настройками — вам остаётся нарезать и напечатать. Вкладку «Калибровка» во второй строке не путайте с меню: она рассчитана на фирменные принтеры, подключённые по сети.
 1 — меню «Калибровка»; 2 — температура; 3 — поток (два прохода); 4 — pressure advance; 5 — откаты; 6 — «Дополнительно…»: объёмный расход и VFA.
Правильный порядок
Новая катушка: от сушки до размеров
- Подготовьте принтер и катушку. Откалибруйте стол и Z-offset — без ровного первого слоя остальные тесты врут. Если катушка лежала открытой, просушите её: влажный пластик даёт паутину и пузыри, и вы будете «лечить» откатом то, что лечится сушилкой. Подробности — в статьях о калибровке стола и о сушке.
- Выберите правильный профиль пластика. Перед созданием теста выберите в «Материалах проекта» именно тот профиль, который будете настраивать, — тест берёт текущие принтер, пластик и процесс. Как завести профиль под катушку НИТ, рассказано в уроке «Профиль пластика НИТ».
- Температура. Температурная башня показывает, при какой температуре лучше мосты, нависания и спекание слоёв. От температуры зависят поток и вязкость, поэтому она первая. Урок: температурная башня.
- Поток. Два прохода: грубый (шаг 5 %) и точный (шаг 1 %). Коэффициент потока влияет на всё последующее. Урок: калибровка потока.
- Pressure advance. Убирает наплывы на углах и провалы после разгона. Считается при уже правильном потоке. Урок: pressure advance.
- Откат. Подбирается последним из «экструзионных» параметров: правильный PA часто сам уменьшает паутину. Урок: тест откатов.
- Объёмный расход, VFA и размеры. Эти тесты нужны, когда вы печатаете быстро или делаете точные детали: макс. объёмный расход, VFA, размеры и зазоры.
Какие тесты нужны и как часто их повторять| Тест | Что настраивает | Когда повторять |
|---|
| Температура | Температура сопла | Новый тип пластика или цвет с другими добавками |
| Поток, 2 прохода | Коэффициент потока | Каждая новая марка, смена сопла |
| Pressure advance | Коэф. PA в профиле пластика | Новый тип пластика, смена сопла или скорости |
| Откаты | Длина и скорость отката | Если появилась паутина при сухом пластике |
| Объёмный расход | Макс. объёмный расход | Перед скоростной печатью, новое сопло или хотэнд |
| VFA | Скорость внешнего периметра | Один раз для принтера, после замены ремней |
| Размеры и зазоры | Усадка, компенсации XY, зазоры | Для точных деталей и нового типа пластика |
Тест меняет настройки процесса — это нормально
Чтобы тестовая модель печаталась правильно, слайсер временно меняет профиль процесса: убирает заполнение, верхние слои, оставляет один периметр, меняет высоту слоя. Изменённые поля подсвечиваются оранжевым, а у названия процесса появляется звёздочка.
 1 — вкладки с изменёнными параметрами подсвечены; 2 — один периметр; 3 — без верхних слоёв; 4 — заполнение 0 %. Не сохраняйте такие изменения в свой профиль процесса.
Что можно пропустить
- Печатаете обычные бытовые детали на умеренной скорости — достаточно температуры и потока; остальное можно оставить по карточке.
- Принтер новый и откалиброван производителем — VFA и PA на заводском профиле часто уже близки к оптимуму, проверьте их, только если видите дефекты.
- Меняете только цвет того же пластика НИТ — обычно хватает быстрого прохода потока; температуру проверьте для цветов с наполнителем: шёлк, мрамор, светящийся.
- Нужна точная посадка — тест размеров и зазоров обязателен, без него резьбы и шестерни не соберутся.
На чём калибровать
Начните с PLA: он прощает ошибки и печатается при умеренных температурах. Затем повторите тесты для PETG — у него другая вязкость, откат и обдув.
Вопросы и ответы
Можно ли запустить все тесты одной печатью?
Нет: каждый тест меняет свой параметр и опирается на предыдущий результат. Печатайте по порядку и вносите найденное значение в профиль пластика перед следующим тестом.
Сколько пластика уходит на калибровку?
Немного: по оценке слайсера температурная башня, два прохода потока и тест откатов вместе — это десятки граммов. Самый «дорогой» — тест объёмного расхода, около 30 г.
Цифры с карточки НИТ не подходят?
Подходят как старт: с ними пластик гарантированно печатается. Тесты уточняют значения под ваш принтер. Если результат сильно отличается от карточки, проверьте сушку, сопло и калибровку стола.
Нужно ли повторять калибровку для каждой новой катушки той же марки?
Обычно нет: у одной марки пластика НИТ свойства стабильны. Повторите поток, если сменили сопло или видите недоэкструзию или переэкструзию.
Не понятно, какой тест нужен? — Опишите дефект или пришлите фото — бот НИТ подскажет, с какой калибровки начать.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
