Практикум в слайсере · уровень: опытный · 4 мин чтения · обновлено 08.11.2026
Тест размеров и зазоров в слайсере
Точная деталь — это правильные размеры и правильные зазоры. Печатаем кубик 20 мм и тест зазоров из Мастерской НИТ, меряем штангенциркулем и переносим поправки в слайсер: усадку, компенсацию контура и отверстий.
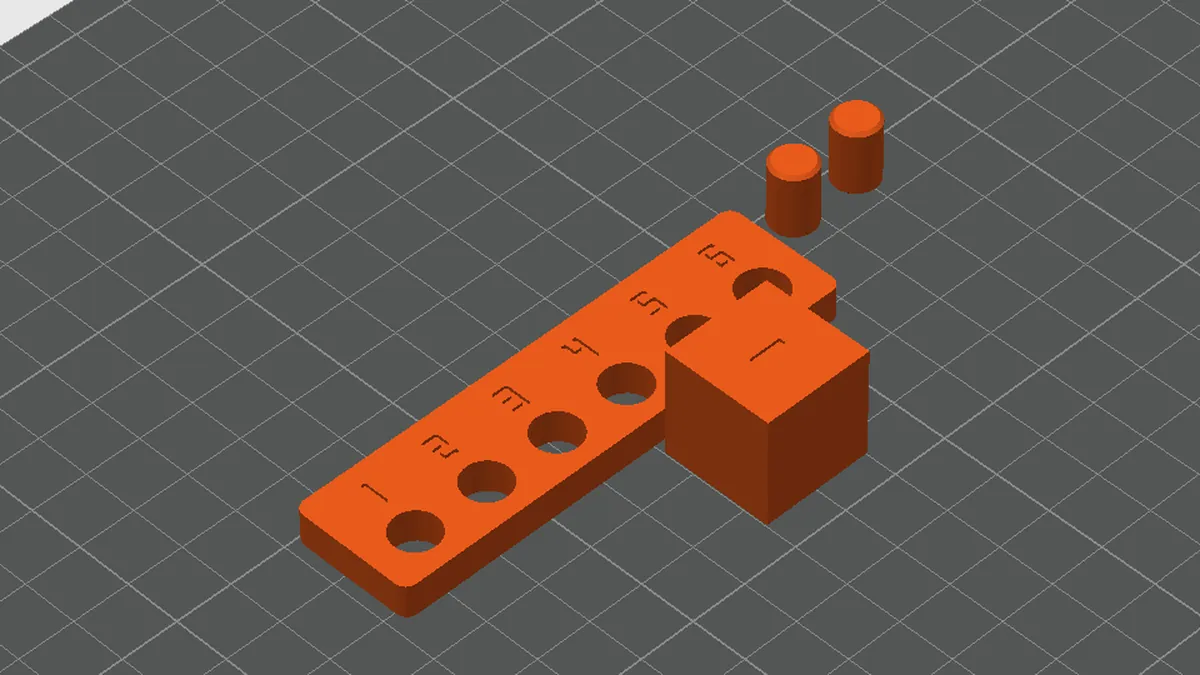
Что проверяем
- Внешние размеры — совпадает ли кубик 20 мм с 20 мм по X, Y и Z.
- Отверстия — в FDM они почти всегда выходят меньше модели: сказываются ширина линии и усадка.
- Зазоры — с каким зазором две детали входят друг в друга: плотно, с натягом или свободно.
- «Слоновья нога» — расплющенный первый слой, из-за которого низ детали шире верха.
Теория усадки и допусков — в статьях «Калибровка размеров и усадка» и «Допуски и зазоры». Перед тестом поток и температура должны быть уже откалиброваны: переэкструзия делает детали толще, и вы будете «лечить» не ту причину.
Готовим модели
Нужны две модели: кубик 20 мм с меткой на верхней грани и тест зазоров. Тест зазоров удобно сделать в Мастерской НИТ: раздел «Технические детали» → «Тест зазоров». Это планка с пронумерованными отверстиями и штифты: найденный зазор Мастерская запоминает и учитывает в шестернях, резьбах и корпусах. Загрузите обе модели в слайсер кнопкой импорта или перетаскиванием и нажмите «Расставить».
 1 — планка теста зазоров с пронумерованными отверстиями; 2 — штифты; 3 — кубик 20 мм.
Инструмент измерений в слайсере
Прежде чем мерить отпечаток, проверьте саму модель. Выделите кубик, нажмите на панели инструментов «Измерения» (клавиша U) и щёлкните по ребру: справа появится его длина. Так можно проверить любую модель, скачанную из интернета: иногда автор рисовал её в дюймах или с другими допусками.
 1 — инструмент «Измерения»; 2 — выбранное ребро; 3 — результат: «Ребро (Длина: 20,000 мм)». Можно выбрать два элемента и узнать расстояние между ними.
Меряем и считаем
Кубик 20 мм
- Дайте детали остыть. Мерьте через 10–15 минут после печати: горячий пластик ещё продолжает садиться.
- Измерьте X, Y и Z. Штангенциркулем, в середине грани, не захватывая нижний слой. Метка на верхней грани помогает не перепутать оси.
- Если все размеры меньше одинаково. Это усадка материала. Компенсация усадки = измеренный / номинальный × 100 %. Пример: 19,90 мм → 19,90 / 20 × 100 = 99,5 %.
- Если X и Y больше на одинаковую величину. Например, 20,10 мм по обеим осям — это лишний материал на внешнем контуре: компенсация контура = −(20,10 − 20) / 2 = −0,05 мм.
- Если низ шире верха. Это «слоновья нога». Измерьте разницу ширины первого слоя и стенки выше; половину разницы впишите в компенсацию «слоновьей ноги».
Куда вписать поправки
Компенсации контура и отверстий — в профиле процесса, вкладка «Качество», раздел точности. Они применяются ко всем деталям, нарезанным с этим профилем.
 1 — компенсация отверстий: положительное значение расширяет отверстия; 2 — компенсация внешнего контура: отрицательное значение уменьшает деталь; 3 — компенсация «слоновьей ноги».
Усадка — свойство пластика, поэтому её поле в профиле пластика, на вкладке «Профиль прутка»: «Компенсация усадки», по умолчанию 100 %. Слайсер увеличит модель по X и Y так, чтобы после остывания деталь вышла в размер.
 1 — компенсация усадки в процентах: впишите отношение измеренного размера к номинальному; 2 — коэффициент потока: если детали толще модели, сначала проверьте его.
Типичные отклонения и что с ними делать| Что видно | Вероятная причина | Поле в слайсере |
|---|
| Все размеры меньше на 0,3–0,8 % | Усадка пластика, особенно ABS | Компенсация усадки, % |
| X и Y больше на 0,05–0,2 мм | Переэкструзия или широкая линия | Сначала поток, затем компенсация контура |
| Отверстия меньше на 0,1–0,3 мм | Ширина линии, многоугольник вместо круга | Компенсация отверстий |
| Низ детали шире | Прижатый первый слой | Компенсация «слоновьей ноги» |
Читаем тест зазоров
Вставьте штифт по очереди в отверстия планки. Найдите отверстие, в котором штифт входит усилием руки и держится, — это посадка с натягом. Следующее отверстие с лёгким ходом — подвижная посадка для осей и петель. Номер отверстия впишите в Мастерской НИТ на странице теста: она запомнит зазор для вашего принтера и пластика и будет подставлять его в генераторах. В своих моделях используйте тот же зазор на сторону.
Вопросы и ответы
Почему отверстия всегда меньше, чем в модели?
Круг в модели состоит из отрезков, а сопло скругляет углы и чуть заходит внутрь контура. Плюс усадка стягивает материал к центру. Поэтому компенсация отверстий обычно положительная: 0,05–0,2 мм.
Можно ли исправить размеры масштабом в слайсере?
Только при усадке — она пропорциональна размеру. Ошибка ширины линии постоянна в миллиметрах, и масштаб её не исправит: маленькие детали останутся толстыми, большие станут слишком большими.
Какая усадка у пластиков НИТ?
У PLA она небольшая и часто укладывается в погрешность измерения. ABS и наполненные пластики садятся заметнее — для них тест кубика обязателен. Мерьте свою деталь: цифры зависят от формы и температуры камеры.
Высота кубика не 20 мм. Что делать?
Проверьте высоту первого слоя и Z-offset: обычно ошибка по Z — это сжатый или завышенный первый слой. Поле компенсации усадки масштабирует только X и Y.
Тест зазоров в Мастерской НИТ — Сгенерируйте тест зазоров под свой принтер, распечатайте и сохраните результат — все технические детали будут садиться точно.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
