Практикум в слайсере · уровень: опытный · 5 мин чтения · обновлено 08.11.2026
Тест откатов (ретракта) в слайсере
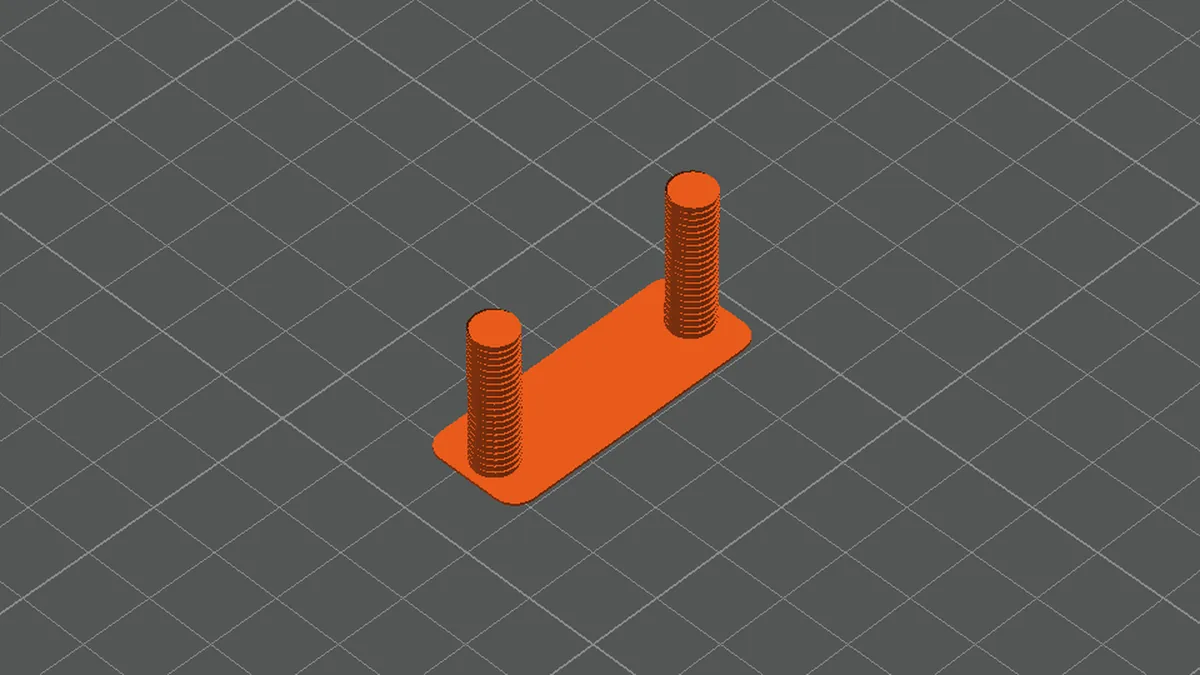
Тест откатов — две колонны, между которыми принтер перемещается на каждом слое, а длина отката растёт с высотой. Где паутина исчезла — там нужное значение. Показываем настройки, чтение результата и куда вписать откат.
Перед тестом
Паутина бывает не только от короткого отката. Самые частые причины — влажный пластик и слишком высокая температура. Поэтому тест откатов идёт после сушки, температурной башни, потока и pressure advance. Теория — в статье «Настройка ретракта», разбор дефекта — в статье «Паутина».
Создаём тест
Откройте «Калибровка» → «Тест откатов». В окне три параметра.
 1 — начальная длина отката; 2 — конечная; 3 — шаг изменения; 4 — создать тест.
Какие значения ставить
- Начальная длина. 0 мм: нижние слои покажут, как выглядит паутина вообще без отката.
- Конечная длина. Для директ-экструдера 2 мм с запасом, для боудена — 6–8 мм.
- Шаг. 0,1 мм для директа, 0,2–0,5 мм для боудена.
- OK. Появится новый проект с башней из двух колонн на общей площадке.
 1 — тестовая модель: каждый слой принтер печатает одну колонну, затем перемещается к другой — на этом перемещении и появляется паутина.
Проверяем в предпросмотре
Нажмите «Нарезать стол». В легенде «Результат нарезки» включите видимость пунктов «Откат» и «Перемещения»: на каждом слое появятся отметки отката и линии перемещения между колоннами. Если отметок нет, проверьте, что минимальное расстояние для отката не больше расстояния между колоннами.
 1 — в легенде включён показ откатов; 2 — колонны с отметками откатов на каждом слое. Башня высотой около 21 мм печатается примерно за 14 минут.
Как прочитать результат
Длина отката растёт с высотой: на нашей башне 21 значение от 0 до 2 мм распределены по высоте около 21 мм, то есть примерно на каждый миллиметр высоты — один шаг. Посмотрите на напечатанную башню на светлом фоне и найдите высоту, выше которой нитей между колоннами больше нет.
Расчёт длины отката
- Измерьте высоту. Штангенциркулем от стола до первого чистого участка, например 8 мм.
- Посчитайте. Длина ≈ начальная + высота × шаг на миллиметр: 0 + 8 × 0,1 = 0,8 мм.
- Проверьте в предпросмотре. Ползунок слоёв показывает высоту каждого слоя — так удобно сверить, какая секция где находится.
- Возьмите минимальное рабочее значение. Слишком длинный откат перетирает пруток и вызывает пропуски после перемещений. Если паутина пропала на 0,8 мм, не ставьте 1,5.
Куда вписать значение
Откат хранится в профиле принтера, но его можно переопределить для конкретного пластика. Это удобнее: у PLA, PETG и TPU разные оптимальные значения. Откройте настройки пластика, вкладку «Переопределение параметров».
 1 — вкладка «Переопределение параметров»; 2 — длина отката; 3 — скорость извлечения.
Переопределяем откат
- Поставьте флажок у «Длины». Без флажка поле серое и используется значение из профиля принтера.
- Впишите найденную длину. Для PLA НИТ стартовое значение с карточки — 0,8 мм при 30 мм/с; тест может уточнить его для вашего экструдера.
- Скорость извлечения. Обычно 30–45 мм/с для директа. Слишком высокая скорость с мягкими пластиками перетирает пруток.
- Сохраните профиль. Значок дискеты → пользовательский профиль.
Другие параметры отката
Кроме длины и скорости, на той же вкладке есть ещё несколько полей. Трогайте их только после того, как подобрали длину.
- Подъём оси Z при откате — сопло приподнимается перед перемещением и не цепляет деталь. Полезен для высоких тонких моделей, но добавляет паутины.
- Порог перемещения для отката — на коротких перемещениях откат не делается. Если между близкими деталями остаются нити, уменьшите порог.
- Откат при смене слоя — уменьшает пятна на шве при переходе на новый слой.
- Очистка сопла при откате — сопло немного проходит по уже напечатанному периметру перед откатом и стирает каплю.
- Скорость заправки — с какой скоростью пластик возвращается после перемещения. Если после перемещений появляются капли, уменьшите её.
Откат тесно связан с pressure advance. Когда PA подобран, давление в сопле перед перемещением уже сброшено, и для чистых перемещений нужен более короткий откат. Поэтому, если вы сначала подобрали откат, а потом включили PA, повторите тест откатов — значение часто уменьшается на 0,1–0,3 мм. Короткий откат — это меньше износа прутка в подающем механизме, меньше риска пробки в горячей зоне и меньше пропусков в начале линии после перемещения. Именно поэтому в нашем порядке калибровок откат идёт после PA.
Рекомендованные настройки НИТ: PETG (профиль каталога «PETG Basic»)| Сопло, °С | 240-255 |
|---|
| Стол, °С | 70-80 |
|---|
| Охлаждение, % | 10-30 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 55-60; 6-8 часов |
|---|
Вопросы и ответы
Паутина не исчезла даже на 2 мм. Что делать?
Просушите пластик и снизьте температуру на 5–10 °C. Если у вас боуден, повторите тест с диапазоном до 6–8 мм. Также проверьте, нет ли подтекания из-за изношенного сопла.
Почему PETG тянется сильнее PLA?
PETG вязкий и липкий в расплаве. Ему нужен немного более длинный откат, меньше обдува и аккуратная температура — для PETG НИТ на карточке указан откат 0,8 мм на 30 мм/с как старт.
Нужно ли делать тест для TPU?
Да, но осторожно: мягкий пластик плохо переносит длинные откаты. Для TPU НИТ на карточках указано 0,4–0,8 мм; начните с диапазона 0–1,5 мм.
Влияет ли откат на прочность?
Напрямую нет, но слишком длинный откат даёт недолив после перемещений и дырки в стенках, а это ослабляет деталь.
PETG НИТ без паутины — Сухой PETG и правильный откат — чистые детали без ниток. Выберите цвет в каталоге.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
