Практикум в слайсере · уровень: опытный · 4 мин чтения · обновлено 08.11.2026
Pressure advance: тест в слайсере
Pressure advance убирает наплывы на углах и недолив после разгона. Слайсер умеет печатать три вида теста. Покажем самый наглядный — линии: настройки окна, что видно в предпросмотре, как выбрать значение и где его включить.
Что настраиваем
Расплав в сопле сжимается как пружина: при разгоне пластик выходит с опозданием, при торможении — продолжает течь. Отсюда толстые углы и тонкие участки после поворота. Pressure advance (в прошивке Marlin он называется linear advance) заранее добавляет или убирает давление. Подробно механизм разобран в статье «Pressure advance». Важно: прошивка принтера должна поддерживать эту функцию — слайсер лишь добавляет нужную команду в G-code.
Три метода теста
- Башня — квадратная башня, PA растёт с высотой; выбираете высоту, где углы самые чёткие. Удобна для боуденов.
- Линии — ряд линий «медленно — быстро — медленно», у каждой своё значение PA. Самый быстрый и наглядный тест, печатается за пару минут.
- Шаблон — набор уголков с подписями; хорошо показывает углы, но требует хорошего первого слоя.
Создаём тест линиями
Откройте «Калибровка» → «Коэф. Pressure advance» и выберите метод «Линии».
 1 — метод «Линии»; 2 — начальный коэффициент; 3 — конечный; 4 — шаг; 5 — подписи значений; 6 — создать тест.
Значения в окне
- Метод. Отметьте «Линии».
- Начальный коэффициент. 0 — первая линия без компенсации, для сравнения.
- Конечный коэффициент. Для принтеров с директ-экструдером обычно хватает 0,08–0,1. Для боудена диапазон шире: до 1 и больше, с шагом 0,02–0,05.
- Шаг. 0,002–0,005 для директа. В примере 0,004 — двадцать одна линия.
- Печатать цифры. Оставьте включённым: рядом с линиями напечатаются значения, не придётся считать.
- OK. Слайсер создаст новый проект. Если появилось предупреждение о допустимых значениях — проверьте, что десятичный разделитель — запятая.
 1 — на вкладке «Подготовка» тест выглядит как плоская надпись: это заглушка, сами линии слайсер сгенерирует при нарезке.
Что видно в предпросмотре
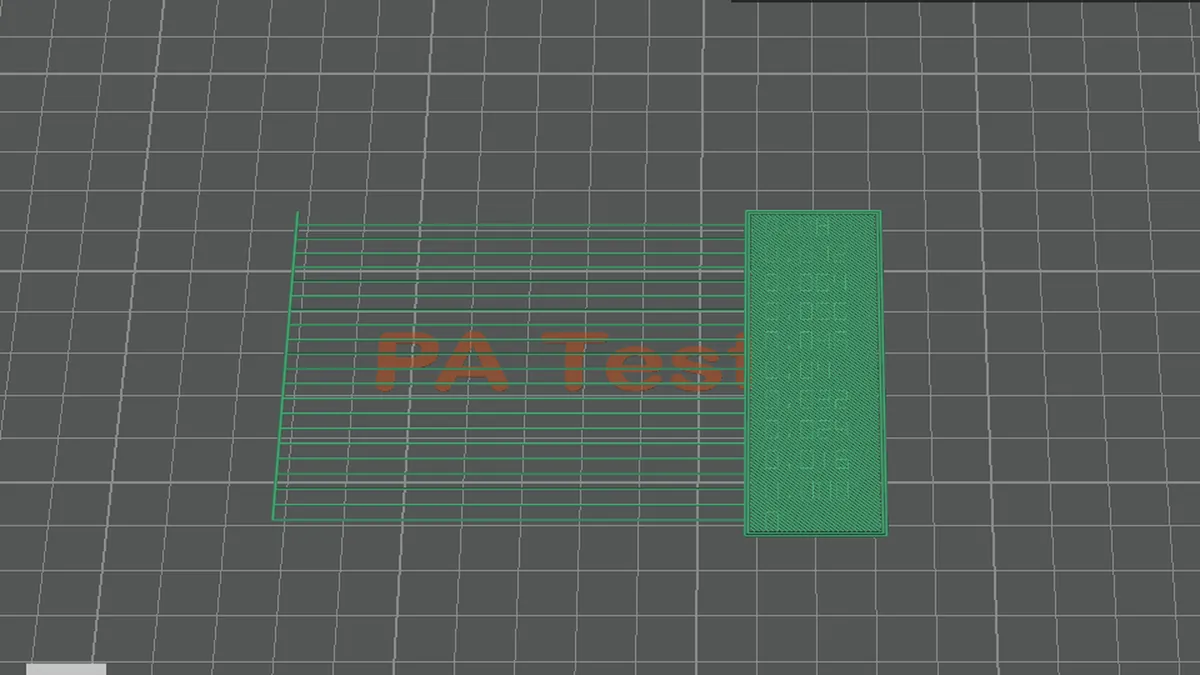
После нарезки появятся ряды линий и колонка с цифрами. Тип линии в легенде — «Пользовательский»: это специальный G-code теста. Печать занимает около двух минут и расходует меньше грамма пластика.
 1 — тестовые линии: у каждой медленный, быстрый и снова медленный участок; 2 — подписи значений PA.
Как выбрать линию
- При PA = 0 в начале быстрого участка линия тоньше, а в конце — с утолщением: давление не успевает за скоростью.
- При слишком большом PA картина обратная: провал в конце быстрого участка, иногда разрывы.
- Лучшая линия — ровной ширины по всей длине, без утолщений и провалов на границах участков.
- Смотрите при боковом свете и в лупу. Если две соседние линии одинаковы, берите среднее значение.
Включаем PA в профиле пластика
Откройте настройки пластика («Правка» в меню профиля), вкладка «Профиль прутка». Значение хранится в профиле пластика, потому что у PLA, PETG и TPU оно разное.
 1 — «Включить Pressure advance»; 2 — найденный коэффициент; 3 — сохранить профиль.
Три действия
- Включите флажок. Пока флажок снят, поле коэффициента серое и не используется.
- Впишите значение. Например, 0,032 — значение линии, которую вы выбрали.
- Сохраните профиль. Значок дискеты → пользовательский профиль. Если в прошивке уже задан свой PA, значение из слайсера его заменит на время печати.
Когда лучше башня
Линии печатаются на одном слое, поэтому чувствительны к первому слою: если стол неровный или Z-offset выставлен неточно, ширина линий будет разной не из-за PA. В таком случае выберите метод «Башня». Слайсер построит квадратную башню, и коэффициент будет расти с высотой. Найдите высоту, где углы самые острые и без наплывов, а стенки рядом с углом не проваливаются, и сверьтесь с предпросмотром — ползунок слоёв показывает высоту каждого участка.
Частые ошибки
- Тест запущен со старым потоком — линии одинаково толстые или тонкие, и лучшую выбрать невозможно.
- Диапазон слишком узкий: все линии выглядят «недожатыми». Расширьте конечное значение.
- Флажок «Включить Pressure advance» забыли поставить — значение в профиле есть, но не используется.
- Для каждого пластика один и тот же коэффициент. У PETG и TPU он обычно больше, чем у PLA, а у наполненных пластиков может отличаться ещё сильнее.
- Значение подобрано при одной температуре, а печать идёт на 15 °C горячее: вязкость изменилась, и углы снова плывут.
Хорошая проверка после теста — небольшой кубик или коробка с острыми углами на вашей обычной скорости. Если углы ровные, а на прямых участках нет провалов, значение подобрано правильно.
Для каких пластиков повторять
У каждого типа пластика своя вязкость: PETG обычно требует PA больше, чем PLA, а мягкий TPU — заметно больше и с отдельным тестом.
Вопросы и ответы
Все линии выглядят одинаково. Почему?
Либо прошивка не поддерживает pressure/linear advance, либо в профиле принтера выбран неподходящий тип G-code. Также проверьте диапазон: для боудена 0–0,08 слишком мал.
Нужно ли перекалибровать PA при смене скорости?
Значение мало зависит от скорости, но меняется при смене сопла, температуры и типа пластика. При резком увеличении скоростей проверьте его ещё раз.
Можно ли пропустить PA?
На медленной печати разница небольшая. На скорости 150 мм/с и выше без PA углы заметно хуже, а точные детали выходят с наплывами.
Чем линии отличаются от башни?
Линии быстрее и экономнее, но требуют идеального первого слоя. Башня печатается дольше, зато видно поведение на реальных стенках.
Пластики НИТ для точной печати — PLA HS и PETG НИТ рассчитаны на скоростную печать — с откалиброванным PA углы остаются острыми.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
