Практикум в слайсере · уровень: опытный · 5 мин чтения · обновлено 08.11.2026
Тест максимального объёмного расхода
Объёмный расход — сколько кубических миллиметров пластика хотэнд успевает расплавить за секунду. Выше предела стенки становятся рыхлыми, а слои плохо спекаются. Тест в слайсере находит этот предел за полчаса.
Зачем этот тест
Слайсер ограничивает скорость каждого участка так, чтобы не превысить «Макс. объёмный расход» из профиля пластика. Если значение завышено, на толстых слоях и широких линиях хотэнд не успевает плавить пластик: появляются недолив, матовые полосы и слабые слои. Если занижено — печать медленнее, чем могла бы быть. Почему у каждого пластика свой предел, рассказано в статье «Максимальный объёмный расход».
Стартовые значения с карточек НИТ: PLA — 12 мм³/с, PLA HS — 21 мм³/с, PETG — 18 мм³/с, PETG Matte — 10 мм³/с. Тест покажет, сколько выдерживает именно ваш хотэнд.
Создаём тест
 1 — «Дополнительно…»; 2 — «Макс. объёмный расход».
Откройте «Калибровка» → «Дополнительно…» → «Макс. объёмный расход».
 1 — начальный расход, мм³/с; 2 — конечный; 3 — шаг; 4 — создать тест.
Значения
- Начальный расход. 5 мм³/с — заведомо безопасно для любого FDM-хотэнда.
- Конечный расход. Чуть выше ожидаемого предела: 20 для обычного PLA и PETG, 30–35 для высокоскоростных хотэндов и PLA HS.
- Шаг. 0,5 мм³/с — достаточно точно; при широком диапазоне можно 1.
- OK. Слайсер загрузит модель и спросит о точности преобразования — оставьте значения по умолчанию и нажмите OK.
Модель и изменённые настройки
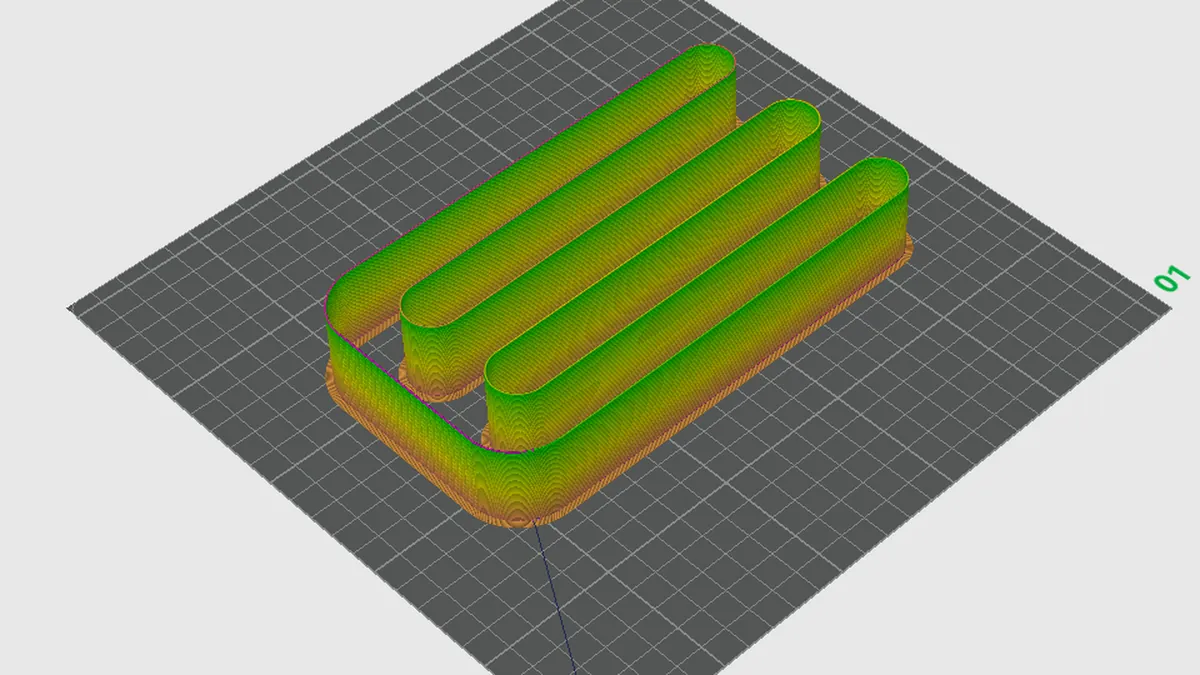
Модель — «змейка» из одной стенки. Чтобы быстрее упереться в предел, слайсер увеличивает высоту слоя до 0,32 мм и ширину внешнего периметра до 0,7 мм, а скорость растёт с высотой. Изменённые поля процесса подсвечены оранжевым — сохранять их в свой профиль не нужно.
 1 — высота слоя 0,32 мм; 2 — внешний периметр 0,7 мм; 3 — тестовая модель на столе.
Предпросмотр: схема «Поток»
Нарежьте стол и выберите в «Цветовой схеме» пункт «Поток». Легенда покажет объёмный расход в мм³/с: внизу модели — холодные цвета, вверху — зелёный. Двигая ползунок слоёв, можно узнать расход на любой высоте. Печать занимает около 40 минут и около 30 г пластика.
 1 — цветовая схема «Поток»; 2 — шкала объёмного расхода; 3 — модель: расход растёт снизу вверх.
Как найти предел
Читаем отпечаток
- Найдите начало дефектов. Смотрите стенку на просвет и при боковом свете: снизу она ровная и глянцевая, выше появляются матовые полосы, щели и рыхлость.
- Измерьте высоту. Штангенциркулем от стола до первой заметной полосы, например 14 мм.
- Посчитайте расход. Расход ≈ начальный + высота × шаг на миллиметр: 5 + 14 × 0,5 = 12 мм³/с. Удобнее проверить в предпросмотре: поставьте ползунок на эту высоту и посмотрите цвет по шкале «Поток».
- Оставьте запас. Впишите на 10–20 % меньше найденного: в реальной детали есть нависания, мелкие периметры и нагрев зоны плавления.
Вписываем значение
В настройках пластика на вкладке «Профиль прутка» найдите раздел «Ограничение объёмной скорости».
 1 — «Макс. объёмный расход» в мм³/с. Сохраните профиль после изменения.
После сохранения слайсер сам будет снижать скорость там, где она упёрлась бы в предел, — это видно по схеме «Скорость» в предпросмотре. Хотите печатать быстрее — нужен пластик с большей текучестью, например PLA HS, или хотэнд с длинной зоной плавления.
От чего зависит предел
- Хотэнд. Длина зоны плавления и мощность нагревателя — главное. Короткие хотэнды упираются в 10–15 мм³/с, высокопоточные — в 25–35 мм³/с.
- Сопло. Сопло 0,6 мм и сопла с увеличенной зоной контакта плавят быстрее; закалённая сталь хуже проводит тепло, чем латунь, и предел у неё немного ниже.
- Пластик. Высокоскоростные марки специально делают текучими. Матовые и наполненные пластики, наоборот, вязкие.
- Температура. В пределах рекомендованного диапазона более горячий пластик течёт легче.
- Подающий механизм. Если ролики проскальзывают, предел определяется уже не хотэндом, а усилием подачи.
Поэтому значение из теста привязано к связке «принтер + сопло + пластик + температура». Если меняете хоть что-то из этого, результат стоит перепроверить. А чтобы понять, во сколько миллиметров в секунду превращается найденный расход, разделите его на сечение линии: при слое 0,2 мм и ширине 0,45 мм 12 мм³/с — это около 130 мм/с.
Пример для PETG НИТ: по карточке предел 18 мм³/с. Допустим, на вашем принтере стенка начала рыхлеть на высоте 22 мм при тесте 5–20 мм³/с с шагом 0,5: 5 + 22 × 0,5 = 16 мм³/с. С запасом 10–15 % вписываем 14 мм³/с. Слайсер сам пересчитает это в скорость для каждого типа линии: тонкие внешние периметры по-прежнему пойдут быстро, а широкое заполнение толстыми слоями будет замедлено ровно настолько, чтобы хотэнд успевал. Это надёжнее, чем вручную занижать все скорости в профиле процесса, и печать в целом получается быстрее.
Для быстрой печати
PLA HS НИТ рассчитан на высокий расход — по карточке до 21 мм³/с при 220–230 °C.
Вопросы и ответы
Можно ли поднять предел температурой?
Да, горячий пластик течёт легче, но растёт паутина и ухудшаются нависания. Обычно +10 °C дают несколько мм³/с; держитесь диапазона с карточки товара.
Почему у PETG Matte предел ниже, чем у PETG?
Матирующие добавки повышают вязкость расплава. Для PETG Matte НИТ на карточке указано 10 мм³/с против 18 мм³/с у обычного PETG.
Нужно ли повторять тест при смене сопла?
Да. Сопло 0,6 мм и хотэнд с другой зоной плавления меняют предел. При смене только цвета той же марки повторять не нужно.
Модель напечаталась полностью без дефектов. Что дальше?
Предел выше конечного значения. Повторите тест с диапазоном выше, например от 15 до 35 мм³/с.
PLA HS — для скоростных принтеров — Высокоскоростной PLA НИТ держит большой объёмный расход без потери качества.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
