Дефекты печати · уровень: новичок · 5 мин чтения · обновлено 06.11.2026
Плохие нависания
Нависание — часть детали, которая выступает над нижним слоем под углом: подбородок фигурки, скос корпуса, полка. Каждый слой опирается на предыдущий только частично. Если угол слишком велик или пластик не успевает остыть, края закручиваются вверх, провисают или рвутся.
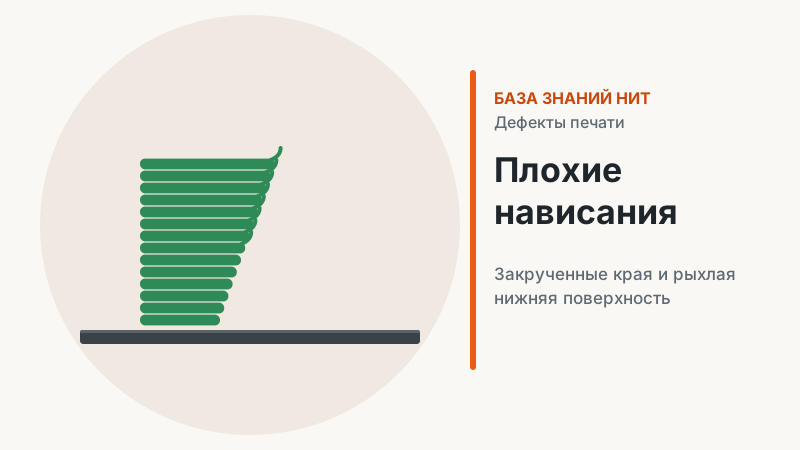
Как выглядит плохое нависание
- Края нависания загибаются вверх «лепестками» — пластик сжимается при остывании и тянет край.
- Нижняя сторона нависания рыхлая, с провисшими нитями и петлями.
- Сопло цепляет закрученные края, слышен стук, а на детали появляются царапины или даже смещение слоёв.
- Чем круче нависание, тем хуже поверхность: до определённого угла всё ровно, дальше — резкое ухудшение.
 Угол считают от вертикали. До 45° — обычно без поддержек, 45–60° — нужен хороший обдув, круче — поддержки.
Какой угол печатается без поддержек
Классическое правило FDM — «правило 45°»: нависание до 45° от вертикали обычно печатается без поддержек, потому что каждый слой опирается на предыдущий хотя бы наполовину ширины линии. С хорошим обдувом PLA уверенно держит 55–60°, а на тонких слоях и выше. Пластики с малым обдувом (PETG, ABS) держат меньше. Обратите внимание, что слайсеры измеряют угол по-разному: в Cura угол поддержки считается от вертикали, а в Bambu Studio и Orca порог поддержек (Threshold angle) — от горизонтали. Значение 30° в Bambu Studio примерно соответствует 60° в Cura.
Причины по вероятности
- Мало обдува. Пластик не успевает застыть на краю и провисает, а затем сжимается и закручивается.
- Слишком высокая скорость на нависаниях. Линия не успевает приклеиться к краю нижнего слоя.
- Высокая температура. Жидкий пластик растекается и провисает.
- Слишком толстый слой. Чем толще слой, тем меньше перекрытие с нижним при том же угле.
- Угол больше, чем может пластик. Тут не помогут настройки — нужны поддержки или другая ориентация.
- Маленький слой, который не успевает остыть. Верх фигурки печатается быстро, и каждый новый слой ложится на горячий.
Пошаговое решение
Улучшаем нависания
- Включите полный обдув на нависаниях. В профиле пластика есть отдельная скорость вентилятора для нависаний. Для PLA — 100 %. Для PETG поднимайте обдув только на нависаниях, оставляя основной по рекомендации (НИТ: 10–30 %).
- Включите замедление на нависаниях. Слайсер сам снизит скорость на участках с нависанием — пластик успеет приклеиться и остыть.
- Снизьте температуру. Держитесь нижней части рекомендованного диапазона: для PLA НИТ — 200–210 °C.
- Уменьшите высоту слоя. Слой 0,12–0,16 мм вместо 0,2–0,28 мм даёт больше перекрытия между слоями и заметно улучшает крутые нависания.
- Добавьте минимальное время слоя. Для маленьких деталей включите замедление ради охлаждения или печатайте несколько копий сразу.
- Поставьте поддержки или поверните деталь. Если угол больше, чем может пластик, — поддержки или другая ориентация. Часто достаточно наклонить модель, чтобы нависание стало пологим.
Параметры в слайсерах
Названия в английском интерфейсе| Что | Bambu Studio / Orca Slicer | Cura |
|---|
| Замедление на нависаниях | Slow down for overhangs, Overhang speed | Overhanging Wall Angle, Overhanging Wall Speeds |
| Обдув нависаний | Overhang fan speed (профиль пластика) | Fan Speed (общий) |
| Порог поддержек | Threshold angle (от горизонтали) | Support Overhang Angle (от вертикали) |
| Минимальное время слоя | Slow printing down for better layer cooling | Minimum Layer Time |
| Высота слоя | Layer height | Layer Height |
Решение в модели
Лучшее нависание — то, которого нет. Замените горизонтальные полки фасками под 45°, острые нижние выступы — скосами, круглые отверстия в стенке — каплевидными. Фигурки часто можно наклонить на 10–20°, чтобы подбородок и вытянутые руки стали пологими. Если модель сложная, используйте древовидные поддержки — они касаются детали в немногих точках и легче удаляются. Подробнее — в статьях Нависания и мосты: проектирование и Ориентация на столе.
Нависания на разных пластиках
PLA — лучший выбор для деталей с нависаниями: он быстро застывает при сильном обдуве. PETG тягучий, и на нависаниях без дополнительного обдува провисает. ABS в закрытой камере печатают почти без обдува, поэтому для него угол без поддержек меньше, а для крупных нависаний поддержки нужны чаще. Шёлковые пластики требуют чуть более высокой температуры, поэтому нависания у них немного хуже, чем у обычного PLA.
Рекомендованные настройки НИТ: PLA (профиль каталога «PLA 3 кг»)| Сопло, °С | 210-220 |
|---|
| Стол, °С | 50-60 |
|---|
| Охлаждение, % | 100 |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0,96 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 15 |
|---|
| Температура и время сушки, °С | 45-50; 4-6 часов |
|---|
Профилактика
- Перед печатью смотрите в предпросмотре слайсера, где нависания (их обычно подсвечивают) и стоят ли там поддержки.
- Сохраните отдельный профиль для деталей со сложной геометрией: тоньше слой, больше обдув, медленные нависания.
- Проверяйте, что вентилятор обдува чистый и сопло обдувается с нужной стороны.
- Проектируйте модели под печать: фаски вместо полок, капли вместо круглых отверстий.
Как найти предел своего принтера
Напечатайте тест нависаний — модель со ступенями или выступами под углами от 20° до 70° с шагом 5–10°. Печатайте её тем пластиком и профилем, которыми будете печатать детали. Посмотрите, с какого угла поверхность становится заметно хуже, и запомните это значение: оно пригодится и при проектировании, и при настройке порога поддержек. Повторите тест после изменения обдува, температуры или высоты слоя — так видно, какая настройка реально помогает.
Пластики для сложной геометрии
PLA НИТ хорошо держит нависания с обдувом, матовый — скрывает следы на нижних поверхностях.
Вопросы и ответы
Почему нависание хорошее с одной стороны и плохое с другой?
Обдув часто дует с одной стороны головы. Сторона, обращённая к вентилятору, остывает лучше. Помогает поворот модели или двусторонний обдув.
Можно ли печатать нависания без обдува?
Только пологие. Без обдува даже PLA плохо держит углы больше 45°.
Поддержки оставляют следы. Как быть?
Используйте древовидные поддержки, зазор между поддержкой и деталью и интерфейсный слой. Подробнее — в статье о поддержках, которые не отделяются.
Что такое тест нависаний?
Модель со ступенями под разными углами. Печатаете её — и видите, какой угол ваш принтер с этим пластиком держит без поддержек.
PLA НИТ для фигурок и моделей — Быстро застывает и хорошо держит нависания.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
