Дефекты печати · уровень: опытный · 5 мин чтения · обновлено 06.11.2026
Поддержки не отделяются или оставляют следы
Поддержки нужны, чтобы напечатать нависания и мосты, но потом их нужно убрать. Если зазор слишком маленький, поддержка сваривается с деталью; если слишком большой — низ детали провисает. Правильная настройка — это баланс, который подбирается под пластик и принтер.
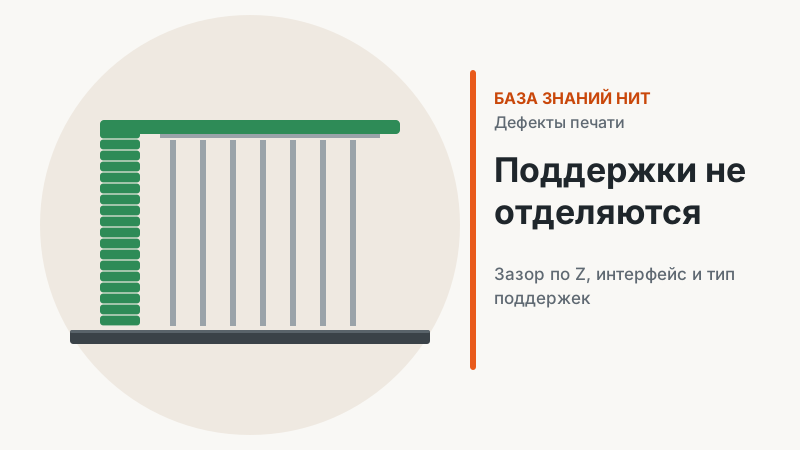
Варианты проблемы
- Поддержка приварилась. Не отламывается руками, при удалении рвёт поверхность детали.
- Отделяется, но низ детали рваный. Нижняя поверхность над поддержкой с провисшими нитями и бахромой.
- Поддержка упала во время печати. Тонкие опоры не выдержали и опрокинулись, деталь напечатана «в воздух».
- Поддержка внутри полостей недоступна. Её физически нельзя достать инструментом.
 Ноль — сварилось; около одного слоя — держит и отходит; слишком много — низ детали провисает.
Причины по вероятности
- Слишком маленький зазор по Z. Верх поддержки и низ детали сплавляются. Особенно на PETG, который отлично прилипает сам к себе.
- Высокая температура и слабый обдув. Горячий пластик сильнее сваривается с поддержкой.
- Плотный интерфейс без зазора между линиями. Сплошной интерфейс даёт красивое дно, но держится крепче.
- Маленький зазор по XY. Поддержка прилипает к боковым стенкам детали.
- Слишком большой зазор. Обратная проблема — поддержка не держит низ, и нижняя поверхность провисает.
- Неподходящий тип поддержек. Обычные поддержки на сложной органике касаются детали в слишком многих местах.
Пошаговое решение
Настраиваем поддержки
- Выставьте зазор по Z около одного слоя. Для слоя 0,2 мм начните с 0,2 мм. Если поддержка приваривается — увеличьте на 0,05 мм; если низ детали провисает — уменьшите.
- Добавьте интерфейс. Два-три интерфейсных слоя сверху поддержки дают ровную опору для детали. Расстояние между линиями интерфейса чуть больше нуля облегчает отделение.
- Увеличьте зазор по XY. 0,3–0,5 мм между поддержкой и стенкой детали не даст им слипнуться по бокам.
- Попробуйте древовидные поддержки. Для фигурок и органических форм древовидные поддержки касаются детали в немногих точках, расходуют меньше пластика и легче удаляются.
- Используйте другой пластик для интерфейса. Если у вас многоцветная система подачи, напечатайте интерфейс пластиком, который плохо сплавляется с основным: например, PETG для детали из PLA и наоборот.
- Для ABS — растворимые поддержки из HIPS. HIPS растворяется в D-лимонене, а ABS — нет. Поддержки из HIPS для детали из ABS можно просто растворить.
Параметры в слайсерах
Названия в английском интерфейсе| Что | Bambu Studio / Orca Slicer | Cura |
|---|
| Зазор сверху | Top Z distance | Support Top Distance (Support Z Distance) |
| Зазор снизу | Bottom Z distance | Support Bottom Distance |
| Зазор по XY | Support/object xy distance | Support X/Y Distance |
| Интерфейс | Top interface layers, Top interface spacing | Enable Support Interface, Support Roof |
| Тип поддержек | Type: normal / tree | Support Structure: Normal / Tree |
| Материал интерфейса | Support/raft interface (filament) | Support Interface Extruder |
| Порог поддержек | Threshold angle | Support Overhang Angle |
Поддержки на разных пластиках
PLA отделяется легче всех: с зазором в один слой поддержки отходят чисто. PETG любит сплавляться с собой — зазор по Z для него берут больше (например, 0,25–0,3 мм при слое 0,2 мм), а интерфейс полезно печатать из PLA. ABS при правильном зазоре отделяется хорошо, а для сложных полостей выручает HIPS. TPU поддерживать неудобно: мягкую поддержку трудно оторвать, поэтому для гибких деталей лучше проектировать модель без них.
Рекомендованные настройки НИТ: HIPS| Сопло, °С | 240-250 °C |
|---|
| Стол, °С | 90-100 °C |
|---|
| Охлаждение, % | 0 закрытая камера |
|---|
| Откаты, мм х мм/с | 0,8 х 30 |
|---|
| Поток | 0.95 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 8 |
|---|
| Температура и время сушки, °С | не требуется |
|---|
Как правильно удалять поддержки
Дайте детали полностью остыть: тёплый пластик мягкий и рвётся. Начинайте с краёв, поддевая поддержку плоской отвёрткой или шпателем, крупные блоки отламывайте плоскогубцами, мелкие остатки снимайте кусачками-бокорезами и ножом. Работайте в перчатках и защитных очках: острые обломки пластика летят непредсказуемо. Следы от интерфейса шлифуют наждачной бумагой. Подробнее — в статье Удаление поддержек.
Меньше поддержек — меньше проблем
Часто поддержки можно сократить ориентацией детали и мелкими изменениями модели: фаски вместо горизонтальных полок, каплевидные отверстия, разделение модели на части, которые печатаются без поддержек и потом склеиваются. Блокировщики поддержек в слайсере убирают их там, где они не нужны, а рисование поддержек позволяет поставить их только в нужных местах.
Как подобрать зазор тестом
Напечатайте небольшую тестовую модель — например, горизонтальную полку шириной 20–30 мм на поддержке — несколько раз с разным зазором по Z: 0,15, 0,2, 0,25 и 0,3 мм (при слое 0,2 мм слайсер может округлить значения, проверьте предпросмотр). Отметьте каждую копию цифрой на модели или маркером. После остывания попробуйте отделить поддержку руками и оцените нижнюю поверхность. Выберите наименьший зазор, при котором поддержка отходит без инструмента, и сохраните его в профиле пластика: для PLA и PETG он будет разным.
Если поддержка падает во время печати
Высокие тонкие поддержки раскачиваются соплом и отрываются от стола. Помогают кайма под поддержками (в слайсерах есть отдельная опция для поддержек), более плотный рисунок поддержки, увеличенный диаметр ветвей у древовидных поддержек и уменьшенная скорость поддержек. Проверьте адгезию: поддержка опирается на стол маленькой площадью, и если стол грязный, она отклеивается первой. Иногда проще повернуть деталь так, чтобы высота поддержек уменьшилась.
Пластики для деталей с поддержками
PLA легко отделяется от поддержек, ABS в паре с HIPS позволяет растворять поддержки.
Вопросы и ответы
Какой зазор по Z ставить для PETG?
Больше, чем для PLA: начните с 0,25–0,3 мм при слое 0,2 мм и проверьте на тестовой детали.
Почему древовидные поддержки упали?
Ветви слишком тонкие или высокие. Увеличьте диаметр ветвей, добавьте кайму под поддержки и проверьте адгезию к столу.
Можно ли растворить поддержки из PLA?
Для PLA используют специальные водорастворимые материалы (PVA, BVOH). Сам PLA практичными растворителями не убирают.
Зачем интерфейсный слой, если можно просто поставить зазор?
Интерфейс даёт плотную ровную опору, и нижняя поверхность детали получается гладкой, а не волнистой по линиям поддержки.
HIPS НИТ для растворимых поддержек — Пара ABS + HIPS для сложных деталей с полостями.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
