Практикум в слайсере · уровень: новичок · 5 мин чтения · обновлено 08.11.2026
Кайма и «мышиные уши»: держим деталь на столе
Кайма — несколько линий вокруг детали на первом слое. Она увеличивает площадь сцепления со столом и не даёт углам задираться. Когда кайма целиком не нужна, хватит «ушек» — маленьких дисков только под углами.
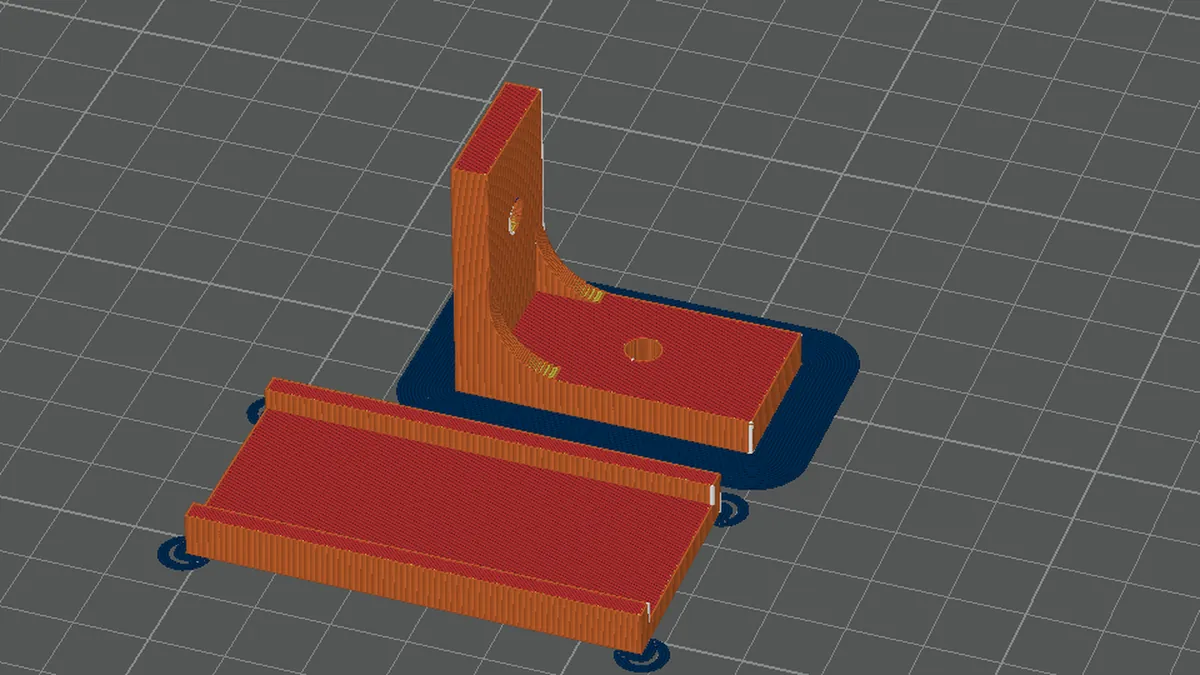
Скриншоты сделаны в бесплатном слайсере с русским интерфейсом; в Orca Slicer пункты называются так же или похоже, в PrusaSlicer и Cura — иначе («Brim», «Ширина каймы»), но принцип тот же. На столе два тренажёра: L-образный кронштейн и длинная пластина с бортиками — у обеих деталей острые углы, которые любят отрываться.
Где настраивается кайма
Кайма относится к профилю процесса. Откройте вкладку Прочее, раздел Адгезия к столу: там же находится юбка (контурная линия, которая только прочищает сопло и к детали не крепится).
 1 — вкладка «Прочее», 2 — тип каймы, 3 — ширина, 4 — смещение каймы.
Три поля каймы
- «Прочее». Вкладка с адгезией, черновой башней и специальными режимами. Если полей меньше, чем на скриншоте, включите «Расширенный».
- «Тип каймы». По умолчанию стоит «Автовыбор»: слайсер сам решает, нужна ли кайма, глядя на материал и форму детали. Для предсказуемости лучше выбрать тип явно.
- «Ширина каймы». Сколько миллиметров каймы будет вокруг детали. В режиме «Автовыбор» поле серое, его можно менять только при ручном выборе типа.
- «Смещение каймы». Зазор между каймой и деталью. При нуле кайма приваривается к стенке намертво, при 0,1–0,2 мм держит так же хорошо, но отламывается чисто, без «бахромы» на нижнем крае.
Типы каймы
 1 — варианты: автовыбор, нарисовано, только снаружи, только внутри, снаружи и внутри, без каймы.
Что выбрать| Тип | Когда |
|---|
| Кайма только снаружи | Основной вариант: детали с острыми углами, ABS, ASA, PETG, высокие узкие детали |
| Кайма только внутри | Рамки и кольца, у которых отрывается внутренний контур, а снаружи кайма помешает |
| Кайма снаружи и внутри | Тонкостенные коробки и стаканы из усадочных пластиков |
| Нарисовано | Диски-«ушки» только в выбранных точках (см. ниже) |
| Без каймы | PLA на хорошо подготовленном столе, детали с большой площадью основания |
Для урока выбираем Кайма только снаружи и ставим ширину 8 мм. Для PLA обычно хватает 3–5 мм, для ABS и деталей с маленькой площадью опоры — 6–10 мм. Почему ABS отрывает углы и как с этим бороться ещё и температурой стола, читайте в статье Отслаивание углов.
 1 — строка «Кайма» в легенде: видно время и расход пластика именно на кайму.
После нарезки в окне «Результат нарезки» появилась строка Кайма — по ней видно, сколько граммов и минут она добавила. На небольших деталях это единицы граммов: дешевле, чем перепечатывать деталь с задранным углом.
«Мышиные уши»: кайма только под углами
Сплошная кайма на длинной детали — это лишняя обработка всего нижнего края. Часто достаточно прижать только углы. Для этого есть инструмент Мышиные уши (кнопка на верхней панели рядом с рисованием поддержек). Выделите деталь и откройте его.
 1 — диаметр уха, 2 — «Сгенерировать автоматически», 3 — предупреждение и ссылка, которая переключает тип каймы детали на «Нарисовано».
Ставим ушки
- «Диаметр уха». По умолчанию 8 мм. Для мелких деталей хватит 5–6 мм, для крупных деталей из ABS — 10–12 мм. «Макс. угол» определяет, какие углы контура считаются острыми.
- «Сгенерировать автоматически». Слайсер сам поставит диски во все острые углы основания. Лишний диск можно выделить и удалить, недостающий — добавить щелчком по краю детали.
- Тип каймы «Нарисовано». Ушки работают, только если у детали тип каймы «Нарисовано». Ссылка под предупреждением переключит его для этой детали, не трогая общий профиль: остальные детали на столе сохранят свою кайму.
 Слева — сплошная кайма, справа — ушки только под углами пластины.
Как понять, что кайма нужна
- Деталь высокая и узкая. Если высота детали в три-четыре раза больше ширины основания, сопло на верхних слоях раскачивает деталь — кайма расширяет опору.
- Углы острые. На углах усадка тянет пластик с двух сторон, поэтому отрыв начинается именно там. Скруглите углы в модели или прижмите их ушками.
- Площадь основания маленькая. Кольца, тонкие ножки и шипы держатся на нескольких квадратных миллиметрах, им кайма нужна даже на PLA.
- Материал усадочный. ABS, ASA, нейлон и композиты на их основе почти всегда печатают с каймой, PETG — на длинных деталях.
- Деталь долго печатается. Чем дольше печать, тем больше шансов, что сквозняк или остывание стола приподнимут угол: кайма — дешёвая страховка.
Обратная ситуация тоже бывает: кайма мешает, если нижний край детали — лицевая поверхность или посадочное место. Тогда используйте ушки, а не сплошную кайму, и увеличьте смещение до 0,2 мм.
Кайма и материал
Склонность к отрыву углов зависит от усадки пластика. Для ABS НИТ рекомендован стол 100–110 °C и обдув 0 (закрытая камера), для PETG НИТ — стол 70–80 °C и обдув 10–30 %, для PLA НИТ — стол 50–60 °C. Даже с правильной температурой длинные детали из ABS лучше печатать с каймой: усадка на длине 150–200 мм накапливается и тянет углы вверх.
Рекомендованные настройки НИТ: ABS (профиль каталога «ABS Basic»)| Сопло, °С | 260-270 °C |
|---|
| Стол, °С | 100-110 °C |
|---|
| Охлаждение, % | 0 закрытая камера |
|---|
| Откаты, мм х мм/с | 0,4 х 30 |
|---|
| Поток | 0,95 |
|---|
| Мин. сопло, мм | 0,3 латунь |
|---|
| Макс. объемный расход, мм³/с | 14 |
|---|
| Температура и время сушки, °С | 70-80; 8-12 часов |
|---|
Вопросы и ответы
Чем кайма отличается от юбки?
Юбка — контур на расстоянии от детали, она только прочищает сопло перед печатью и не держит деталь. Кайма примыкает к детали и увеличивает площадь сцепления со столом.
Почему ушки не появились после нарезки?
Скорее всего, у детали не стоит тип каймы «Нарисовано». Откройте инструмент ещё раз и нажмите ссылку под предупреждением.
Нужна ли кайма для PLA?
Обычно нет, если стол чистый и первый слой откалиброван. Исключения — высокие узкие детали и детали с очень маленькой площадью основания.
Что лучше: кайма или подложка (raft)?
Почти всегда кайма: она дешевле и не портит нижнюю поверхность. Подложку оставьте для неровного стола или деталей с крошечной точкой опоры.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
