Проектирование и постобработка · уровень: новичок · 6 мин чтения · обновлено 06.11.2026
Технологии 3D-печати: FDM, SLA, SLS
Под словами «3D-печать» скрывается несколько принципиально разных технологий. Разберём три самые распространённые — FDM, фотополимерную печать и спекание порошка, — чтобы вы понимали, что и когда выбирать.
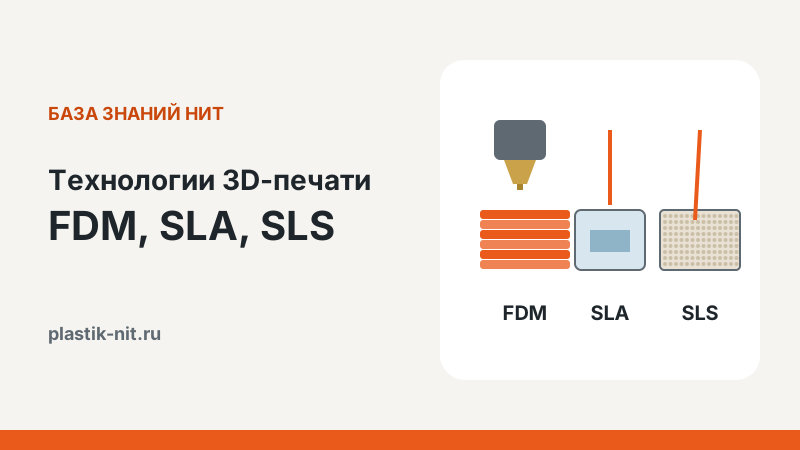
Все технологии аддитивного производства объединяет одно: деталь создаётся послойно по цифровой модели. Различается то, из чего и как формируется каждый слой. От этого зависят точность, прочность, цена детали и сложность работы. Для дома и мастерской чаще всего выбирают FDM, для мелкой детализации — фотополимеры, для серийных функциональных деталей из полиамида — SLS.
 FDM выдавливает расплав, SLA отверждает смолу светом, SLS спекает порошок лазером
FDM — печать расплавленной нитью
FDM (Fused Deposition Modeling), её также называют FFF — самая массовая технология. Пластиковая нить (филамент) подаётся в нагретое сопло, плавится и выкладывается дорожками. Каждый слой ложится на предыдущий и сплавляется с ним. Типичная высота слоя — 0,1–0,3 мм при сопле 0,4 мм.
- Плюсы: недорогие принтеры и материалы, огромный выбор пластиков — от PLA до полиамидов с углеволокном, большие размеры деталей, минимум химии и постобработки.
- Минусы: заметные слои, анизотропия прочности — поперёк слоёв деталь слабее, ограничения на нависания, точность обычно ±0,1–0,2 мм.
- Для чего: корпуса, кронштейны, крепёж, прототипы, оснастка, игрушки, сувениры, функциональные детали для дома и производства.
Главное преимущество FDM — материалы. Один и тот же принтер с закрытой камерой и закалённым соплом печатает и декоративный PLA, и стойкий PETG, и жаростойкий ABS, и инженерные композиты с волокном.
SLA и DLP — фотополимерная печать
В фотополимерных принтерах деталь растёт из жидкой смолы, которая твердеет под ультрафиолетом. SLA засвечивает слой лазером, DLP и MSLA — проектором или ЖК-экраном целиком. Слой может быть 0,02–0,05 мм, поэтому детали получаются очень гладкими и детализированными.
- Плюсы: высокая детализация и гладкость, тонкие элементы, хорошая точность мелких деталей.
- Минусы: работа с жидкой смолой требует перчаток, вентиляции и аккуратности; детали нужно промывать и дозасвечивать; многие стандартные смолы хрупкие и стареют на солнце; размеры деталей обычно меньше.
- Для чего: миниатюры, ювелирные мастер-модели, стоматология, мелкие прототипы с высокой детализацией.
SLS — спекание порошка
В SLS-установке тонкий слой порошка (чаще всего полиамид PA12 или PA11) разравнивается по столу, а лазер спекает его по контуру сечения. Неспечённый порошок служит опорой, поэтому поддержки не нужны и можно печатать сложнейшие сборки и детали, вложенные друг в друга.
- Плюсы: почти изотропная прочность, отсутствие поддержек, плотная укладка множества деталей в объёме — выгодно для серий.
- Минусы: дорогое оборудование, порошковое хозяйство, шероховатая поверхность, нужна промышленная вентиляция и средства защиты от пыли.
- Для чего: серийные функциональные детали, корпуса, шарнирные механизмы, мелкосерийное производство.
Сравнение технологий
Ориентиры для настольных и типовых установок| Параметр | FDM | SLA / DLP | SLS |
|---|
| Типичная высота слоя | 0,1–0,3 мм | 0,02–0,1 мм | 0,08–0,12 мм |
| Детализация | средняя | высокая | хорошая |
| Прочность | зависит от направления слоёв | зависит от смолы, часто хрупко | высокая, почти одинаковая во всех направлениях |
| Поддержки | нужны для нависаний | нужны почти всегда | не нужны |
| Постобработка | удаление поддержек | промывка и дозасветка | очистка от порошка |
| Стоимость входа | низкая | низкая — средняя | высокая |
| Выбор материалов | очень широкий | смолы разных типов | в основном полиамиды |
Как выбрать технологию
Ответьте на четыре вопроса
- Что важнее — прочность или детализация?. Нагруженные детали, крепёж, корпуса — FDM из PETG, ABS или полиамида. Миниатюры и ювелирка — фотополимер.
- Какого размера деталь?. Для деталей от 15–20 см FDM почти всегда удобнее и дешевле: столы 25×25 см и больше — норма.
- Где будет работать деталь?. На солнце, в жаре и под нагрузкой подойдут инженерные термопласты для FDM — см. пластик для улицы и термостойкость.
- Сколько деталей нужно?. Единичные изделия и малые серии отлично делает FDM. Сотни сложных деталей — повод заказать SLS или подумать о литье.
Пластики НИТ для FDM
Основные материалы для бытовых и инженерных задач: от лёгкого в печати PLA до прочного полиамида.
Другие технологии, о которых стоит знать
- MJF (Multi Jet Fusion) — порошковая технология, похожая на SLS: связующее и ИК-нагрев вместо лазера, используется в сервисах печати для серий.
- PolyJet / MJP — струйная печать фотополимером, позволяет совмещать цвета и материалы разной жёсткости в одной детали.
- Металлическая печать (SLM/DMLS) — спекание металлического порошка лазером, промышленное оборудование для аэрокосмоса и медицины.
- Печать гранулами — разновидность FDM для крупных объектов, где вместо нити используются гранулы пластика.
Из чего складывается стоимость детали
У FDM основная статья расходов — время принтера и пластик: катушка 1 кг даёт десятки средних деталей, а сам материал стоит недорого. Отходов почти нет, если не считать поддержек и промывки при многоцветной печати. У фотополимеров добавляются расходники: смола, изопропиловый спирт для промывки, плёнка ванны и экран, которые со временем изнашиваются. В SLS ощутимую часть цены составляют порошок, обновление смеси и сама установка, поэтому выгодна плотная загрузка камеры многими деталями сразу.
Для небольших мастерских это означает простое правило: всё, что можно напечатать на FDM без потери функциональности, обычно выгоднее печатать на FDM. Фотополимер оставляют для мелкой детализации, а SLS — для серий сложных деталей, когда важна одинаковая прочность во всех направлениях.
Точность и повторяемость
Точность зависит не только от технологии, но и от настройки конкретного принтера. Откалиброванный FDM-принтер обычно держит размер детали в пределах ±0,1–0,2 мм, а отверстия получаются чуть меньше модели — поэтому в моделях закладывают допуски и зазоры. Фотополимер точнее в мелких элементах, но крупные плоские детали могут коробиться при дозасветке. SLS даёт стабильный результат в серии, однако крупные плоскости тоже могут слегка вести из-за остывания порошкового объёма.
Для FDM важен ещё и материал: усадка ABS заметно больше, чем у PLA и PETG, а композиты с волокном, наоборот, стабильнее по размерам. Поэтому первые детали из нового пластика полезно проверить штангенциркулем и при необходимости скорректировать модель или масштаб.
Вопросы и ответы
Какая технология лучше для начинающего?
FDM: принтеры доступны, материалы безопасны в обращении при нормальной вентиляции, а ошибки легко исправить настройками слайсера.
Можно ли получить на FDM гладкую поверхность как у фотополимера?
Частично: тонкий слой 0,08–0,12 мм, правильная ориентация, шлифовка и грунтовка с покраской дают результат, близкий к литью.
Почему фотополимерные детали ломаются?
Многие стандартные смолы хрупкие, а на солнце продолжают полимеризоваться и становятся ещё более ломкими. Для функциональных деталей выбирают инженерные смолы или FDM-пластики.
Нужна ли SLS для прочных деталей?
Не обязательно. Правильно спроектированная FDM-деталь из PETG, ABS или полиамида с волокном выдерживает серьёзные нагрузки — важны ориентация и настройки, см. прочность деталей.
Филамент для FDM-печати — Собственное производство НИТ: PLA, PETG, ABS, HIPS, полиамиды, TPU и композиты.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
