Практикум в слайсере · уровень: новичок · 5 мин чтения · обновлено 08.11.2026
Предпросмотр нарезки: как прочитать результат до печати
Предпросмотр — это печать «на бумаге». За минуту в нём можно найти пустой первый слой, медленные участки, лишние перемещения и понять, на что уходит время. Разбираем на тестовом кораблике.
Модель для урока — тестовый кораблик длиной 60 мм, классика проверки принтеров. Пластик «НИТ PLA», профиль «0.20 мм Стандарт». После нажатия «Нарезать стол» слайсер сам переключается на вкладку предпросмотра.
Что на экране
 1 — вкладка предпросмотра, 2 — миниатюра стола, 3 — результат нарезки, 4 — ползунок слоёв, 5 — ползунок ходов.
Пять элементов предпросмотра
- Вкладка. «Предпросмотр нарезки». Вернуться к расстановке моделей — вкладка «Подготовка»; результат нарезки при этом сохранится, пока вы ничего не поменяете.
- Миниатюра стола. Если столов несколько, здесь их список: щелчок переключает предпросмотр.
- Результат нарезки. Расход прутка в метрах и граммах, стоимость, оценка времени. Для кораблика — 3,84 м, 11,46 г и 52 минуты. Содержимое панели меняется вместе с цветовой схемой.
- Ползунок слоёв. Вверху номер слоя и высота в миллиметрах: у кораблика 240 слоёв и 48 мм. Перетащите верхний бегунок вниз — увидите модель в разрезе.
- Ползунок ходов. Проигрывает движение сопла внутри текущего слоя, линия за линией.
Цветовые схемы
 1 — поле «Цветовая схема», 2 — список схем.
Схема определяет, чем раскрашена модель и что показано в легенде. Самые полезные:
- Суммарная информация — только итог: метры, граммы, стоимость и время. Удобно для сравнения вариантов (урок 7).
- Тип линии — периметры, заполнение, мосты, поддержки разными цветами, с временем и расходом на каждый тип.
- Профиль прутка — какой пластик где печатается; нужна при многоцветной печати.
- Скорость — где сопло идёт быстро, а где замедляется.
- Высота слоя и Ширина экструзии — проверка переменной высоты слоя и ширины линий.
- Поток — объёмный расход в мм³/с: где хотэнд работает на пределе.
- Время печати слоя — какие слои короткие и требуют замедления для остывания.
Схема «Тип линии»: на что уходит время
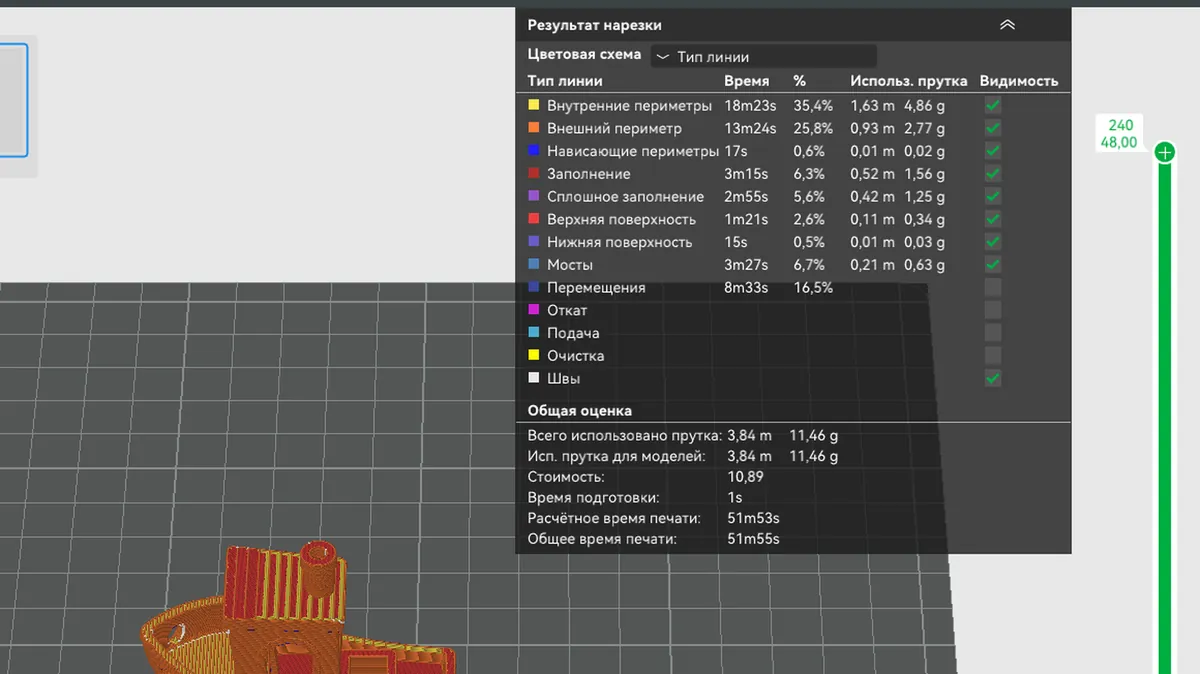
 1 — время, доля и расход по типам линий, 2 — видимость типов, 3 — общая оценка.
Таблица (1) честно показывает, куда уходит время. У кораблика внутренние периметры занимают 18 минут — 35 % времени, внешний периметр — 13 минут (26 %), а заполнение всего 3 минуты. Ещё 8,5 минуты (16 %) сопло просто перемещается без печати. Вывод для этой модели: снижение заполнения почти ничего не даст, а вот лишний периметр или медленный внешний контур заметно удлинят печать.
Галочки в столбце видимости (2) скрывают отдельные типы. Снимите все, кроме «Мосты» или «Навесающие периметры», — и сразу видно, где принтеру будет трудно. Включите «Перемещения» и «Откат», если боретесь с паутиной: синие линии покажут, где сопло переходит через пустоты.
Схема «Скорость»: где принтер притормаживает
 1 — шкала скоростей от 10 до 200 мм/с, 2 — модель: пурпурным отмечены медленные участки.
Зелёное и жёлтое — быстрые линии, розовое и пурпурное — медленные. У кораблика медленно печатается труба: слои маленькие, и слайсер замедляется, чтобы пластик успел остыть (настройка «Замедлять печать для лучшего охлаждения» в профиле пластика). Розовые полосы на корпусе — нависания, где скорость снижена по таблице из урока 4. Если медленным оказался весь внешний контур, проверьте ограничение объёмного расхода в профиле пластика.
Ползунок слоёв: заглядываем внутрь
 1 — бегунок на слое 109 (21,8 мм), 2 — разрез модели на этой высоте.
Опустите верхний бегунок (1) — модель «срежется» (2), и станут видны заполнение, толщина стенок и то, что происходит под крышей рубки. Обязательно посмотрите первый слой: опустите бегунок до самого низа. Он должен быть сплошным, без островков, которые не касаются друг друга.
Ползунок ходов и строки G-code
 1 — бегунок ходов, 2 — строки G-code текущего места, 3 — координаты и скорость сопла.
Горизонтальный бегунок (1) прокручивает печать текущего слоя. Справа появляется окно (2) с командами G-code вокруг выбранного места, а внизу — подсказка (3) с координатами X, Y, Z и скоростью. На снимке сопло печатает внешний периметр на высоте 21,8 мм со скоростью 91 мм/с. Так удобно найти, где именно начинается слой (шов) и в каком порядке печатаются участки.
Задание для самопроверки
Нарежьте любую свою модель и ответьте на три вопроса, не печатая её: сколько процентов времени уходит на внешний периметр; где принтер замедляется сильнее всего и почему; сплошной ли первый слой. Если на все три вопроса нашёлся ответ в предпросмотре — вы умеете им пользоваться. Если какой-то участок непонятен, переключите схему на «Тип линии» и оставьте видимым только этот тип.
Вопросы и ответы
Почему цвета в предпросмотре не совпадают с цветом пластика?
Цвета показывают выбранную схему (тип линии, скорость и т. д.). Чтобы увидеть модель в цвете пластика, выберите схему «Профиль прутка».
Можно ли посмотреть файл G-code, нарезанный в другой программе?
Да, G-code открывается через меню «Файл» для просмотра. Но изменить в нём настройки уже нельзя.
Предпросмотр показывает пустоты в стенке. Что делать?
Обычно это тонкие места модели уже ширины линии. Включите «Обнаруживать тонкие стенки» на вкладке «Прочность» или увеличьте толщину стенки в модели.
Зачем смотреть перемещения?
Длинные перемещения над пустотой — главный источник паутины. Если длинных перемещений много, помогают откат, настройки обхода периметров и правильная раскладка деталей.
Пластик для тестового кораблика
PLA НИТ — простой пластик для тестов принтера и первых калибровок.
Читайте также
Все статьи базы знаний НИТ · Каталог филамента НИТ
